

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-09-08 Oprindelse: websted


Stigende kommunale regler, miljøkontrol og efterspørgsel efter fællesskabsvenlige operationer tvinger krematorieoperatører til at bevæge sig ud over grundlæggende sekundær forbrænding. Faciliteter skal implementere avancerede teknologier til udstødningsbehandling for at forblive kompatible. Operatører står over for en streng balancegang. De skal opretholde høj-volumen driftseffektivitet, mens de overholder lokale emissionsgrænser for partikler (PM), tungmetaller og flygtige organiske forbindelser (VOC'er). De skal også styre brændstofeffektiviteten og minimere vedligeholdelsesnedetid. Forståelse af de præcise mekaniske og kemiske processer af en kremeringsmaskine emissionsfiltersystem er nødvendigt for facility managers. Du har brug for denne viden, når du skal evaluere opgraderinger til overholdelse, vurdere operationel logistik og udvælge udstyrsleverandører. Vi vil nedbryde de nøjagtige stadier af emissionskontrol, fra termisk oxidation til fysisk partikelfiltrering, hvilket giver et klart teknisk perspektiv på, hvordan disse systemer fungerer i marken.
Moderne kremeringsemissionskontrol er afhængig af en flertrinsproces: termisk oxidation, hurtig gaskøling, reagensinjektion og fysisk partikelfiltrering.
Opfyldelse af strenge miljøstandarder for kremeringsudstyr kræver, at filtreringsteknologien (f.eks. tør sorbentinjektion versus vådskrubbere) matches til specifikke lokale regulatoriske tærskler og anlægsmængder.
Eftermontering af ældre retorter medfører særlige tekniske risici; evaluering af et tilpasset kremeringsfiltersystem er ofte nødvendigt for at imødekomme eksisterende rumlige begrænsninger, trækdynamik og udstødningsprofiler.
Valg af producent af et kremeringsfiltersystem bør baseres på deres integrationsevner, kompatibilitet med kontinuerligt emissionsovervågningssystem (CEMS) og langsigtet vedligeholdelsesstøtte snarere end startkapitalomkostninger alene.
At definere en succesfuld kremeringsmaskiners emissionskontrolstrategi går langt ud over blot at installere en sekundær brænder. Moderne faciliteter skal opnå nul synlige emissioner, eliminere lugte fuldstændigt og opretholde streng overholdelse af lokale love om ren luft. De skal opnå dette, samtidig med at de demonstrerer miljøforvaltning over for det omgivende samfund og sikrer, at filtreringsudstyret ikke skaber flaskehalse, der påvirker den daglige gennemstrømning. Når en operatør trykker på startknappen på en cyklus, skal downstream-udstyret automatisk håndtere massive udsving i temperatur, fugt og kemisk sammensætning uden manuel indgriben.
Forbrændingsprocessen genererer en kompleks blanding af udstødningsgasser og faste partikler. Effektive filtreringssystemer skal konstrueres til at håndtere flere forskellige kategorier af forurenende stoffer samtidigt. Brændstofkilden i en retort er meget variabel. Kister indeholder lak, zinkhåndtag og syntetiske stoffer. Kropsposer introducerer tung plast. Filtreringssystemet skal reagere på disse variabler i realtid.
Partikler (PM): Dette omfatter aske, uforbrændt kulstof og mikroskopisk støv. Partikler dannes under den primære forbrændingsfase og under den fysiske opsamling af kremerede rester. Trækoperationer med høj hastighed trækker disse partikler ind i udstødningsstrømmen. Sub-mikron partikler kræver højt specialiserede stoffiltre til indfangning, da standard cyklonseparatorer ikke kan fange dem.
Tungmetaller: Kviksølv (Hg) er den primære bekymring, og stammer næsten udelukkende fra fordampede dentale amalgamer. Fordi kviksølv fordamper ved relativt lave temperaturer, kan det ikke ødelægges af varme. Det forbliver en gas gennem hele forbrændingsprocessen og skal opfanges gennem kemisk adsorption nedstrøms.
Sure gasser og dioxiner/furaner: Forbrændingen af kasser, syntetiske foringer og plast producerer hydrogenchlorid (HCl), svovldioxid (SO2) og komplekse organiske forbindelser. Dioxiner og furaner er meget giftige biprodukter, der dannes under specifikke temperaturforhold, når klor og organisk materiale reagerer.
Nitrogenoxider (NOx) og svovloxider (SOx): Disse er iboende biprodukter fra højtemperaturforbrænding. De bidrager til smog og sur regn, der kræver specialiserede neutraliseringsteknikker, før udstødningen når atmosfæren.
Regionale tilsynsorganer dikterer den nødvendige effektivitet af udstødningsbehandling. Dette regulatoriske tryk flytter industristandarden væk fra simple efterbrændere til omfattende filtreringssuiter. Forståelse kremeringsudstyrs miljøstandarder dikterer din anlægsplanlægning. Jurisdiktioner kræver i stigende grad kontinuerlig overvågning af opacitet, kulilte og iltniveauer. Faciliteter, der ikke opfylder disse dynamiske standarder, står over for driftsstop, store bøder og alvorlig skade på omdømmet. Overholdelse kræver udstyr, der er i stand til at tilpasse sig til varierende kassemængder og forskellige kistematerialer uden at overskride tilladte emissionstærskler. Grænserne for opacitet i mange byområder er nu under 5 %, hvilket betyder, at stakudstødningen skal være fuldstændig usynlig for det blotte øje.
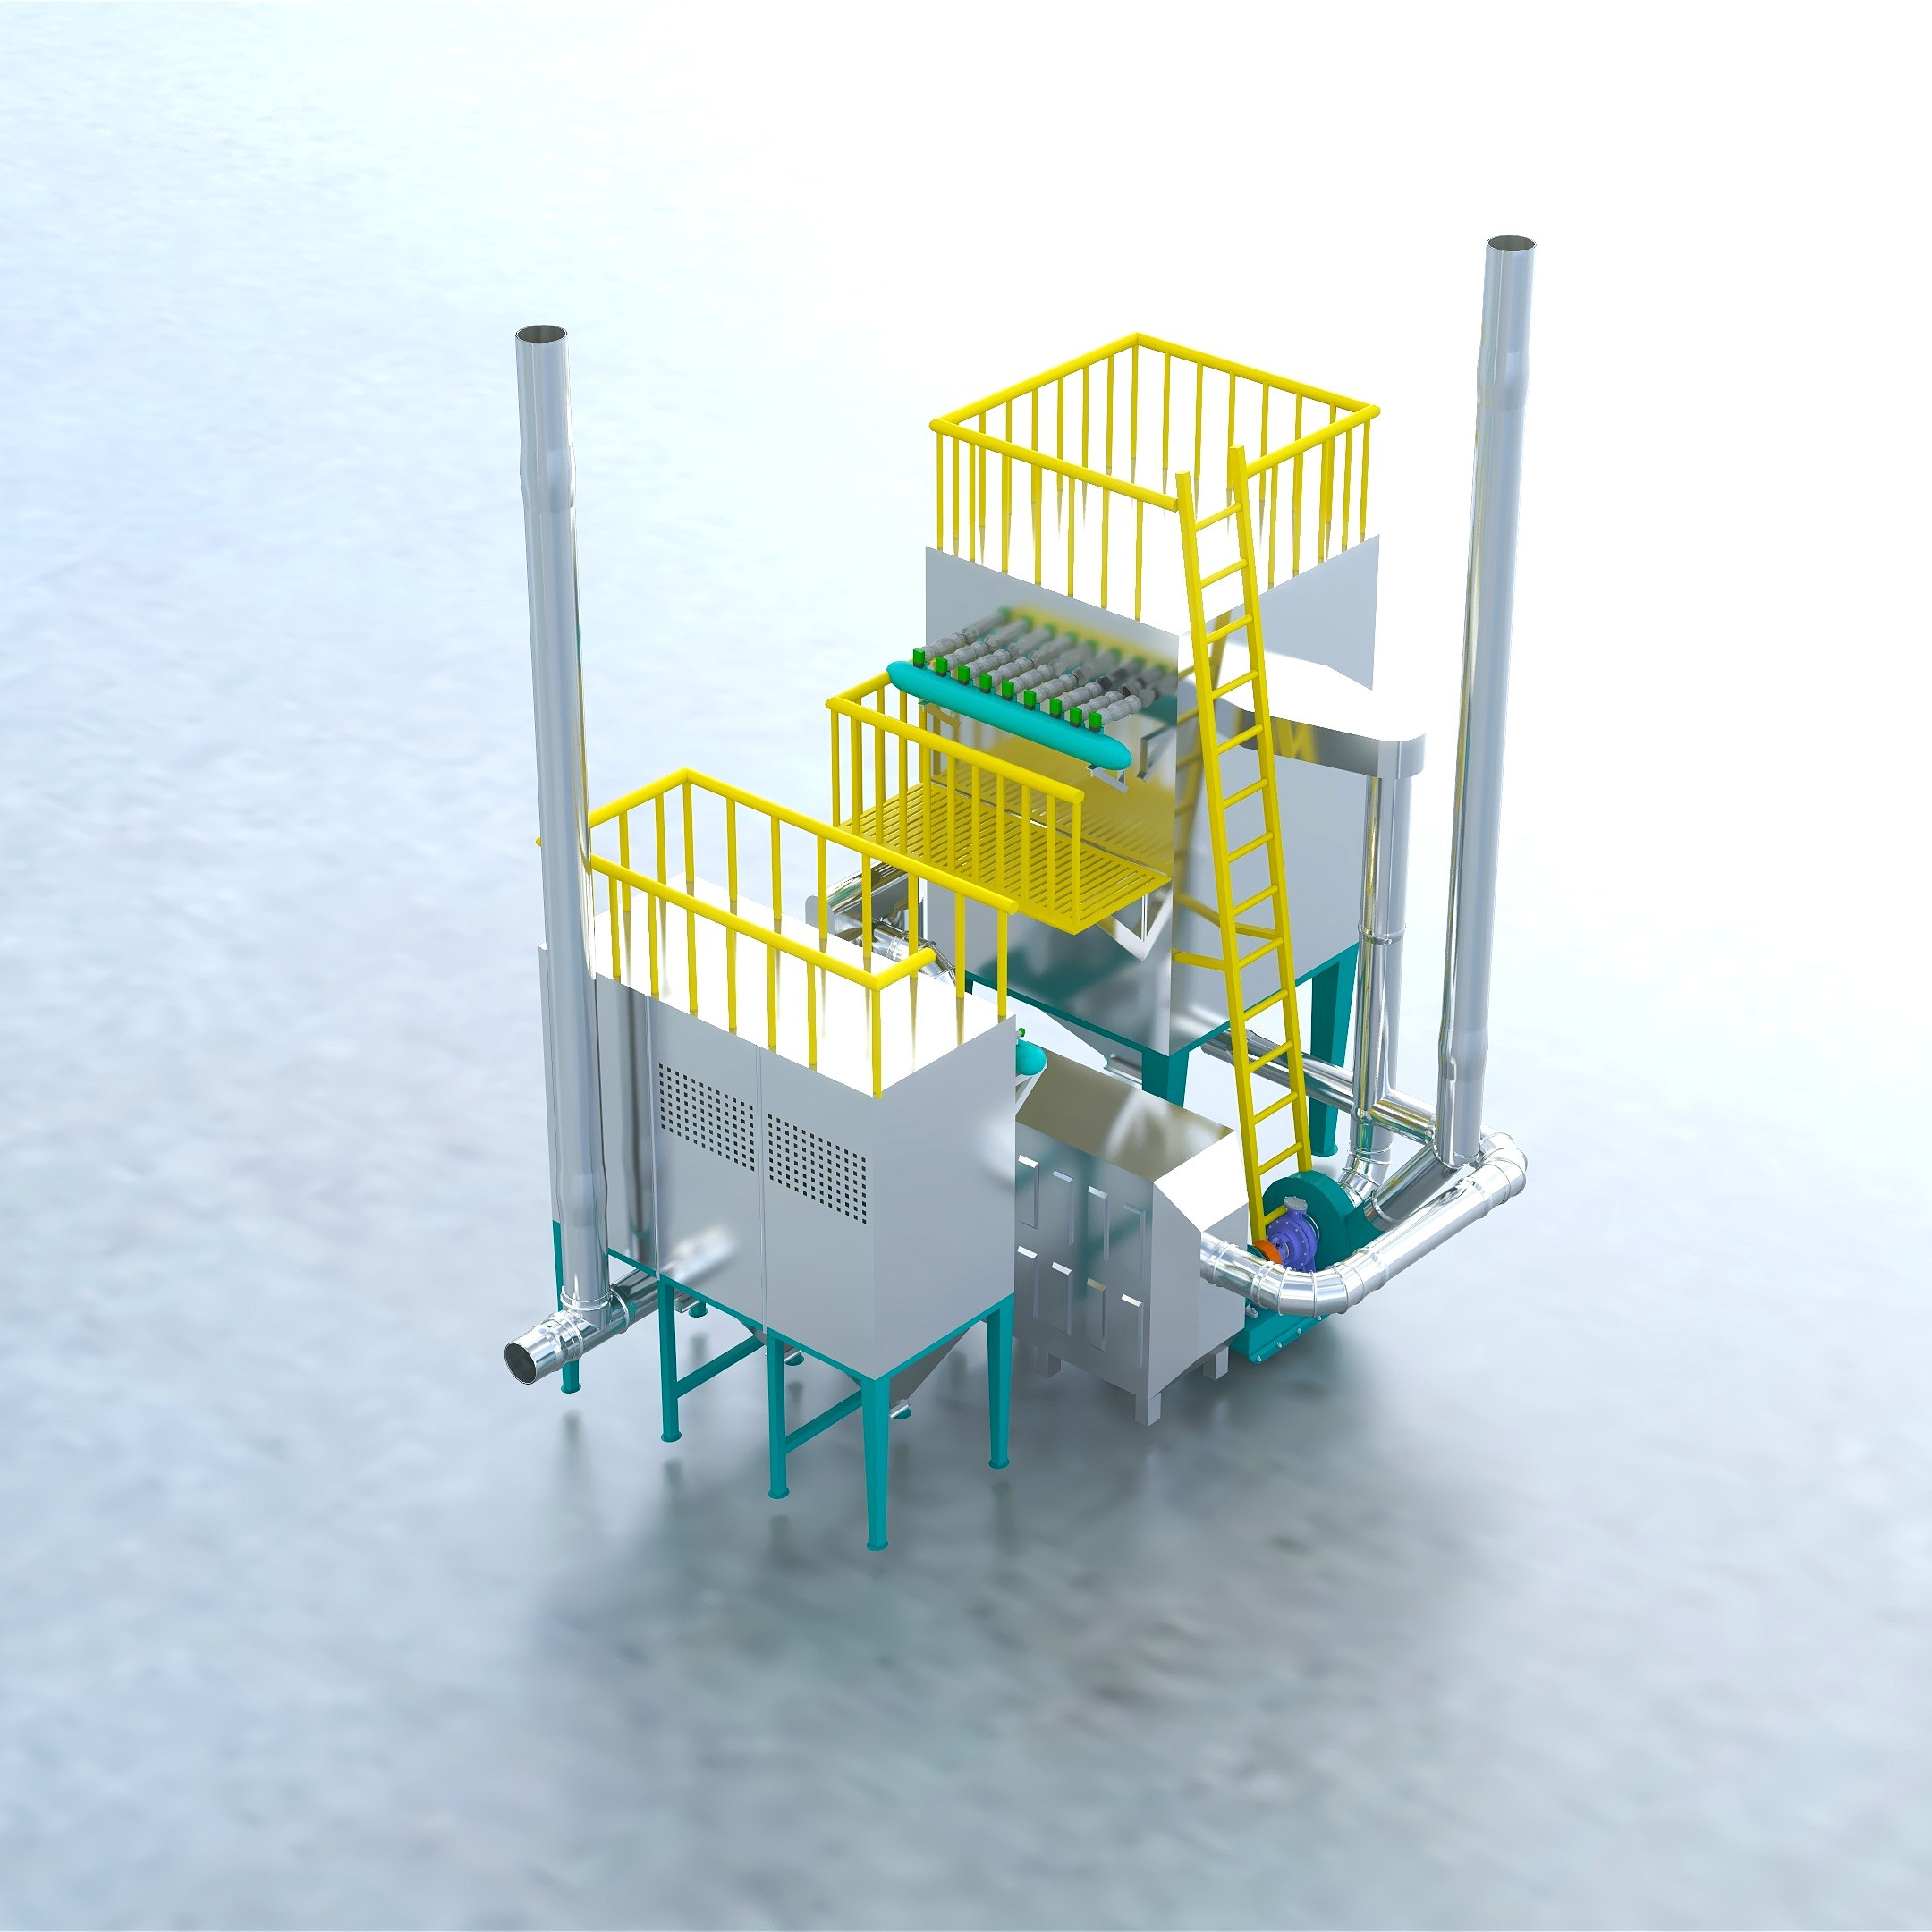
En moderne kremeringsfiltersystem fungerer som et sekventielt flertrinsbehandlingsanlæg. Hvert trin udfører en specifik termisk, termodynamisk eller kemisk funktion for at fjerne forurenende stoffer fra udstødningsstrømmen, før den forlader stakken. At springe over eller underdimensionere nogen af disse stadier resulterer i øjeblikkelige overholdelsesfejl.
Den første forsvarslinje er det sekundære forbrændingskammer. Udstødningsgasser fra det primære kammer bærer uforbrændte kulbrinter, kulilte og flygtige organiske forbindelser. Det sekundære kammer tilbageholder disse gasser ved ekstreme temperaturer, typisk mellem 1562°F og 1832°F (850°C - 1000°C). Gasserne skal forblive i dette kammer i en bestemt opholdstid - sædvanligvis et til to sekunder - for at sikre fuldstændig termisk oxidation. Tunge ildfaste baffelvægge tvinger gassen til at vælte og blandes med ilt og nedbryder komplekse organiske molekyler til simpel vanddamp og kuldioxid.
Høj varme håndterer også biologiske belastninger og fugtbelastninger. Den menneskelige krop indeholder mellem 65% og 85% vand efter vægt. Det sekundære kammer skal klare denne massive tilstrømning af damp uden at falde under den kritiske temperaturtærskel, der kræves for fuldstændig forbrænding. Modulerende brændere ramper automatisk op for at modvirke dampens køleeffekt. Dette ekstreme termiske miljø ødelægger samtidig alle bakterier, vira og patogener, hvilket garanterer, at de resulterende emissioner er fuldstændig sterile.
Gasser, der forlader det sekundære kammer, er alt for varme til at passere gennem fysiske stoffiltre. De skal afkøles hurtigt. Denne afkølingsfase beskytter nedstrømsudstyr og tjener som en kemisk nødvendighed. Hvis udstødningsgasserne afkøles langsomt gennem temperaturvinduet på 750°F ned til 400°F (400°C til 200°C), opstår et fænomen kaldet de novo syntese. Denne reaktion får ødelagte dioxiner og furaner til at reformere i udstødningsstrømmen. Hurtig slukning skubber gastemperaturen forbi denne farezone næsten øjeblikkeligt.
Faciliteter anvender en af to køleteknikker. Luft-til-luft varmevekslere bruger omgivende luft drevet af store ventilatorer til at afkøle udstødningen gennem et netværk af ledende rustfri stålrør. Denne metode holder gassen tør, men kræver betydelig fysisk plads og regelmæssig rengøring for at forhindre tilsmudsning af rør. Fordampende køletårne sprøjter en præcis vandtåge direkte ind i gasstrømmen ved hjælp af trykluftforstøvningsdyser. Vandet fordamper øjeblikkeligt og absorberer enorme mængder varmeenergi. Selvom den er meget effektiv og kompakt, kræver fordampningskøling omhyggelig fugtkontrol. Hvis systemet injicerer for meget vand, dannes der kondens i kanalsystemet, hvilket fører til alvorlig syrekorrosion.
Når gassen er afkølet til en sikker driftstemperatur (normalt omkring 300°F til 350°F), går den ind i den kemiske behandlingsfase. Dry sorbent injection-systemer (DSI) introducerer stærkt reaktive alkaliske pulvere direkte i gasstrømmen. Faciliteter bruger typisk natriumbicarbonat eller hydreret kalk. En roterende luftsluse fører pulveret fra en lagersilo ind i en blæseledning, som transporterer det til injektionsporten. Disse alkaliske reagenser reagerer øjeblikkeligt med sure gasser som hydrogenchlorid og svovldioxid og neutraliserer dem til harmløse faste salte.
Samtidig indsprøjter systemet aktivt kul i pulverform. Aktivt kul har et massivt mikroskopisk overfladeareal. Når fordampede tungmetaller, specielt kviksølv, passerer gennem kulstofskyen, bliver de fanget i kulstofpartiklernes porøse struktur gennem adsorption. Denne tørre kemiske proces er yderst effektiv og eliminerer behovet for kompleks spildevandsbehandling. Indsprøjtningshastighederne er ofte bundet til den variable frekvensdrev (VFD) på hovedudstødningsventilatoren, hvilket sikrer, at den kemiske dosering svarer til mængden af gas, der behandles.
Det sidste trin er fysisk filtrering, almindeligvis omtalt som posehuset. Den konditionerede gas, der nu bærer aske, neutraliserede salte og kulstofbundet kviksølv, trækkes gennem en række stoffilterstøvsamlere. Disse poser er typisk konstrueret af højtemperatur syntetiske materialer som polytetrafluorethylen (PTFE) membraner lamineret til fiberglas substrater. Poserne er spændt over trådbure og ophængt i en tung stålrørsplade.
Når gassen passerer gennem stoffet, opbygges de injicerede reagenser og partikler på overfladen af poserne. Denne opbygning danner en filterkage. Filterkagen fungerer som en yderst effektiv, mikroskopisk sigte, der fanger sub-mikron partikler og giver et sidste lag af kemisk reaktivitet for eventuelle resterende sure gasser eller tungmetaller. Ren luft passerer gennem filterkagen og stoffet og forlader stakken, mens det farlige støv forbliver fanget inde i posehusets tragt. Differenstryktransmittere overvåger modstanden på tværs af poserne og udløser kun en rensecyklus, når det er nødvendigt.
Ved opgradering af et anlæg skal operatørerne vælge mellem forskellige grundlæggende teknologier til deres kremeringsmaskine udstødningsbehandling . Beslutningen påvirker daglig drift, vedligeholdelsesplaner og anlægsinfrastruktur. Du kan ikke bare købe en enhed fra en katalogside; du skal matche teknologien til dine specifikke webstedsbegrænsninger.
Industrien opdeler emissionskontrol i tørre og våde systemer. Tørre filtreringssystemer, der anvender posehuse og tør sorbent-injektion, repræsenterer den nuværende industristandard for højeffektiv partikel- og tungmetalopsamling. De producerer et tørt, fast affaldsprodukt, der er ligetil at håndtere. De kræver dog omhyggelig temperaturstyring for at forhindre stoffiltrene i at antænde eller blænde på grund af kondens.
Vådskrubbere tilbyder en alternativ tilgang. Disse systemer bruger flydende spray til fysisk at vaske forurenende stoffer ud af gasstrømmen. Mens de er effektive til at opfange sure gasser og afkøle udstødningen samtidigt, skaber våde scrubbere en sekundær miljøudfordring: forurenet spildevand. Faciliteter, der anvender vådskrubbere, skal implementere robuste spildevandshåndterings- og behandlingsprotokoller for at håndtere det giftige slam, der produceres af skrubbeprocessen. Dette kræver ofte sekundære klaringsapparater, pH-justeringstanke og specialiserede bortskaffelseskontrakter.
Systemfunktion |
Tørfiltrering (baghus + DSI) |
Vådskrubbere |
|---|---|---|
Primær fangstmekanisme |
PTFE stoffiltre og kemisk adsorption |
Væskesprayabsorption og fysisk påvirkning |
Affaldsbiprodukt |
Tørt, fast farligt støv (filterkage) |
Forurenet spildevand og giftigt slam |
Temperaturfølsomhed |
Høj (kræver streng afkøling for at beskytte tasker) |
Lav (vand afkøler i sagens natur gasstrømmen) |
Vedligeholdelsesfokus |
Udskiftning af filterpose, tømning af tragt, drejeventiler |
Pumpevedligeholdelse, dyserengøring, vandbehandling |
Infrastrukturkrav |
Stort fodaftryk til køletårn og posehus |
Omfattende VVS, vandforsyning og spildevandsbehandling |
Korrosionsrisiko |
Lav (hvis holdt over dugpunktet) |
Høj (kræver eksotiske legeringer eller glasfiberforstærket plast) |
Moderne filtrering er stærkt afhængig af Continuous Emission Monitoring Systems (CEMS). Disse sensornetværk giver datalogning i realtid for iltniveauer, kulilte, udstødningstemperatur og opacitet. Zirconia-iltsensorer og infrarøde CO-analysatorer monteres direkte i stakken og sender kontinuerlige 4-20mA-signaler tilbage til hovedkontrolpanelet. Disse data tjener som hjernen i operationen.
Automatiseret styring af udkast bruger CEMS-data til at sende tilbage til den programmerbare logiske controller (PLC). Hvis iltniveauet falder, hvilket indikerer ufuldstændig forbrænding, justerer PLC'en automatisk blæseren med induceret træk (ID) via en variabel frekvensomformer. Denne automatisering sikrer fuldstændig forbrænding, forhindrer trækinterferens mellem det primære og sekundære kammer og optimerer brændstofeffektiviteten ved at forhindre brænderne i at overarbejde. Den sømløse integration af CEMS og trækkontrol adskiller ældre udstyr fra moderne, højtydende systemer.
Implementering af et emissionskontrolsystem kræver præcis konstruktion. Et system, der fungerer perfekt til et krematorium med lavt volumen til kæledyr, vil svigte katastrofalt i et kommunalt anlæg med stor volumen. Tilpasning af systemkapacitet til facilitetsgennemstrømning er et ikke-forhandlingsbart ingeniørkrav. Ingeniører beregner den maksimale kubikfod pr. minut (CFM) af udstødningsgas ved specifikke temperaturer for at dimensionere kanalsystemet og ID-ventilatorerne korrekt.
Højvolumenfaciliteter kræver automatiserede selvrensende mekanismer for at forhindre operationelle flaskehalse. Efterhånden som filterkagen opbygges i posehuset, begrænser den luftstrømmen, hvilket forårsager et trykfald. For at opretholde træk skal systemet periodisk rense poserne. Pulse-jet rensesystemer bruger korte højtryksudbrud af trykluft til at banke den overskydende filterkage af poserne og ind i opsamlingsbeholderen. Membranventiler affyrer i en bestemt rækkefølge og sender en chokbølge ned i filterposen. Dette gør det muligt for maskinen at køre kontinuerligt på tværs af flere kremeringscyklusser uden at kræve en nedlukning for manuel filterrensning.
Installation af et system i en ny bygning giver mulighed for optimal fysisk planlægning. Eftermontering af ældre retorter introducerer betydelige implementeringsrisici. Den mest kritiske risiko er trækinterferens. Tilføjelse af et massivt posehus og køletårn introducerer alvorlig luftstrømsmodstand (statisk tryk). Hvis den inducerede trækventilator ikke er dimensioneret korrekt, vil den primære retort miste undertryk, hvilket får røg og varme til at bakke op i anlægget.
Rumlige begrænsninger i eksisterende krematoriebygninger nødvendiggør ofte en tilpasset kremeringsfiltersystem . Overvejelser om strukturel belastning er afgørende. Tunge filtreringsenheder og køletårne kræver armerede betonpuder og robuste stålstøtter. Kranadgang til at løfte posemodulerne op på taget skal planlægges måneder i forvejen. For at afbøde disse risici udfører ingeniører omfattende audit på stedet og anvender CFD-modellering (Computational Fluid Dynamics) før installation. CFD-modellering simulerer de nøjagtige damp- og udstødningsvolumener, der genereres af den eksisterende retort, hvilket sikrer, at det nye filtreringsudstyr vil integreres fejlfrit uden at forstyrre forbrændingsdynamikken.
Succesen med en emissionskontrolopgradering afhænger i høj grad af leverandørvalg. Faciliteter er ikke bare at købe et stykke stål; de indgår i et langsigtet operationelt partnerskab. Vurdering af ingeniørekspertise er altafgørende. Du har brug for en partner, der forstår realiteterne i feltinstallation og langsigtet drift.
Evaluer leverandører baseret på deres track record med lokale miljøagenturer. En velrenommeret Producenten af kremeringsfiltersystemet leverer verificerbare emissionstestdata fra aktive installationer, der opererer under lignende regulatoriske forhold. De skal demonstrere en dyb forståelse af væskedynamik, forbrændingskemi og lokale tilladelsesprocesser. Se efter producenter, der håndterer konstruktion, fremstilling og PLC-programmering internt. Dette sikrer strammere kvalitetskontrol og smidigere systemintegration. Hvis leverandøren outsourcer kontrolpanelets programmering, bliver fejlfinding af kladdeproblemer et logistisk mareridt.
Operationel succes afhænger af bæredygtig vedligeholdelsespraksis. Facility managers skal evaluere de langsigtede logistiske krav til systemet. Dette omfatter håndtering af reagensforbrugsstoffer som natriumbicarbonat og aktivt kul. Du skal planlægge rutinemæssige udskiftninger af filterposer, som ofte kræver adgangsprotokoller for begrænset plads og specialiseret personligt beskyttelsesudstyr (PPE). Det opsamlede farlige støv kræver specialiseret håndtering og bortskaffelse i henhold til strenge miljøbestemmelser. Partnerskab med en producent, der tilbyder omfattende rutineservice, fjern-PLC-diagnostik og pålidelige deletilgængelighed sikrer, at udstyret forbliver kompatibelt og operationelt i årtier.
Revider dine nuværende stakemissioner, og sæt udgangspunkt i dit anlægs ydeevne i forhold til kommende lokale reguleringsgrænser.
Kortlæg dit anlægs fysiske fodaftryk for at identificere rumlige begrænsninger, strukturelle belastningsgrænser og kranadgangspunkter til potentielle eftermonteringer.
Rådfør dig med en miljøingeniør for at køre computational fluid dynamics (CFD)-modeller på dine eksisterende retorter for at bestemme den nødvendige ID-blæserstørrelse.
Opgrader dine kontrolpaneler for at sikre, at dine eksisterende kremeringsmaskiner kan integreres problemfrit med moderne CEMS og automatiseret trækkontrollogik.
Etabler en sikker forsyningskæde for kemiske reagenser og sørg for en certificeret affaldsbortskaffelseskontrakt for den brugte filterkage.
A: Det er en integreret udstødningsbehandlingsopsætning, der køler, kemisk behandler og filtrerer de gasser, der produceres under kremering. Det fjerner partikler, tungmetaller og skadelige kemiske forbindelser, før de frigives til atmosfæren.
A: Kviksølv fjernes ved at indsprøjte pulveriseret aktivt kul i den afkølede udstødningsgasstrøm. Det fordampede kviksølv binder sig til kulstoffet gennem adsorption. Kulstofpartiklerne fanges derefter fysisk af stoffiltre i posehuset.
A: Standarder varierer fra region til region, men kræver strenge grænser for partikler, kulilte, hydrogenchlorid og tungmetaller. Mange jurisdiktioner kræver kontinuerlige emissionsovervågningssystemer (CEMS) for at logge opacitet og iltniveauer for at bevise overholdelse.
A: Ja, ældre kremeringsmaskiner kan eftermonteres. Dette kræver omhyggelig konstruktion for at sikre, at de nye blæsere og kølesystemer med induceret træk overvinder det ekstra statiske tryk uden at forstyrre forbrændingsdynamikken eller luftindtaget af den eksisterende retort.
A: Filterposens levetid afhænger af kassevolumen, driftstemperaturer og pulse-jet rengøringsfrekvens. De kræver typisk udskiftning hver 18. til 36. måned. Det opsamlede farlige støv skal bortskaffes regelmæssigt i henhold til lokale regler.
A: Tør sorbent-injektion bruger tørre kemiske pulvere til at neutralisere gasser og fanger biproduktet i et stoffilter for at producere tørt affald. Vådskrubbere bruger flydende spray til at vaske forurenende stoffer fra gassen, hvilket kræver omfattende håndtering af forurenet spildevand.


