

Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-08 Pochodzenie: Strona


Zaostrzające się przepisy miejskie, kontrola środowiskowa i zapotrzebowanie na działania przyjazne społeczności zmuszają operatorów krematoriów do wyjścia poza podstawowe spalanie wtórne. Aby zachować zgodność, obiekty muszą wdrażać zaawansowane technologie oczyszczania spalin. Operatorzy muszą zmierzyć się ze ścisłym balansowaniem. Muszą utrzymywać wysoką wydajność operacyjną przy jednoczesnym przestrzeganiu lokalnych limitów emisji cząstek stałych (PM), metali ciężkich i lotnych związków organicznych (LZO). Muszą także zarządzać efektywnością paliwową i minimalizować przestoje konserwacyjne. Zrozumienie dokładnych procesów mechanicznych i chemicznych zachodzących w system filtrów emisji spalin z maszyn kremacyjnych . Dla zarządców obiektów niezbędny jest Wiedza ta jest Ci potrzebna podczas oceny ulepszeń w zakresie zgodności, oceny logistyki operacyjnej i tworzenia krótkiej listy dostawców sprzętu. Omówimy dokładne etapy kontroli emisji, od utleniania termicznego po fizyczną filtrację cząstek stałych, zapewniając jasne spojrzenie inżynierskie na działanie tych systemów w terenie.
Nowoczesna kontrola emisji z kremacji opiera się na wieloetapowym procesie: utlenianiu termicznym, szybkim chłodzeniu gazu, wtrysku odczynnika i fizycznej filtracji cząstek.
Spełnienie rygorystycznych norm środowiskowych dotyczących sprzętu do kremacji wymaga dopasowania technologii filtracji (np. wtrysk suchego sorbentu w porównaniu z płuczkami mokrymi) do określonych lokalnych progów regulacyjnych i obciążenia obiektu.
Modernizacja starszych autoklawów niesie ze sobą wyraźne ryzyko inżynieryjne; Ocena niestandardowego systemu filtrów kremacyjnych jest często konieczna, aby uwzględnić istniejące ograniczenia przestrzenne, dynamikę ciągu i profile spalin.
Wybór producenta systemu filtrów kremacyjnych powinien opierać się na jego możliwościach integracji, zgodności z systemem ciągłego monitorowania emisji (CEMS) i długoterminowym wsparciu w zakresie konserwacji, a nie samym początkowym koszcie kapitałowym.
Definicja sukcesu Strategia kontroli emisji z maszyn kremacyjnych wykracza daleko poza zwykłą instalację dodatkowego palnika. Nowoczesne obiekty muszą osiągnąć zerową emisję widzialną, całkowicie wyeliminować nieprzyjemne zapachy i ściśle przestrzegać lokalnych przepisów dotyczących czystego powietrza. Muszą tego dokonać, demonstrując otaczającej społeczności zarządzanie środowiskiem i upewniając się, że sprzęt filtrujący nie tworzy wąskich gardeł wpływających na dzienną przepustowość. Gdy operator naciśnie przycisk startu cyklu, urządzenia znajdujące się za nim muszą automatycznie radzić sobie z ogromnymi wahaniami temperatury, wilgotności i składu chemicznego bez konieczności ręcznej interwencji.
W procesie spalania powstaje złożona mieszanina gazów spalinowych i cząstek stałych. Skuteczne systemy filtracyjne muszą być zaprojektowane tak, aby jednocześnie radziły sobie z kilkoma różnymi kategoriami zanieczyszczeń. Źródło paliwa w retorcie jest bardzo zmienne. Szkatułki zawierają lakiery, cynkowe uchwyty i tkaniny syntetyczne. Worki na ciało zawierają ciężkie tworzywa sztuczne. System filtracji musi reagować na te zmienne w czasie rzeczywistym.
Cząstki stałe (PM): obejmują popiół, niespalony węgiel i mikroskopijny pył. Cząstki stałe powstają podczas fazy spalania pierwotnego oraz podczas fizycznego gromadzenia skremowanych szczątków. Operacje ciągu o dużej prędkości wciągają te cząstki do strumienia spalin. Cząstki submikronowe wymagają do wychwytywania wysoce wyspecjalizowanych filtrów tkaninowych, ponieważ standardowe separatory cyklonowe nie są w stanie ich wyłapać.
Metale ciężkie: Głównym problemem jest rtęć (Hg), pochodząca prawie wyłącznie z odparowanych amalgamatów dentystycznych. Ponieważ rtęć paruje w stosunkowo niskich temperaturach, nie może zostać zniszczona przez ciepło. Pozostaje gazem przez cały proces spalania i musi zostać wychwycony w dalszej części procesu poprzez adsorpcję chemiczną.
Kwaśne gazy i dioksyny/furany: Podczas spalania trumien, wykładzin syntetycznych i tworzyw sztucznych powstaje chlorowodór (HCl), dwutlenek siarki (SO2) i złożone związki organiczne. Dioksyny i furany to wysoce toksyczne produkty uboczne, które powstają w określonych warunkach temperaturowych, gdy reaguje chlor i materia organiczna.
Tlenki azotu (NOx) i tlenki siarki (SOx): Są to nieodłączne produkty uboczne spalania w wysokiej temperaturze. Przyczyniają się do powstawania smogu i kwaśnych deszczy, co wymaga specjalistycznych technik neutralizacji, zanim spaliny dotrą do atmosfery.
Regionalne organy regulacyjne dyktują wymaganą skuteczność oczyszczania spalin. Ta presja regulacyjna przesuwa standardy branżowe z prostych dopalaczy na kompleksowe zestawy filtracyjne. Zrozumienie Normy środowiskowe dotyczące sprzętu do kremacji dyktują planowanie obiektu. Jurysdykcje coraz częściej wymagają ciągłego monitorowania poziomu zmętnienia, tlenku węgla i tlenu. Obiekty, które nie spełniają tych dynamicznych standardów, grożą przestojami w działaniu, wysokimi karami finansowymi i poważnym uszczerbkiem na reputacji. Zgodność wymaga sprzętu zdolnego dostosować się do różnych obciążeń skrzynek i różnych materiałów trumien bez przekraczania dozwolonych progów emisji. Granice nieprzezroczystości w wielu obszarach miejskich wynoszą obecnie poniżej 5%, co oznacza, że spaliny muszą być całkowicie niewidoczne gołym okiem.
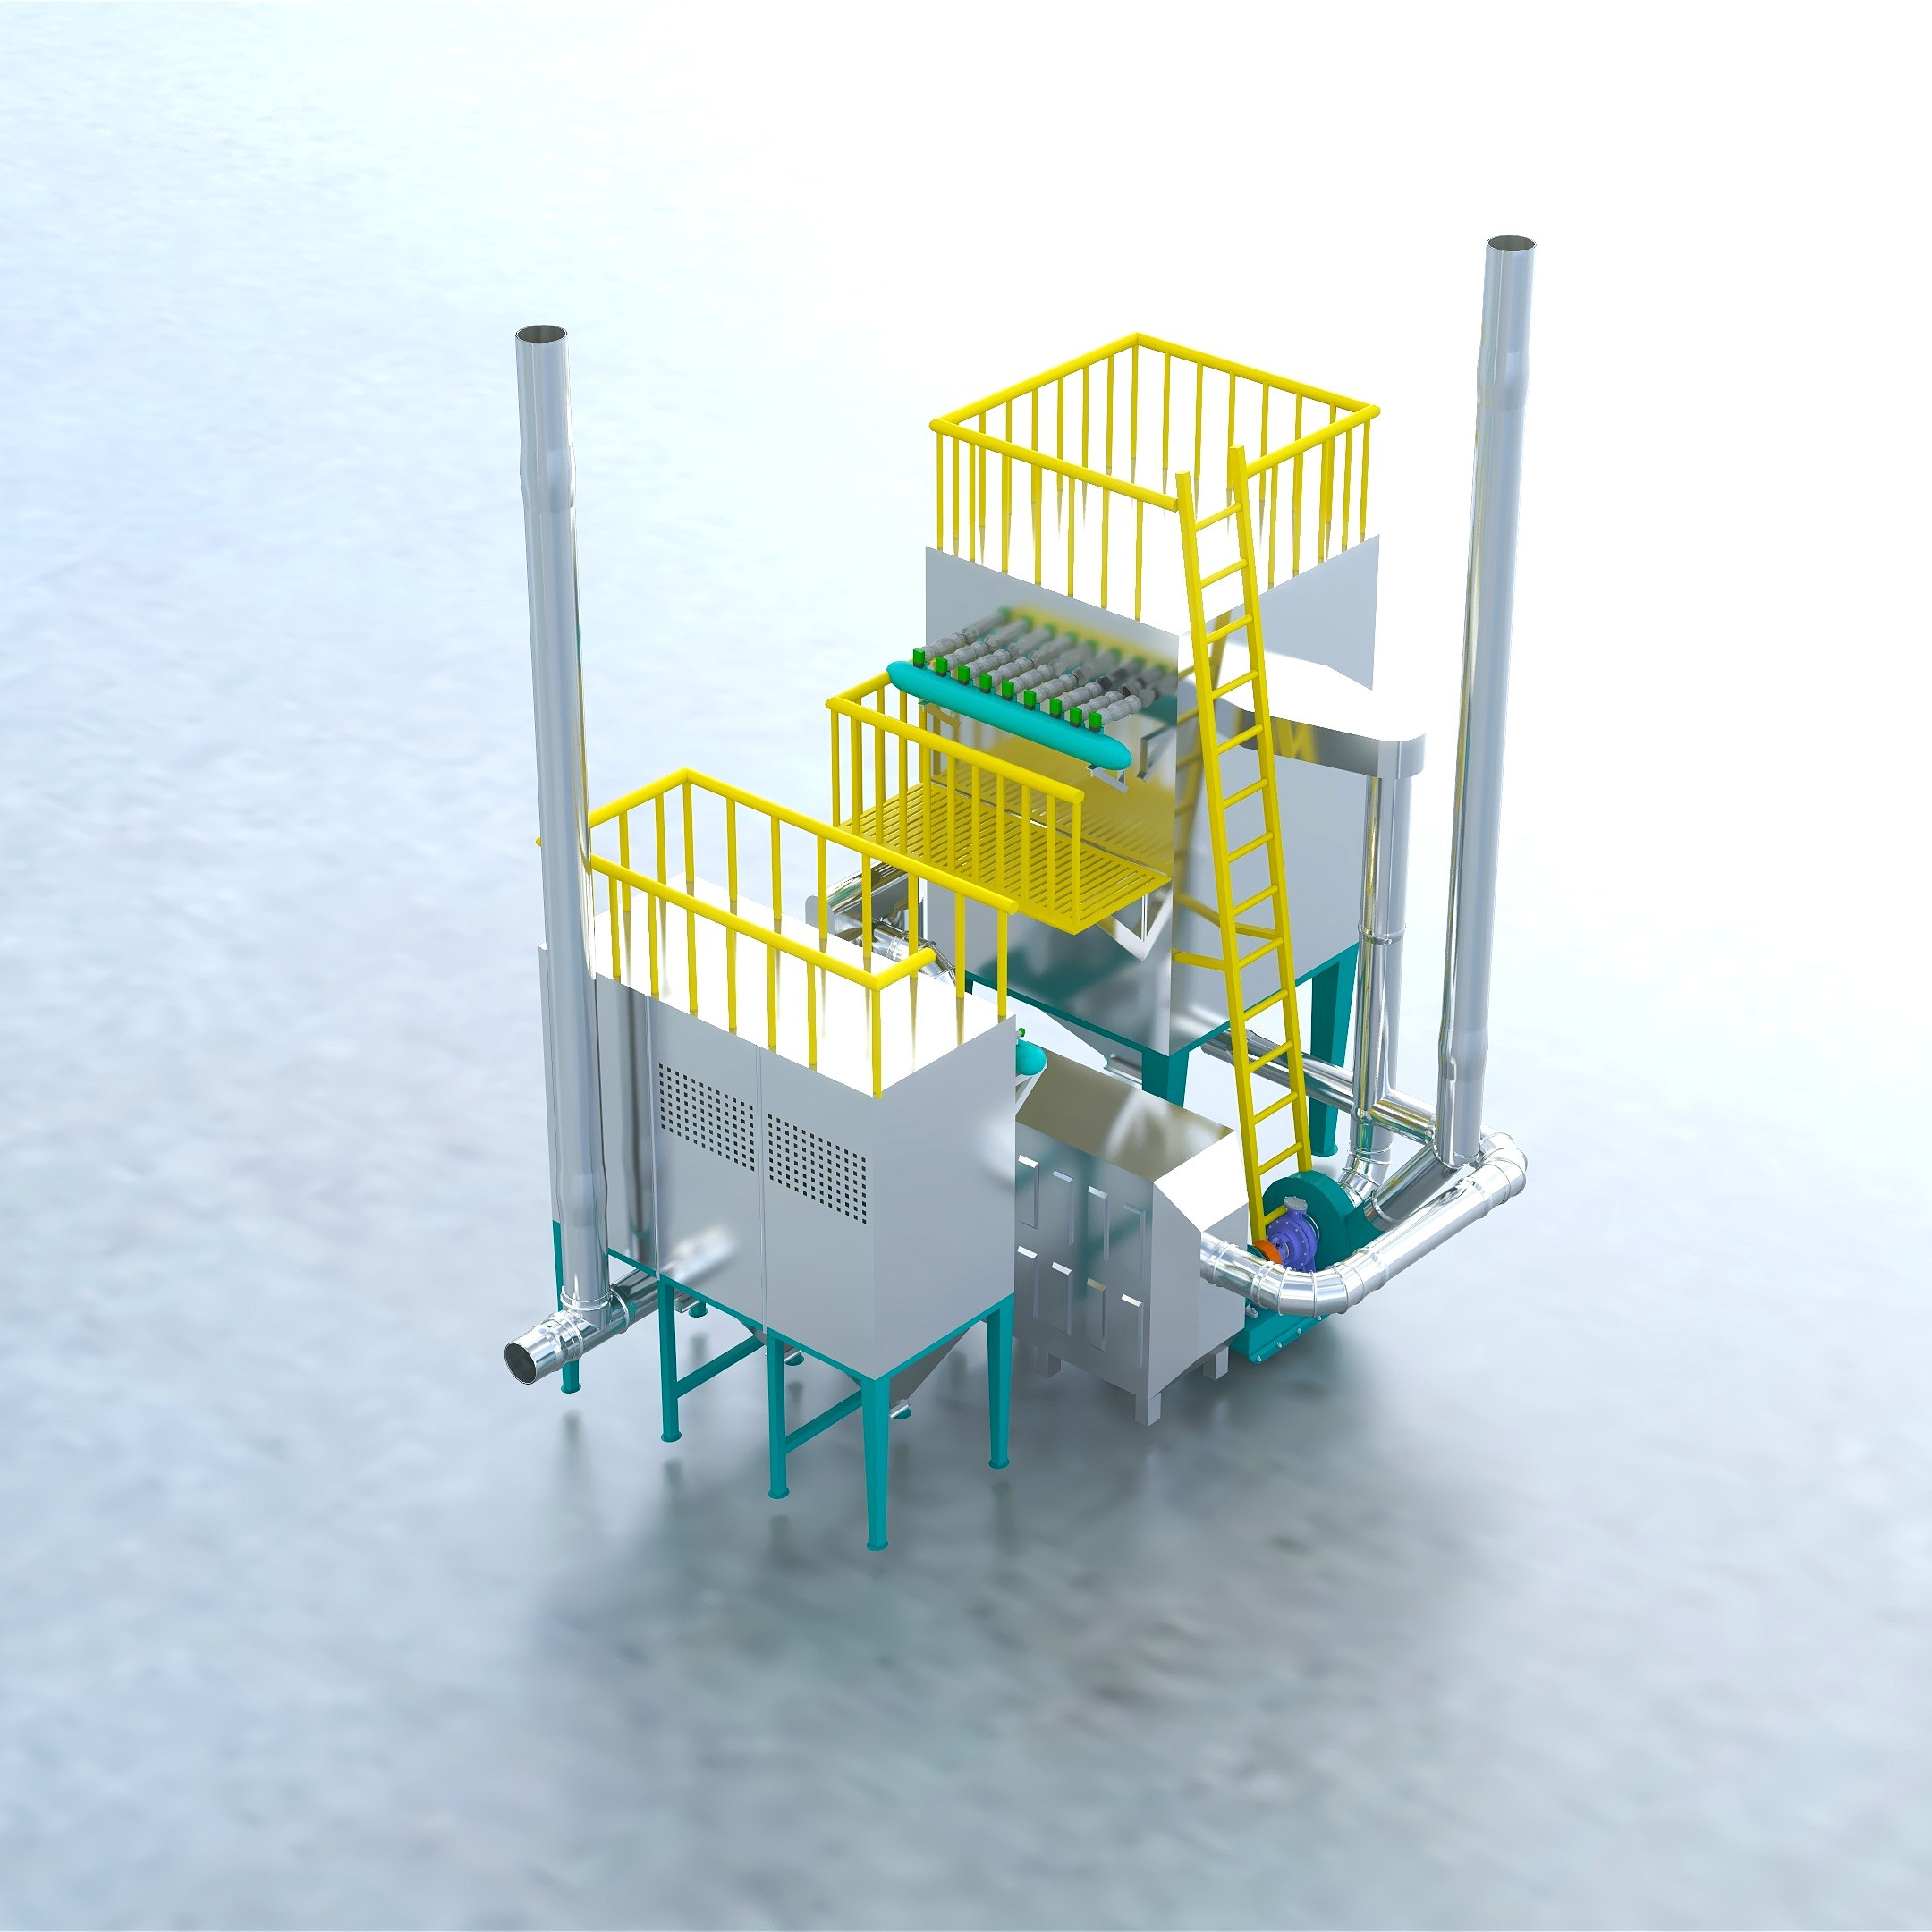
Nowoczesny System filtrów kremacyjnych działa jako sekwencyjny, wieloetapowy zakład przetwórczy. Każdy stopień pełni określoną funkcję termiczną, termodynamiczną lub chemiczną w celu usunięcia substancji zanieczyszczających ze strumienia gazów spalinowych, zanim opuszczą one komin. Pomijanie lub niedowymiarowanie któregokolwiek z tych etapów skutkuje natychmiastowymi naruszeniami zgodności.
Pierwszą linią obrony jest wtórna komora spalania. Spaliny z komory pierwotnej zawierają niespalone węglowodory, tlenek węgla i lotne związki organiczne. Komora wtórna zatrzymuje te gazy w ekstremalnych temperaturach, zazwyczaj pomiędzy 1562°F a 1832°F (850°C - 1000°C). Gazy muszą pozostać w tej komorze przez określony czas przebywania – zwykle od jednej do dwóch sekund – aby zapewnić całkowite utlenienie termiczne. Ciężkie, ogniotrwałe przegrody powodują, że gaz opada i miesza się z tlenem, rozkładając złożone cząsteczki organiczne na prostą parę wodną i dwutlenek węgla.
Wysoka temperatura radzi sobie również z obciążeniami biologicznymi i wilgocią. Ciało ludzkie zawiera wagowo od 65% do 85% wody. Komora wtórna musi wytrzymać ten masowy napływ pary, nie spadając poniżej krytycznego progu temperatury wymaganego do całkowitego spalania. Palniki modulacyjne automatycznie przyspieszają, aby przeciwdziałać efektowi chłodzenia pary. To ekstremalne środowisko termiczne niszczy jednocześnie wszystkie bakterie, wirusy i patogeny, gwarantując, że powstałe emisje są całkowicie sterylne.
Gazy opuszczające komorę wtórną są zdecydowanie zbyt gorące, aby przejść przez fizyczne filtry tkaninowe. Należy je szybko schłodzić. Ta faza chłodzenia chroni dalszy sprzęt i służy jako konieczność chemiczna. Jeśli gazy spalinowe schładzają się powoli w przedziale temperatur od 750°F do 400°F (400°C do 200°C), zachodzi zjawisko zwane syntezą de novo. Reakcja ta powoduje odtworzenie zniszczonych dioksyn i furanów w strumieniu spalin. Szybkie hartowanie niemal natychmiast powoduje, że temperatura gazu przekracza tę strefę niebezpieczną.
W obiektach stosowana jest jedna z dwóch technik chłodzenia. Wymienniki ciepła powietrze-powietrze wykorzystują powietrze z otoczenia napędzane przez duże wentylatory do chłodzenia gazów spalinowych poprzez sieć przewodzących rur ze stali nierdzewnej. Ta metoda utrzymuje gaz w stanie suchym, ale wymaga znacznej przestrzeni i regularnego czyszczenia, aby zapobiec zabrudzeniu rur. Wyparne wieże chłodnicze wtryskują precyzyjną mgiełkę wody bezpośrednio do strumienia gazu za pomocą dysz rozpylających sprężone powietrze. Woda natychmiast odparowuje, pochłaniając ogromne ilości energii cieplnej. Chociaż chłodzenie wyparne jest bardzo wydajne i kompaktowe, wymaga starannej kontroli wilgotności. Jeśli system wtłacza zbyt dużo wody, w kanałach tworzy się kondensacja, co prowadzi do poważnej korozji kwasowej.
Po schłodzeniu gazu do bezpiecznej temperatury roboczej (zwykle około 300–350°F) wchodzi on w fazę obróbki chemicznej. Systemy wtrysku suchego sorbentu (DSI) wprowadzają wysoce reaktywne proszki alkaliczne bezpośrednio do strumienia gazu. W zakładach zazwyczaj stosuje się wodorowęglan sodu lub wapno hydratyzowane. Obrotowa śluza powietrzna podaje proszek z silosu magazynowego do linii dmuchawy, która transportuje go do portu wtrysku. Te odczynniki zasadowe natychmiast reagują z kwaśnymi gazami, takimi jak chlorowodór i dwutlenek siarki, neutralizując je w nieszkodliwe stałe sole.
Jednocześnie system wtryskuje sproszkowany węgiel aktywny. Węgiel aktywowany ma ogromną mikroskopijną powierzchnię. Gdy odparowane metale ciężkie, w szczególności rtęć, przechodzą przez chmurę węgla, zostają uwięzione w porowatej strukturze cząstek węgla w wyniku adsorpcji. Ten proces suchej chemii jest wysoce skuteczny i eliminuje potrzebę skomplikowanego oczyszczania ścieków. Szybkość wtrysku jest często powiązana z przetwornicą częstotliwości (VFD) głównego wentylatora wyciągowego, dzięki czemu dawka środka chemicznego jest dostosowana do objętości przetwarzanego gazu.
Ostatnim etapem jest filtracja fizyczna, popularnie nazywana workownicą. Kondycjonowany gaz, zawierający obecnie popiół, zneutralizowane sole i rtęć związaną z węglem, jest przepuszczany przez szereg odpylaczy z filtrem tkaninowym. Worki te są zazwyczaj wykonane z wysokotemperaturowych materiałów syntetycznych, takich jak membrany z politetrafluoroetylenu (PTFE) laminowane na podłożach z włókna szklanego. Worki są rozciągnięte na drucianych klatkach i zawieszone na ciężkim arkuszu rur stalowych.
Gdy gaz przepływa przez tkaninę, wtryskiwane odczynniki i cząstki stałe gromadzą się na powierzchni worków. Nagromadzenie to tworzy placek filtracyjny. Placek filtracyjny działa jak bardzo wydajne, mikroskopijne sito, wychwytujące cząstki submikronowe i zapewniające końcową warstwę reaktywności chemicznej dla wszelkich pozostałych kwaśnych gazów lub metali ciężkich. Czyste powietrze przepływa przez placek filtracyjny i tkaninę, opuszczając stos, podczas gdy niebezpieczny pył pozostaje uwięziony w zbiorniku workowym. Przetworniki różnicy ciśnień monitorują opór worków i uruchamiają cykl czyszczenia tylko wtedy, gdy jest to konieczne.
Modernizując obiekt, operatorzy muszą wybierać pomiędzy różnymi technologiami podstawowymi dla swojego obiektu Oczyszczanie spalin z maszyny kremacyjnej . Decyzja ma wpływ na codzienną działalność, harmonogramy konserwacji i infrastrukturę obiektu. Nie można po prostu kupić urządzenia ze strony katalogu; musisz dopasować technologię do ograniczeń konkretnego miejsca.
Przemysł dzieli kontrolę emisji na systemy suche i mokre. Systemy filtracji suchej wykorzystujące worki workowe i wtrysk suchego sorbentu reprezentują aktualny standard branżowy w zakresie wysokowydajnego wychwytywania cząstek stałych i metali ciężkich. Wytwarzają suchy, stały produkt odpadowy, który jest łatwy w zagospodarowaniu. Wymagają jednak skrupulatnego zarządzania temperaturą, aby zapobiec zapaleniu się filtrów tkaninowych lub ich oślepieniu na skutek kondensacji.
Płuczki mokre oferują alternatywne podejście. Systemy te wykorzystują ciecze w aerozolu do fizycznego wypłukiwania substancji zanieczyszczających ze strumienia gazu. Chociaż płuczki mokre skutecznie wychwytują kwaśne gazy i jednocześnie chłodzą spaliny, stwarzają dodatkowe wyzwanie dla środowiska: zanieczyszczone ścieki. Obiekty korzystające z płuczek mokrych muszą wdrożyć solidne protokoły zarządzania ściekami i oczyszczania, aby poradzić sobie z toksycznym osadem wytwarzanym w procesie oczyszczania. Często wymaga to dodatkowych klarowników, zbiorników do regulacji pH i specjalistycznych umów na utylizację.
Funkcja systemu |
Filtracja sucha (baghouse + DSI) |
Płuczki mokre |
|---|---|---|
Podstawowy mechanizm przechwytywania |
Filtry tkaninowe PTFE i adsorpcja chemiczna |
Absorpcja cieczy i uderzenie fizyczne |
Produkt uboczny odpadu |
Suchy, stały, niebezpieczny pył (placek filtracyjny) |
Zanieczyszczone ścieki i toksyczny osad |
Czułość temperaturowa |
Wysoka (wymaga ścisłego chłodzenia w celu ochrony toreb) |
Niski (woda z natury chłodzi strumień gazu) |
Konserwacja Fokus |
Wymiana worka filtrującego, opróżnianie zbiornika, zawory obrotowe |
Konserwacja pomp, czyszczenie dysz, uzdatnianie wody |
Wymagania dotyczące infrastruktury |
Duża powierzchnia przeznaczona na wieżę chłodniczą i workownicę |
Kompleksowa instalacja wodno-kanalizacyjna, wodociągowa i oczyszczająca ścieki |
Ryzyko korozji |
Niski (jeśli jest utrzymywany powyżej punktu rosy) |
Wysoka (wymaga egzotycznych stopów lub tworzywa sztucznego wzmocnionego włóknem szklanym) |
Nowoczesna filtracja w dużym stopniu opiera się na systemach ciągłego monitorowania emisji (CEMS). Te sieci czujników zapewniają rejestrację w czasie rzeczywistym danych dotyczących poziomu tlenu, tlenku węgla, temperatury spalin i zadymienia. Cyrkonowe czujniki tlenu i analizatory CO na podczerwień montowane są bezpośrednio w stosie, wysyłając ciągłe sygnały 4-20 mA z powrotem do głównego panelu sterowania. Dane te służą jako mózg operacji.
Zautomatyzowane zarządzanie ciągiem wykorzystuje dane CEMS do przekazywania informacji zwrotnej do programowalnego sterownika logicznego (PLC). Jeśli poziom tlenu spadnie, wskazując na niepełne spalanie, sterownik PLC automatycznie reguluje ciąg indukowany (ID) wentylatora za pomocą przetwornicy częstotliwości. Automatyka ta zapewnia całkowite spalanie, zapobiega zakłóceniom ciągu między komorą pierwotną i wtórną oraz optymalizuje zużycie paliwa, zapobiegając przepracowaniu palników. Bezproblemowa integracja CEMS i kontroli ciągu oddziela starszy sprzęt od nowoczesnych, wysokowydajnych systemów.
Wdrożenie systemu kontroli emisji wymaga precyzyjnej inżynierii. System, który doskonale sprawdza się w przypadku krematorium dla zwierząt domowych o małej objętości, zawiedzie katastrofalnie w przypadku obiektu komunalnego o dużej objętości. Dopasowanie wydajności systemu do przepustowości obiektu jest niepodlegającym negocjacjom wymaganiem inżynieryjnym. Inżynierowie obliczają maksymalną stopę sześcienną na minutę (CFM) gazów spalinowych w określonych temperaturach, aby prawidłowo dobrać przewody i wentylatory ID.
Obiekty o dużym natężeniu ruchu wymagają zautomatyzowanych mechanizmów samoczyszczących, aby zapobiec wąskim gardłom operacyjnym. Placek filtracyjny gromadzący się w komorze workowej ogranicza przepływ powietrza, powodując spadek ciśnienia. Aby utrzymać ciąg, system musi okresowo czyścić worki. Pulsacyjne systemy czyszczenia wykorzystują krótkie impulsy sprężonego powietrza pod wysokim ciśnieniem w celu strącenia nadmiaru placka filtracyjnego z worków do leja zbierającego. Zawory membranowe uruchamiają się w określonej kolejności, wysyłając falę uderzeniową w dół worka filtrującego. Dzięki temu maszyna może pracować nieprzerwanie przez wiele cykli kremacji, bez konieczności wyłączania w celu ręcznego czyszczenia filtra.
Zainstalowanie systemu w nowym budynku pozwala na optymalne zaplanowanie przestrzeni. Modernizacja starszych retort wiąże się ze znacznym ryzykiem wdrożeniowym. Najbardziej krytycznym ryzykiem są zakłócenia ciągu. Dodanie masywnej workowni i wieży chłodniczej powoduje znaczny opór przepływu powietrza (ciśnienie statyczne). Jeśli wentylator wyciągowy nie zostanie odpowiednio dobrany, w autoklawie głównej nastąpi utrata podciśnienia, co spowoduje cofanie się dymu i ciepła do obiektu.
Ograniczenia przestrzenne w istniejących budynkach krematoriów często powodują konieczność: niestandardowy system filtrów kremacyjnych . Istotne znaczenie mają obciążenia konstrukcyjne. Ciężkie jednostki filtracyjne i wieże chłodnicze wymagają podkładek żelbetowych i solidnych podpór stalowych. Dostęp dźwigu do podnoszenia modułów workowni na dach należy zaplanować z kilkumiesięcznym wyprzedzeniem. Aby ograniczyć to ryzyko, inżynierowie przeprowadzają kompleksowe audyty na miejscu i wykorzystują modelowanie obliczeniowej dynamiki płynów (CFD) przed instalacją. Modelowanie CFD symuluje dokładne objętości pary i spalin wytwarzanych przez istniejącą retortę, zapewniając, że nowy sprzęt filtrujący będzie bezbłędnie zintegrowany bez zakłócania dynamiki spalania.
Powodzenie modernizacji kontroli emisji zależy w dużej mierze od wyboru dostawcy. Obiekty to nie tylko zakup kawałka stali; nawiązują długoterminowe partnerstwo operacyjne. Ocena wiedzy inżynierskiej jest najważniejsza. Potrzebujesz partnera, który rozumie realia instalacji obiektowych i długotrwałej eksploatacji.
Oceniaj dostawców na podstawie ich osiągnięć we współpracy z lokalnymi agencjami ochrony środowiska. Renomowany producent systemu filtrów kremacyjnych dostarcza weryfikowalne dane z badań emisji z aktywnych instalacji działających w podobnych warunkach regulacyjnych. Muszą wykazać się głębokim zrozumieniem dynamiki płynów, chemii spalania i lokalnych procesów wydawania pozwoleń. Poszukaj producentów, którzy we własnym zakresie zajmują się inżynierią, produkcją i programowaniem sterowników PLC. Zapewnia to ściślejszą kontrolę jakości i płynniejszą integrację systemu. Jeśli dostawca zleci programowanie centrali na zewnątrz, rozwiązywanie problemów z wersją roboczą staje się logistycznym koszmarem.
Sukces operacyjny zależy od zrównoważonych praktyk konserwacyjnych. Menedżerowie obiektów muszą ocenić długoterminowe wymagania logistyczne systemu. Obejmuje to zarządzanie materiałami eksploatacyjnymi odczynników, takimi jak wodorowęglan sodu i węgiel aktywny. Należy zaplanować rutynową wymianę worków filtrujących, która często wymaga protokołów wejścia do przestrzeni zamkniętych i specjalistycznego sprzętu ochrony osobistej (PPE). Zebrany niebezpieczny pył wymaga specjalistycznego postępowania i utylizacji zgodnie z surowymi przepisami ochrony środowiska. Współpraca z producentem oferującym kompleksową rutynową obsługę serwisową, zdalną diagnostykę sterownika PLC i niezawodną dostępność części gwarantuje, że sprzęt pozostanie zgodny i sprawny przez dziesięciolecia.
Przeprowadź audyt bieżących emisji z komina i porównaj wydajność swojego obiektu z nadchodzącymi lokalnymi progami regulacyjnymi.
Zamapuj fizyczny ślad swojego obiektu, aby zidentyfikować ograniczenia przestrzenne, limity obciążenia konstrukcyjnego i punkty dostępu dźwigów w celu potencjalnych modernizacji.
Skonsultuj się z inżynierem ochrony środowiska, aby uruchomić modele obliczeniowej dynamiki płynów (CFD) na istniejących retortach w celu określenia wymaganej wielkości wentylatora ID.
Zmodernizuj swoje panele sterowania, aby zapewnić bezproblemową integrację istniejących maszyn kremacyjnych z nowoczesnym CEMS i zautomatyzowaną logiką kontroli ciągu.
Ustanów bezpieczny łańcuch dostaw odczynników chemicznych i uzyskaj certyfikowaną umowę na utylizację zużytego placka filtracyjnego.
Odp.: Jest to zintegrowany układ oczyszczania spalin, który chłodzi, oczyszcza chemicznie i filtruje gazy powstające podczas kremacji. Usuwa cząstki stałe, metale ciężkie i szkodliwe związki chemiczne, zanim zostaną one uwolnione do atmosfery.
Odp.: Rtęć usuwa się poprzez wtryskiwanie sproszkowanego węgla aktywnego do strumienia schłodzonych gazów spalinowych. Odparowana rtęć wiąże się z węglem poprzez adsorpcję. Cząstki węgla są następnie fizycznie wychwytywane przez filtry tkaninowe w komorze workowej.
Odp.: Normy różnią się w zależności od regionu, ale nakładają rygorystyczne ograniczenia dotyczące cząstek stałych, tlenku węgla, chlorowodoru i metali ciężkich. W wielu jurysdykcjach wymagane są systemy ciągłego monitorowania emisji (CEMS) rejestrujące poziom zmętnienia i tlenu w celu potwierdzenia zgodności.
Odpowiedź: Tak, starsze maszyny kremacyjne można zmodernizować. Wymaga to starannego projektowania, aby zapewnić, że nowe wentylatory wyciągowe i systemy chłodzenia pokonają dodatkowe ciśnienie statyczne bez zakłócania dynamiki spalania lub wlotu powietrza do istniejącej retorty.
Odp.: Żywotność worka filtrującego zależy od objętości worka, temperatury roboczej i częstotliwości czyszczenia strumieniem impulsowym. Zwykle wymagają wymiany co 18 do 36 miesięcy. Zebrany niebezpieczny pył należy regularnie usuwać zgodnie z lokalnymi przepisami.
Odp.: Wtrysk suchego sorbentu wykorzystuje proszki chemiczne do neutralizacji gazów, wychwytując produkt uboczny w filtrze tkaninowym w celu wytworzenia suchych odpadów. Płuczki mokre wykorzystują spraye cieczy do zmywania substancji zanieczyszczających gaz, co wymaga szeroko zakrojonej gospodarki zanieczyszczonymi ściekami.


