

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.09.2026 Herkunft: Website


Zunehmende kommunale Vorschriften, Umweltauflagen und die Forderung nach einem gemeinschaftsfreundlichen Betrieb zwingen Krematoriumsbetreiber dazu, über die einfache Sekundärverbrennung hinauszugehen. Um die Vorschriften einzuhalten, müssen Anlagen fortschrittliche Abgasbehandlungstechnologien implementieren. Die Betreiber stehen vor einem strengen Balanceakt. Sie müssen eine hohe Betriebseffizienz aufrechterhalten und gleichzeitig die lokalen Emissionsgrenzwerte für Feinstaub (PM), Schwermetalle und flüchtige organische Verbindungen (VOC) einhalten. Sie müssen auch die Kraftstoffeffizienz verwalten und Wartungsausfallzeiten minimieren. Verständnis der genauen mechanischen und chemischen Prozesse von a Für Facility Manager ist ein Emissionsfiltersystem für Feuerbestattungsmaschinen erforderlich. Sie benötigen dieses Wissen, wenn Sie Compliance-Upgrades bewerten, die Betriebslogistik beurteilen und Geräteanbieter in die engere Auswahl nehmen. Wir werden die genauen Phasen der Emissionskontrolle aufschlüsseln, von der thermischen Oxidation bis zur physikalischen Partikelfiltration, und so eine klare technische Perspektive auf die Funktionsweise dieser Systeme in der Praxis vermitteln.
Die moderne Emissionskontrolle bei Feuerbestattungen basiert auf einem mehrstufigen Prozess: thermische Oxidation, schnelle Gaskühlung, Reagenzinjektion und physikalische Partikelfiltration.
Um die strengen Umweltstandards für Kremationsgeräte zu erfüllen, muss die Filtertechnologie (z. B. trockene Sorptionsmittelinjektion vs. Nasswäscher) an bestimmte lokale behördliche Grenzwerte und Fallzahlen der Einrichtung angepasst werden.
Die Nachrüstung älterer Retorten birgt erhebliche technische Risiken. Die Bewertung eines maßgeschneiderten Kremationsfiltersystems ist oft notwendig, um bestehende räumliche Einschränkungen, Zugdynamik und Abgasprofile zu berücksichtigen.
Bei der Auswahl eines Herstellers eines Feuerbestattungsfiltersystems sollten dessen Integrationsfähigkeiten, die Kompatibilität mit kontinuierlichen Emissionsüberwachungssystemen (CEMS) und die langfristige Wartungsunterstützung berücksichtigt werden und nicht allein die anfänglichen Kapitalkosten.
Definieren Sie einen Erfolg Die Emissionskontrollstrategie einer Feuerbestattungsmaschine geht weit über die bloße Installation eines Sekundärbrenners hinaus. Moderne Anlagen müssen keine sichtbaren Emissionen erreichen, Gerüche vollständig eliminieren und die örtlichen Gesetze zur Luftreinhaltung strikt einhalten. Sie müssen dies erreichen und gleichzeitig Umweltverantwortung gegenüber der umliegenden Gemeinde demonstrieren und sicherstellen, dass die Filterausrüstung keine Engpässe verursacht, die sich negativ auf den täglichen Durchsatz auswirken. Wenn ein Bediener bei einem Zyklus den Startknopf drückt, müssen die nachgeschalteten Geräte automatisch massive Schwankungen in Temperatur, Feuchtigkeit und chemischer Zusammensetzung bewältigen, ohne dass manuelles Eingreifen erforderlich ist.
Beim Verbrennungsprozess entsteht ein komplexes Gemisch aus Abgasen und Feststoffpartikeln. Effektive Filtersysteme müssen so konstruiert sein, dass sie mehrere unterschiedliche Kategorien von Schadstoffen gleichzeitig verarbeiten können. Die Brennstoffquelle in einer Retorte ist sehr unterschiedlich. Schatullen enthalten Lacke, Zinkgriffe und synthetische Stoffe. Leichensäcke bringen schweres Plastik mit sich. Auf diese Variablen muss das Filtersystem in Echtzeit reagieren.
Feinstaub (PM): Dazu gehören Asche, unverbrannter Kohlenstoff und mikroskopisch kleiner Staub. Feinstaub entsteht während der primären Verbrennungsphase und bei der physischen Sammlung eingeäscherter Überreste. Hochgeschwindigkeits-Zugvorgänge ziehen diese Partikel in den Abgasstrom. Partikel im Submikronbereich erfordern zum Auffangen hochspezialisierte Gewebefilter, da herkömmliche Zyklonabscheider sie nicht einfangen können.
Schwermetalle: Quecksilber (Hg) ist die größte Sorge und entsteht fast ausschließlich aus verdampftem Zahnamalgam. Da Quecksilber bei relativ niedrigen Temperaturen verdampft, kann es durch Hitze nicht zerstört werden. Es bleibt während des gesamten Verbrennungsprozesses ein Gas und muss nachgeschaltet durch chemische Adsorption aufgefangen werden.
Saure Gase und Dioxine/Furane: Bei der Verbrennung von Schatullen, synthetischen Auskleidungen und Kunststoffen entstehen Chlorwasserstoff (HCl), Schwefeldioxid (SO2) und komplexe organische Verbindungen. Dioxine und Furane sind hochgiftige Nebenprodukte, die unter bestimmten Temperaturbedingungen entstehen, wenn Chlor und organische Stoffe reagieren.
Stickoxide (NOx) und Schwefeloxide (SOx): Dies sind inhärente Nebenprodukte der Hochtemperaturverbrennung. Sie tragen zu Smog und saurem Regen bei und erfordern spezielle Neutralisierungstechniken, bevor die Abgase in die Atmosphäre gelangen.
Regionale Regulierungsbehörden schreiben die erforderliche Effizienz der Abgasbehandlung vor. Dieser Regulierungsdruck verschiebt den Industriestandard weg von einfachen Nachbrennern hin zu umfassenden Filteranlagen. Verständnis Die Umweltstandards für die Feuerbestattungsausrüstung bestimmen Ihre Anlagenplanung. Gerichtsbarkeiten fordern zunehmend eine kontinuierliche Überwachung der Trübung, des Kohlenmonoxid- und Sauerstoffgehalts. Einrichtungen, die diese dynamischen Standards nicht erfüllen, müssen mit Betriebsstillständen, hohen Geldstrafen und schweren Reputationsschäden rechnen. Die Einhaltung erfordert Geräte, die in der Lage sind, sich an unterschiedliche Fallzahlen und unterschiedliche Sargmaterialien anzupassen, ohne die zulässigen Emissionsgrenzwerte zu überschreiten. In vielen städtischen Gebieten liegen die Opazitätsgrenzen mittlerweile unter 5 %, was bedeutet, dass die Schornsteinabgase für das bloße Auge völlig unsichtbar sein müssen.
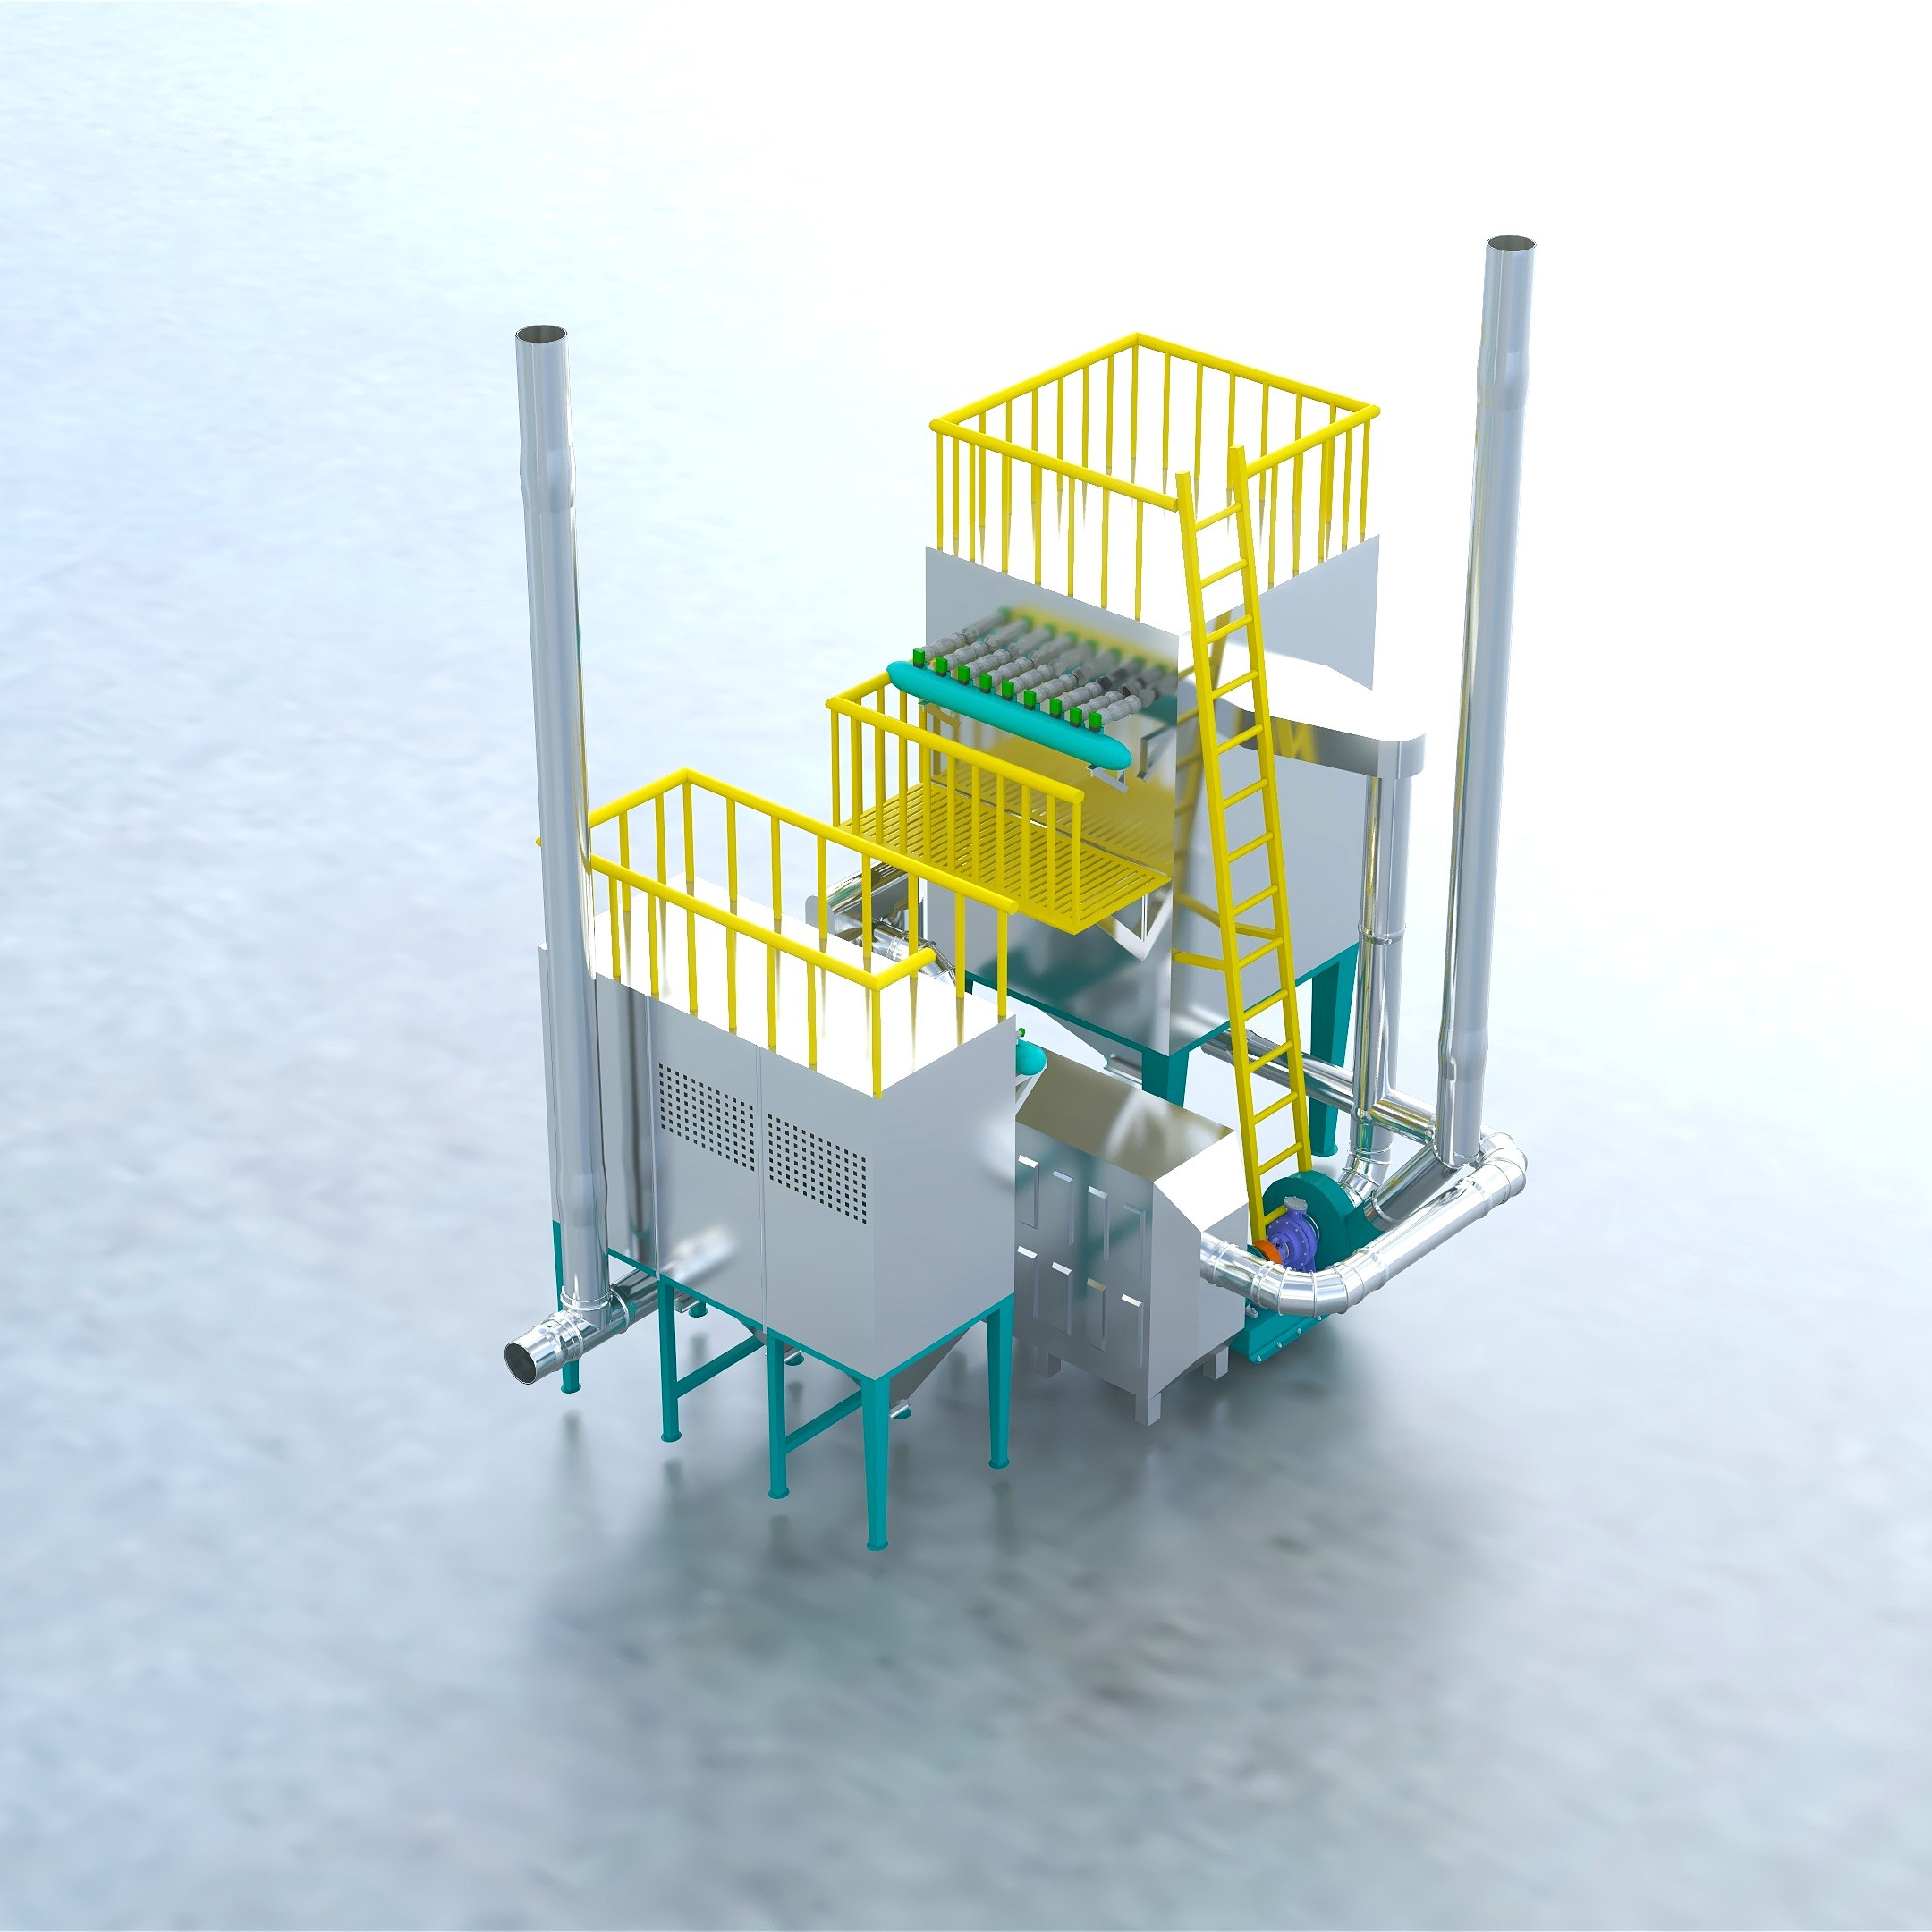
Ein moderner Das Einäscherungsfiltersystem arbeitet als sequentielle, mehrstufige Verarbeitungsanlage. Jede Stufe erfüllt eine spezifische thermische, thermodynamische oder chemische Funktion, um Schadstoffe aus dem Abgasstrom zu entfernen, bevor dieser den Schornstein verlässt. Das Überspringen oder Unterdimensionieren einer dieser Phasen führt zu sofortigen Compliance-Fehlern.
Die erste Verteidigungslinie ist die sekundäre Brennkammer. Abgase aus der Primärkammer enthalten unverbrannte Kohlenwasserstoffe, Kohlenmonoxid und flüchtige organische Verbindungen. Die Sekundärkammer hält diese Gase bei extremen Temperaturen zurück, typischerweise zwischen 1562 °F und 1832 °F (850 °C – 1000 °C). Die Gase müssen für eine bestimmte Verweilzeit – in der Regel ein bis zwei Sekunden – in dieser Kammer verbleiben, um eine vollständige thermische Oxidation zu gewährleisten. Schwere feuerfeste Prallwände zwingen das Gas zum Taumeln und Mischen mit Sauerstoff, wodurch komplexe organische Moleküle in einfachen Wasserdampf und Kohlendioxid zerlegt werden.
Hohe Hitze bewältigt auch biologische Belastungen und Feuchtigkeit. Der menschliche Körper enthält zwischen 65 und 85 Gewichtsprozent Wasser. Die Sekundärkammer muss diesen massiven Dampfeinstrom bewältigen, ohne dass die für eine vollständige Verbrennung erforderliche kritische Temperaturschwelle unterschritten wird. Modulierende Brenner fahren automatisch hoch, um der Kühlwirkung des Dampfes entgegenzuwirken. Diese extreme thermische Umgebung zerstört gleichzeitig alle Bakterien, Viren und Krankheitserreger und garantiert so, dass die entstehenden Emissionen völlig steril sind.
Aus der Sekundärkammer austretende Gase sind viel zu heiß, um durch physische Gewebefilter zu gelangen. Sie müssen schnell abgekühlt werden. Diese Abkühlphase schützt nachgeschaltete Geräte und dient als chemische Notwendigkeit. Wenn Abgase langsam durch das Temperaturfenster von 750 °F auf 400 °F (400 °C bis 200 °C) abkühlen, tritt ein Phänomen auf, das als De-novo-Synthese bezeichnet wird. Durch diese Reaktion kommt es zur Neubildung zerstörter Dioxine und Furane im Abgasstrom. Durch schnelles Abschrecken steigt die Gastemperatur fast augenblicklich über diesen Gefahrenbereich hinaus.
Die Anlagen nutzen eine von zwei Kühltechniken. Luft-Luft-Wärmetauscher nutzen Umgebungsluft, die von großen Ventilatoren angetrieben wird, um die Abgase durch ein Netzwerk aus leitfähigen Edelstahlrohren zu kühlen. Diese Methode hält das Gas trocken, erfordert jedoch viel Platz und eine regelmäßige Reinigung, um eine Verschmutzung der Rohre zu verhindern. Verdunstungskühltürme injizieren mithilfe von Druckluftzerstäubungsdüsen einen präzisen Wassernebel direkt in den Gasstrom. Das Wasser verdunstet augenblicklich und nimmt dabei enorme Mengen an Wärmeenergie auf. Obwohl die Verdunstungskühlung hocheffizient und kompakt ist, erfordert sie eine sorgfältige Feuchtigkeitskontrolle. Wenn das System zu viel Wasser einspritzt, bildet sich Kondenswasser in den Rohrleitungen, was zu starker Säurekorrosion führt.
Sobald das Gas auf eine sichere Betriebstemperatur abgekühlt ist (normalerweise etwa 300 °F bis 350 °F), tritt es in die chemische Behandlungsphase ein. Trockensorbent-Injektionssysteme (DSI) führen hochreaktive alkalische Pulver direkt in den Gasstrom ein. Anlagen verwenden typischerweise Natriumbikarbonat oder gelöschten Kalk. Eine Zellenradschleuse fördert das Pulver aus einem Vorratssilo in eine Gebläseleitung, die es zur Einspritzöffnung transportiert. Diese alkalischen Reagenzien reagieren sofort mit sauren Gasen wie Chlorwasserstoff und Schwefeldioxid und neutralisieren diese zu harmlosen festen Salzen.
Gleichzeitig injiziert das System pulverförmige Aktivkohle. Aktivkohle besitzt eine riesige mikroskopische Oberfläche. Wenn verdampfte Schwermetalle, insbesondere Quecksilber, die Kohlenstoffwolke passieren, werden sie durch Adsorption in der porösen Struktur der Kohlenstoffpartikel eingeschlossen. Dieses trockenchemische Verfahren ist hochwirksam und macht eine aufwendige Abwasseraufbereitung überflüssig. Die Einspritzraten sind häufig an den Frequenzumrichter (VFD) des Hauptabsaugventilators gebunden, um sicherzustellen, dass die Chemikaliendosierung dem verarbeiteten Gasvolumen entspricht.
Die letzte Stufe ist die physikalische Filterung, die üblicherweise als Schlauchfilteranlage bezeichnet wird. Das konditionierte Gas, das jetzt Asche, neutralisierte Salze und kohlenstoffgebundenes Quecksilber enthält, wird durch eine Reihe von Gewebefilter-Staubsammlern geleitet. Diese Taschen bestehen typischerweise aus synthetischen Hochtemperaturmaterialien wie Polytetrafluorethylen (PTFE)-Membranen, die auf Glasfasersubstrate laminiert sind. Die Beutel sind über Drahtkäfige gespannt und an einem schweren Stahlrohrboden aufgehängt.
Während das Gas durch das Gewebe strömt, sammeln sich die injizierten Reagenzien und Partikel auf der Oberfläche der Beutel an. Diese Ablagerungen bilden einen Filterkuchen. Der Filterkuchen fungiert als hocheffizientes, mikroskopisches Sieb, das Partikel im Submikronbereich einfängt und eine letzte Schicht chemischer Reaktivität für alle verbleibenden sauren Gase oder Schwermetalle bildet. Saubere Luft strömt durch den Filterkuchen und das Gewebe und verlässt den Stapel, während der gefährliche Staub im Trichter des Schlauchfilters eingeschlossen bleibt. Differenzdrucktransmitter überwachen den Widerstand an den Beuteln und lösen nur bei Bedarf einen Reinigungszyklus aus.
Bei der Modernisierung einer Anlage müssen Betreiber zwischen verschiedenen Basistechnologien wählen Abgasbehandlung von Feuerbestattungsmaschinen . Die Entscheidung wirkt sich auf den täglichen Betrieb, Wartungspläne und die Anlageninfrastruktur aus. Sie können ein Gerät nicht einfach über eine Katalogseite kaufen; Sie müssen die Technologie an Ihre spezifischen Standortbeschränkungen anpassen.
Die Industrie unterteilt die Emissionskontrolle in trockene und nasse Systeme. Trockenfiltrationssysteme mit Schlauchfiltern und trockener Sorptionseinspritzung stellen den aktuellen Industriestandard für die hocheffiziente Partikel- und Schwermetallabscheidung dar. Sie erzeugen ein trockenes, festes Abfallprodukt, das einfach zu handhaben ist. Sie erfordern jedoch ein sorgfältiges Temperaturmanagement, um zu verhindern, dass die Gewebefilter durch Kondensation Feuer fangen oder verstopfen.
Nasswäscher bieten einen alternativen Ansatz. Diese Systeme verwenden Flüssigkeitssprays, um Schadstoffe physikalisch aus dem Gasstrom zu waschen. Während Nasswäscher effektiv saure Gase auffangen und gleichzeitig die Abgase kühlen, stellen sie eine sekundäre Umweltherausforderung dar: kontaminiertes Abwasser. Anlagen, die Nasswäscher verwenden, müssen robuste Abwassermanagement- und -behandlungsprotokolle implementieren, um den giftigen Schlamm zu bewältigen, der beim Wäscheprozess entsteht. Dies erfordert oft Nachklärbecken, pH-Einstelltanks und spezielle Entsorgungsverträge.
Systemfunktion |
Trockenfiltration (Baghouse + DSI) |
Nasswäscher |
|---|---|---|
Primärer Erfassungsmechanismus |
PTFE-Gewebefilter und chemische Adsorption |
Flüssigkeitssprayabsorption und physikalische Einwirkung |
Abfallnebenprodukt |
Trockener, fester gefährlicher Staub (Filterkuchen) |
Kontaminiertes Abwasser und giftiger Schlamm |
Temperaturempfindlichkeit |
Hoch (erfordert strenge Kühlung zum Schutz der Beutel) |
Niedrig (Wasser kühlt den Gasstrom von Natur aus) |
Wartungsfokus |
Filterbeutelwechsel, Trichterentleerung, Zellenradschleusen |
Pumpenwartung, Düsenreinigung, Wasseraufbereitung |
Infrastrukturanforderungen |
Große Stellfläche für Kühlturm und Baghouse |
Umfangreiche Sanitär-, Wasserversorgungs- und Abwasseraufbereitungsanlagen |
Korrosionsrisiko |
Niedrig (wenn über dem Taupunkt gehalten) |
Hoch (erfordert exotische Legierungen oder glasfaserverstärkten Kunststoff) |
Die moderne Filtration ist in hohem Maße auf kontinuierliche Emissionsüberwachungssysteme (CEMS) angewiesen. Diese Sensornetzwerke ermöglichen eine Echtzeit-Datenprotokollierung für Sauerstoffgehalt, Kohlenmonoxid, Abgastemperatur und Trübung. Zirkonoxid-Sauerstoffsensoren und Infrarot-CO-Analysatoren werden direkt im Stapel montiert und senden kontinuierlich 4-20-mA-Signale zurück an das Hauptsteuerpult. Diese Daten dienen als Gehirn der Operation.
Das automatisierte Entwurfsmanagement nutzt CEMS-Daten zur Rückmeldung an die speicherprogrammierbare Steuerung (SPS). Wenn der Sauerstoffgehalt sinkt, was auf eine unvollständige Verbrennung hinweist, passt die SPS das Saugzuggebläse (ID) automatisch über einen Frequenzumrichter an. Diese Automatisierung sorgt für eine vollständige Verbrennung, verhindert Zugbeeinträchtigungen zwischen Primär- und Sekundärkammer und optimiert die Brennstoffeffizienz, indem sie eine Überlastung der Brenner verhindert. Die nahtlose Integration von CEMS und Zugluftkontrolle trennt Altgeräte von modernen Hochleistungssystemen.
Die Implementierung eines Emissionskontrollsystems erfordert präzises Engineering. Ein System, das für ein Tierkrematorium mit geringem Volumen perfekt funktioniert, wird in einer kommunalen Einrichtung mit hohem Volumen katastrophal ausfallen. Die Anpassung der Systemkapazität an den Anlagendurchsatz ist eine nicht verhandelbare technische Anforderung. Ingenieure berechnen die maximale Abgasmenge in Kubikfuß pro Minute (CFM) bei bestimmten Temperaturen, um die Rohrleitungen und Saugzugventilatoren richtig zu dimensionieren.
Anlagen mit hohem Volumen erfordern automatisierte Selbstreinigungsmechanismen, um betriebliche Engpässe zu vermeiden. Wenn sich der Filterkuchen im Filtergehäuse ansammelt, behindert er den Luftstrom und führt zu einem Druckabfall. Um den Luftzug aufrechtzuerhalten, muss das System die Säcke regelmäßig reinigen. Pulse-Jet-Reinigungssysteme verwenden kurze Hochdruck-Druckluftstöße, um den überschüssigen Filterkuchen von den Beuteln in den Auffangtrichter zu stoßen. Membranventile werden in einer bestimmten Reihenfolge aktiviert und senden eine Stoßwelle durch den Filterbeutel. Dadurch kann die Maschine kontinuierlich über mehrere Einäscherungszyklen hinweg laufen, ohne dass eine Abschaltung zur manuellen Filterreinigung erforderlich ist.
Der Einbau einer Anlage in einen Neubau ermöglicht eine optimale Raumplanung. Die Nachrüstung älterer Retorten birgt erhebliche Implementierungsrisiken. Das kritischste Risiko ist die Beeinträchtigung des Luftzuges. Durch den Einbau einer massiven Filterkammer und eines Kühlturms entsteht ein starker Luftstromwiderstand (statischer Druck). Wenn der Saugzugventilator nicht richtig dimensioniert ist, verliert die primäre Retorte an Unterdruck, wodurch Rauch und Hitze in die Anlage zurückströmen.
Platzbeschränkungen in bestehenden Krematoriumsgebäuden erfordern oft eine Maßgeschneidertes Kremationsfiltersystem . Überlegungen zur strukturellen Belastung sind von entscheidender Bedeutung. Schwere Filteranlagen und Kühltürme erfordern verstärkte Betonplatten und robuste Stahlstützen. Der Kranzugang zum Heben der Baghouse-Module auf das Dach muss Monate im Voraus geplant werden. Um diese Risiken zu mindern, führen Ingenieure vor der Installation umfassende Standortprüfungen durch und nutzen die rechnergestützte Fluiddynamik (CFD)-Modellierung. Die CFD-Modellierung simuliert die genauen Dampf- und Abgasmengen, die von der vorhandenen Retorte erzeugt werden, und stellt so sicher, dass die neue Filterausrüstung einwandfrei integriert wird, ohne die Verbrennungsdynamik zu stören.
Der Erfolg einer Modernisierung der Emissionskontrolle hängt stark von der Auswahl des Anbieters ab. Anlagen kaufen nicht nur ein Stück Stahl; Sie gehen eine langfristige operative Partnerschaft ein. Die Beurteilung des technischen Fachwissens ist von größter Bedeutung. Sie brauchen einen Partner, der die Gegebenheiten der Feldinstallation und des Langzeitbetriebs versteht.
Bewerten Sie Anbieter anhand ihrer Erfolgsbilanz bei örtlichen Umweltbehörden. Ein seriöser Der Hersteller von Feuerbestattungsfiltersystemen stellt überprüfbare Emissionstestdaten von aktiven Anlagen zur Verfügung, die unter ähnlichen regulatorischen Bedingungen betrieben werden. Sie müssen ein tiefes Verständnis der Fluiddynamik, der Verbrennungschemie und der lokalen Genehmigungsprozesse nachweisen. Suchen Sie nach Herstellern, die das Engineering, die Fertigung und die SPS-Programmierung im eigenen Haus übernehmen. Dies sorgt für eine strengere Qualitätskontrolle und eine reibungslosere Systemintegration. Wenn der Anbieter die Programmierung der Zentrale auslagert, wird die Fehlerbehebung bei Entwurfsproblemen zu einem logistischen Albtraum.
Der betriebliche Erfolg hängt von nachhaltigen Wartungspraktiken ab. Facility Manager müssen die langfristigen logistischen Anforderungen des Systems bewerten. Dazu gehört die Verwaltung von Reagenzverbrauchsmaterialien wie Natriumbikarbonat und Aktivkohle. Sie müssen den routinemäßigen Austausch von Filterbeuteln einplanen, was häufig Protokolle zum Betreten enger Räume und spezielle persönliche Schutzausrüstung (PSA) erfordert. Der gesammelte gefährliche Staub erfordert eine spezielle Handhabung und Entsorgung gemäß strengen Umweltvorschriften. Die Partnerschaft mit einem Hersteller, der umfassende Routinewartung, SPS-Ferndiagnose und zuverlässige Teileverfügbarkeit bietet, stellt sicher, dass die Ausrüstung über Jahrzehnte hinweg konform und betriebsbereit bleibt.
Überprüfen Sie Ihre aktuellen Kaminemissionen und vergleichen Sie die Leistung Ihrer Anlage mit den bevorstehenden lokalen gesetzlichen Grenzwerten.
Kartieren Sie den physischen Grundriss Ihrer Anlage, um räumliche Einschränkungen, strukturelle Belastungsgrenzen und Kranzugangspunkte für mögliche Nachrüstungen zu ermitteln.
Wenden Sie sich an einen Umweltingenieur, um CFD-Modelle (Computational Fluid Dynamics) an Ihren vorhandenen Retorten laufen zu lassen und die erforderliche Dimensionierung des Innenventilators zu ermitteln.
Rüsten Sie Ihre Bedienfelder auf, um sicherzustellen, dass Ihre vorhandenen Einäscherungsmaschinen nahtlos in moderne CEMS und automatisierte Entwurfskontrolllogik integriert werden können.
Richten Sie eine sichere Lieferkette für chemische Reagenzien ein und schließen Sie einen zertifizierten Entsorgungsvertrag für den verbrauchten Filterkuchen ab.
A: Es handelt sich um eine integrierte Abgasbehandlungsanlage, die die bei der Einäscherung entstehenden Gase kühlt, chemisch behandelt und filtert. Es entfernt Feinstaub, Schwermetalle und schädliche chemische Verbindungen, bevor sie in die Atmosphäre gelangen.
A: Quecksilber wird durch Einspritzen von Aktivkohlepulver in den gekühlten Abgasstrom entfernt. Das verdampfte Quecksilber bindet durch Adsorption an den Kohlenstoff. Die Kohlenstoffpartikel werden dann physisch von Gewebefiltern im Schlauchfiltergehäuse aufgefangen.
A: Die Standards variieren je nach Region, schreiben jedoch strenge Grenzwerte für Feinstaub, Kohlenmonoxid, Chlorwasserstoff und Schwermetalle vor. Viele Gerichtsbarkeiten verlangen kontinuierliche Emissionsüberwachungssysteme (CEMS), um die Trübung und den Sauerstoffgehalt zu protokollieren und so die Einhaltung nachzuweisen.
A: Ja, ältere Kremationsmaschinen können nachgerüstet werden. Dies erfordert eine sorgfältige Konstruktion, um sicherzustellen, dass die neuen Saugzugventilatoren und Kühlsysteme den zusätzlichen statischen Druck überwinden, ohne die Verbrennungsdynamik oder den Lufteinlass der vorhandenen Retorte zu beeinträchtigen.
A: Die Lebensdauer des Filterbeutels hängt vom Füllvolumen, den Betriebstemperaturen und der Häufigkeit der Pulsstrahlreinigung ab. Sie müssen in der Regel alle 18 bis 36 Monate ausgetauscht werden. Der gesammelte gefährliche Staub muss regelmäßig gemäß den örtlichen Vorschriften entsorgt werden.
A: Bei der Injektion von Trockensorbens werden trockene chemische Pulver zur Neutralisierung von Gasen verwendet, wobei das Nebenprodukt in einem Gewebefilter aufgefangen wird, um trockenen Abfall zu erzeugen. Nasswäscher verwenden Flüssigkeitssprays, um Schadstoffe aus dem Gas zu waschen, was eine umfassende Behandlung des kontaminierten Abwassers erfordert.


