

Visualizações: 0 Autor: Editor do site Horário de publicação: 08/09/2026 Origem: Site


O aumento das regulamentações municipais, o escrutínio ambiental e a procura de operações amigas da comunidade forçam os operadores crematórios a irem além da combustão secundária básica. As instalações devem implementar tecnologias avançadas de tratamento de gases de escape para permanecerem em conformidade. Os operadores enfrentam um equilíbrio rigoroso. Eles devem manter a eficiência operacional de alto volume e, ao mesmo tempo, atender aos limites locais de emissão de material particulado (PM), metais pesados e compostos orgânicos voláteis (COV). Eles também precisam gerenciar a eficiência de combustível e minimizar o tempo de inatividade para manutenção. Compreender os processos mecânicos e químicos precisos de um O sistema de filtro de emissão da máquina de cremação é necessário para gerentes de instalações. Você precisa desse conhecimento ao avaliar atualizações de conformidade, avaliar a logística operacional e selecionar fornecedores de equipamentos. Descreveremos os estágios exatos do controle de emissões, desde a oxidação térmica até a filtragem física de partículas, fornecendo uma perspectiva clara de engenharia sobre como esses sistemas funcionam em campo.
O controle moderno de emissões de cremação depende de um processo de vários estágios: oxidação térmica, resfriamento rápido de gás, injeção de reagente e filtragem física de partículas.
Atender aos rigorosos padrões ambientais de equipamentos de cremação exige combinar a tecnologia de filtração (por exemplo, injeção de sorvente seco versus purificadores úmidos) aos limites regulatórios locais específicos e ao número de casos das instalações.
A modernização de retortas mais antigas acarreta riscos de engenharia distintos; avaliar um sistema de filtro de cremação personalizado é muitas vezes necessário para acomodar restrições espaciais existentes, dinâmica de correntes de ar e perfis de exaustão.
A seleção de um fabricante de sistema de filtro de cremação deve basear-se em suas capacidades de integração, na compatibilidade do sistema de monitoramento contínuo de emissões (CEMS) e no suporte de manutenção de longo prazo, e não apenas no custo de capital inicial.
Definindo um sucesso A estratégia de controle de emissões da máquina de cremação vai muito além da simples instalação de um queimador secundário. As instalações modernas devem atingir zero emissões visíveis, eliminar totalmente os odores e manter estrita conformidade com as leis locais sobre ar limpo. Eles devem conseguir isso ao mesmo tempo em que demonstram gestão ambiental para a comunidade vizinha e garantem que o equipamento de filtragem não crie gargalos que afetem o rendimento diário. Quando um operador pressiona o botão de início de um ciclo, o equipamento posterior deve lidar automaticamente com grandes flutuações de temperatura, umidade e composição química sem intervenção manual.
O processo de combustão gera uma mistura complexa de gases de exaustão e partículas sólidas. Sistemas de filtragem eficazes devem ser projetados para lidar simultaneamente com diversas categorias distintas de poluentes. A fonte de combustível em uma retorta é altamente variável. Os caixões contêm vernizes, cabos de zinco e tecidos sintéticos. Sacos para cadáveres introduzem plásticos pesados. O sistema de filtração deve reagir a estas variáveis em tempo real.
Material Particulado (PM): Inclui cinzas, carbono não queimado e poeira microscópica. O material particulado é gerado durante a fase de combustão primária e durante a coleta física dos restos cremados. Operações de tiragem de alta velocidade puxam essas partículas para o fluxo de exaustão. Partículas submicrométricas requerem filtros de tecido altamente especializados para captura, pois os separadores de ciclone padrão não podem capturá-las.
Metais Pesados: O mercúrio (Hg) é a principal preocupação, originando-se quase inteiramente de amálgamas dentárias vaporizadas. Como o mercúrio vaporiza a temperaturas relativamente baixas, não pode ser destruído pelo calor. Ele permanece um gás durante todo o processo de combustão e deve ser capturado através de adsorção química a jusante.
Gases ácidos e dioxinas/furanos: A combustão de caixões, revestimentos sintéticos e plásticos produz cloreto de hidrogênio (HCl), dióxido de enxofre (SO2) e compostos orgânicos complexos. Dioxinas e furanos são subprodutos altamente tóxicos que se formam sob condições específicas de temperatura quando o cloro e a matéria orgânica reagem.
Óxidos de nitrogênio (NOx) e óxidos de enxofre (SOx): Estes são subprodutos inerentes da combustão em alta temperatura. Eles contribuem para a poluição atmosférica e a chuva ácida, exigindo técnicas especializadas de neutralização antes que os gases de escape cheguem à atmosfera.
Os órgãos reguladores regionais determinam a eficiência necessária do tratamento de gases de escape. Essa pressão regulatória muda o padrão da indústria de simples pós-combustores para conjuntos de filtragem abrangentes. Entendimento Os padrões ambientais do equipamento de cremação determinam o planejamento de suas instalações. As jurisdições exigem cada vez mais monitoramento contínuo dos níveis de opacidade, monóxido de carbono e oxigênio. As instalações que não atendem a esses padrões dinâmicos enfrentam paralisações operacionais, multas pesadas e graves danos à reputação. A conformidade requer equipamentos capazes de se adaptar a diversos volumes de casos e diversos materiais de caixões, sem exceder os limites de emissão permitidos. Os limites de opacidade em muitas áreas urbanas estão agora abaixo de 5%, o que significa que a exaustão da chaminé deve ser totalmente invisível a olho nu.
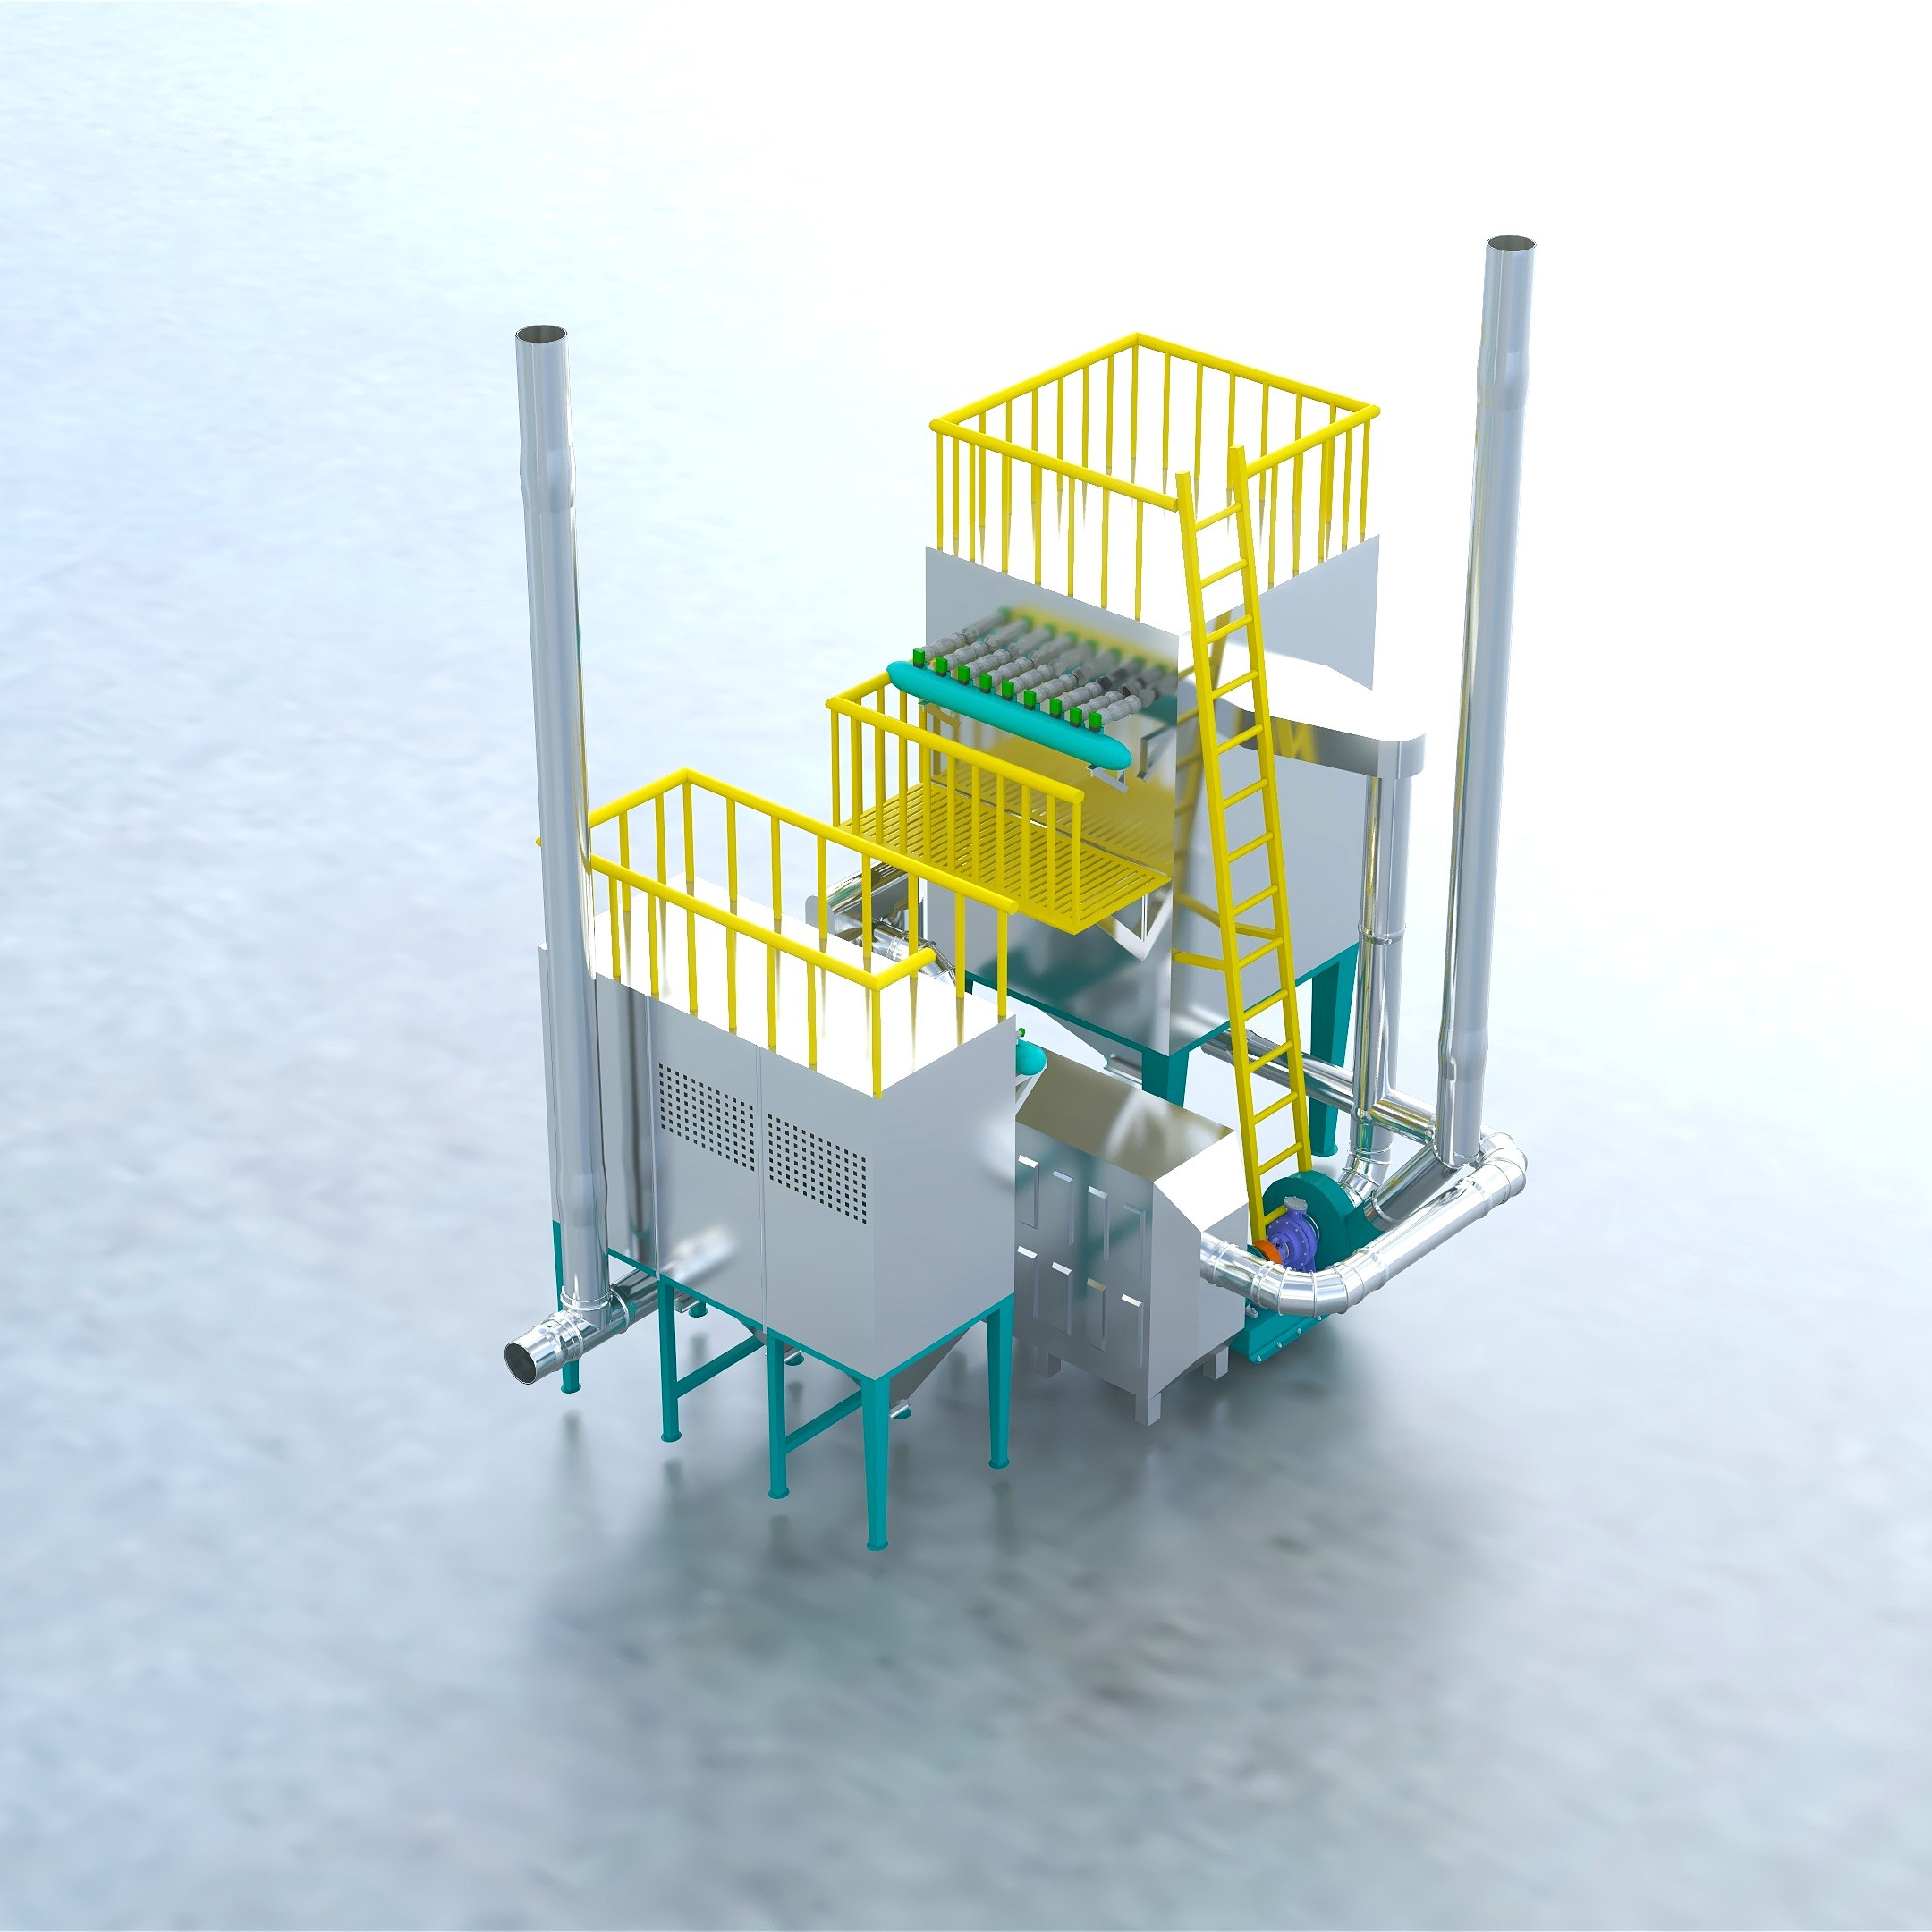
Um moderno O sistema de filtro de cremação opera como uma planta de processamento sequencial de vários estágios. Cada estágio executa uma função térmica, termodinâmica ou química específica para retirar os poluentes do fluxo de exaustão antes que ele saia da chaminé. Ignorar ou subdimensionar qualquer uma dessas etapas resulta em falhas imediatas de conformidade.
A primeira linha de defesa é a câmara de combustão secundária. Os gases de escape da câmara primária transportam hidrocarbonetos não queimados, monóxido de carbono e compostos orgânicos voláteis. A câmara secundária retém esses gases em temperaturas extremas, normalmente entre 1.562°F e 1.832°F (850°C - 1.000°C). Os gases devem permanecer nesta câmara por um tempo de residência específico – geralmente de um a dois segundos – para garantir a oxidação térmica completa. Paredes defletoras refratárias pesadas forçam o gás a cair e se misturar com o oxigênio, quebrando moléculas orgânicas complexas em simples vapor de água e dióxido de carbono.
O calor elevado também gerencia as cargas biológicas e de umidade. O corpo humano contém entre 65% e 85% de água em peso. A câmara secundária deve gerir este influxo maciço de vapor sem cair abaixo do limite crítico de temperatura necessário para a combustão completa. Os queimadores modulantes aumentam automaticamente para contrabalançar o efeito de resfriamento do vapor. Este ambiente térmico extremo destrói simultaneamente todas as bactérias, vírus e patógenos, garantindo que as emissões resultantes sejam completamente estéreis.
Os gases que saem da câmara secundária são quentes demais para passar pelos filtros físicos de tecido. Eles devem ser resfriados rapidamente. Esta fase de resfriamento protege o equipamento a jusante e serve como uma necessidade química. Se os gases de exaustão esfriarem lentamente através da janela de temperatura de 750°F até 400°F (400°C a 200°C), ocorre um fenômeno chamado síntese de novo. Esta reação faz com que as dioxinas e furanos destruídos se reformem no fluxo de exaustão. A extinção rápida empurra a temperatura do gás para além desta zona de perigo quase instantaneamente.
As instalações empregam uma de duas técnicas de resfriamento. Os trocadores de calor ar-ar utilizam ar ambiente acionado por grandes ventiladores para resfriar a exaustão através de uma rede de tubos condutores de aço inoxidável. Este método mantém o gás seco, mas requer espaço físico significativo e limpeza regular para evitar incrustações no tubo. As torres de resfriamento evaporativo injetam uma névoa precisa de água diretamente no fluxo de gás usando bicos atomizadores de ar comprimido. A água evapora instantaneamente, absorvendo grandes quantidades de energia térmica. Embora altamente eficiente e compacto, o resfriamento evaporativo requer um controle cuidadoso da umidade. Se o sistema injetar muita água, forma-se condensação nos dutos, causando corrosão ácida severa.
Depois que o gás é resfriado a uma temperatura operacional segura (geralmente em torno de 300°F a 350°F), ele entra na fase de tratamento químico. Os sistemas de injeção de sorvente seco (DSI) introduzem pós alcalinos altamente reativos diretamente no fluxo de gás. As instalações normalmente usam bicarbonato de sódio ou cal hidratada. Uma câmara de ar rotativa alimenta o pó de um silo de armazenamento para uma linha de soprador, que o transporta até a porta de injeção. Esses reagentes alcalinos reagem instantaneamente com gases ácidos como cloreto de hidrogênio e dióxido de enxofre, neutralizando-os em sais sólidos inofensivos.
Simultaneamente, o sistema injeta carvão ativado em pó. O carvão ativado possui uma enorme área de superfície microscópica. À medida que os metais pesados vaporizados, especificamente o mercúrio, passam através da nuvem de carbono, ficam presos dentro da estrutura porosa das partículas de carbono através da adsorção. Este processo químico seco é altamente eficaz e elimina a necessidade de tratamento complexo de águas residuais. As taxas de injeção geralmente estão vinculadas ao acionamento de frequência variável (VFD) do exaustor principal, garantindo que a dosagem química corresponda ao volume de gás que está sendo processado.
A etapa final é a filtração física, comumente chamada de filtro de mangas. O gás condicionado, agora transportando cinzas, sais neutralizados e mercúrio ligado ao carbono, é aspirado através de uma série de coletores de poeira com filtros de tecido. Essas bolsas são normalmente construídas com materiais sintéticos de alta temperatura, como membranas de politetrafluoroetileno (PTFE) laminadas em substratos de fibra de vidro. Os sacos são esticados sobre gaiolas de arame e suspensos em uma pesada chapa tubular de aço.
À medida que o gás passa pelo tecido, os reagentes injetados e o material particulado se acumulam na superfície dos sacos. Esse acúmulo forma uma torta de filtro. A torta de filtro atua como uma peneira microscópica altamente eficiente, retendo partículas submicrométricas e fornecendo uma camada final de reatividade química para quaisquer gases ácidos ou metais pesados remanescentes. O ar limpo passa pela torta do filtro e pelo tecido, saindo da pilha, enquanto a poeira perigosa permanece presa dentro do funil do filtro de mangas. Transmissores de pressão diferencial monitoram a resistência entre os sacos, acionando um ciclo de limpeza somente quando necessário.
Ao atualizar uma instalação, os operadores devem escolher entre diferentes tecnologias fundamentais para os seus tratamento de exaustão da máquina de cremação . A decisão afeta as operações diárias, os cronogramas de manutenção e a infraestrutura das instalações. Você não pode simplesmente comprar uma unidade na página de um catálogo; você deve combinar a tecnologia com as restrições específicas do seu site.
A indústria divide o controle de emissões em sistemas secos e úmidos. Os sistemas de filtragem a seco, utilizando filtros de mangas e injeção de sorvente seco, representam o padrão atual da indústria para captura de partículas e metais pesados de alta eficiência. Eles produzem um resíduo sólido e seco que é simples de gerenciar. No entanto, eles exigem um gerenciamento meticuloso da temperatura para evitar que os filtros de tecido peguem fogo ou ceguem devido à condensação.
Os lavadores úmidos oferecem uma abordagem alternativa. Esses sistemas usam sprays líquidos para remover fisicamente os poluentes do fluxo de gás. Embora sejam eficazes na captura de gases ácidos e no resfriamento simultâneo dos gases de escape, os lavadores úmidos criam um desafio ambiental secundário: águas residuais contaminadas. As instalações que utilizam lavadores úmidos devem implementar protocolos robustos de gestão e tratamento de águas residuais para lidar com o lodo tóxico produzido pelo processo de lavagem. Isto muitas vezes requer clarificadores secundários, tanques de ajuste de pH e contratos de descarte especializados.
Recurso do sistema |
Filtração a Seco (Baghouse + DSI) |
Purificadores úmidos |
|---|---|---|
Mecanismo de captura primário |
Filtros de tecido PTFE e adsorção química |
Absorção de spray líquido e impacto físico |
Subproduto de Resíduos |
Poeira perigosa sólida e seca (bolo de filtro) |
Águas residuais contaminadas e lama tóxica |
Sensibilidade à temperatura |
Alto (requer resfriamento rigoroso para proteger os sacos) |
Baixo (a água resfria inerentemente o fluxo de gás) |
Foco na Manutenção |
Substituição da bolsa filtrante, evacuação da tremonha, válvulas rotativas |
Manutenção de bombas, limpeza de bicos, tratamento de água |
Requisitos de infraestrutura |
Grande área ocupada para torre de resfriamento e filtro de mangas |
Extenso encanamento, abastecimento de água e processamento de efluentes |
Risco de corrosão |
Baixo (se mantido acima do ponto de orvalho) |
Alto (requer ligas exóticas ou plástico reforçado com fibra de vidro) |
A filtragem moderna depende fortemente de Sistemas de Monitoramento Contínuo de Emissões (CEMS). Essas redes de sensores fornecem registro de dados em tempo real para níveis de oxigênio, monóxido de carbono, temperatura de exaustão e opacidade. Sensores de oxigênio de zircônia e analisadores infravermelhos de CO são montados diretamente na pilha, enviando sinais contínuos de 4 a 20 mA de volta ao painel de controle principal. Esses dados servem como o cérebro da operação.
O gerenciamento automatizado de tiragem usa dados CEMS para realimentar o controlador lógico programável (PLC). Se os níveis de oxigênio caírem, indicando combustão incompleta, o PLC ajusta automaticamente o ventilador de tiragem induzida (ID) por meio de um inversor de frequência. Esta automação garante a combustão completa, evita a interferência da tiragem entre as câmaras primária e secundária e otimiza a eficiência do combustível, evitando o excesso de trabalho dos queimadores. A integração perfeita do CEMS e do controle de tiragem separa os equipamentos legados dos sistemas modernos e de alto desempenho.
A implementação de um sistema de controle de emissões requer engenharia precisa. Um sistema que funcione perfeitamente para um crematório para animais de estimação de baixo volume irá falhar catastroficamente em uma instalação municipal de grande volume. Combinar a capacidade do sistema com o rendimento da instalação é um requisito de engenharia inegociável. Os engenheiros calculam o máximo de pés cúbicos por minuto (CFM) de gases de exaustão em temperaturas específicas para dimensionar corretamente os dutos e os ventiladores de ID.
Instalações de alto volume exigem mecanismos automatizados de autolimpeza para evitar gargalos operacionais. À medida que a torta de filtro se acumula no filtro de mangas, ela restringe o fluxo de ar, causando uma queda de pressão. Para manter a tiragem, o sistema deve limpar periodicamente os sacos. Os sistemas de limpeza por jato pulsante usam jatos curtos e de alta pressão de ar comprimido para retirar o excesso de torta de filtro dos sacos e colocá-lo no funil de coleta. As válvulas de diafragma disparam em uma sequência específica, enviando uma onda de choque pela bolsa do filtro. Isso permite que a máquina funcione continuamente em vários ciclos de cremação sem a necessidade de desligamento para limpeza manual do filtro.
A instalação de um sistema em uma nova construção permite um planejamento espacial ideal. A modernização de retortas mais antigas introduz riscos significativos de implementação. O risco mais crítico é a interferência no projecto. A adição de um enorme filtro de ar e uma torre de resfriamento introduz severa resistência ao fluxo de ar (pressão estática). Se o ventilador de tiragem induzida não for dimensionado corretamente, a retorta primária perderá pressão negativa, fazendo com que a fumaça e o calor voltem para a instalação.
As limitações espaciais nos edifícios crematórios existentes muitas vezes necessitam de uma sistema de filtro de cremação personalizado . Considerações de carga estrutural são vitais. Unidades de filtragem pesada e torres de resfriamento exigem bases de concreto armado e suportes de aço robustos. O acesso do guindaste para içar os módulos do filtro de mangas até o telhado deve ser planejado com meses de antecedência. Para mitigar esses riscos, os engenheiros realizam auditorias abrangentes no local e utilizam modelagem computacional de dinâmica de fluidos (CFD) antes da instalação. A modelagem CFD simula os volumes exatos de vapor e exaustão gerados pela retorta existente, garantindo que o novo equipamento de filtragem se integrará perfeitamente sem interromper a dinâmica de combustão.
O sucesso de uma atualização do controle de emissões depende muito da seleção do fornecedor. As instalações não são apenas comprar um pedaço de aço; eles estão iniciando uma parceria operacional de longo prazo. Avaliar a experiência em engenharia é fundamental. Você precisa de um parceiro que entenda a realidade da instalação em campo e da operação a longo prazo.
Avalie os fornecedores com base em seu histórico junto às agências ambientais locais. Um respeitável O fabricante do sistema de filtro de cremação fornece dados verificáveis de testes de emissões de instalações ativas operando sob condições regulatórias semelhantes. Eles devem demonstrar um profundo conhecimento da dinâmica dos fluidos, da química da combustão e dos processos de licenciamento locais. Procure fabricantes que cuidam internamente da engenharia, fabricação e programação de PLC. Isso garante um controle de qualidade mais rígido e uma integração de sistema mais suave. Se o fornecedor terceirizar a programação do painel de controle, a solução de problemas de rascunho se tornará um pesadelo logístico.
O sucesso operacional depende de práticas de manutenção sustentáveis. Os gestores das instalações devem avaliar os requisitos logísticos do sistema a longo prazo. Isso inclui o gerenciamento de consumíveis de reagentes, como bicarbonato de sódio e carvão ativado. Você deve agendar substituições de rotina da bolsa filtrante, que geralmente exigem protocolos de entrada em espaços confinados e equipamento de proteção individual (EPI) especializado. A poeira perigosa recolhida requer manuseamento e eliminação especializados de acordo com regulamentos ambientais rigorosos. A parceria com um fabricante que oferece manutenção de rotina abrangente, diagnóstico remoto de PLC e disponibilidade confiável de peças garante que o equipamento permaneça em conformidade e operacional por décadas.
Audite as emissões atuais da sua chaminé e compare o desempenho da sua instalação com os próximos limites regulatórios locais.
Mapeie a área física da sua instalação para identificar restrições espaciais, limites de carga estrutural e pontos de acesso de guindastes para possíveis reformas.
Consulte um engenheiro ambiental para executar modelos de dinâmica de fluidos computacional (CFD) em suas retortas existentes para determinar o dimensionamento necessário do ventilador de ID.
Atualize seus painéis de controle para garantir que suas máquinas de cremação existentes possam se integrar perfeitamente com CEMS modernos e lógica de controle de tiragem automatizada.
Estabeleça uma cadeia de fornecimento segura para reagentes químicos e garanta um contrato certificado de eliminação de resíduos para a torta de filtro usada.
R: É uma configuração integrada de tratamento de exaustão que resfria, trata quimicamente e filtra os gases produzidos durante a cremação. Remove partículas, metais pesados e compostos químicos nocivos antes de serem liberados na atmosfera.
R: O mercúrio é removido pela injeção de carvão ativado em pó no fluxo de gases de escape resfriado. O mercúrio vaporizado liga-se ao carbono por meio de adsorção. As partículas de carbono são então capturadas fisicamente por filtros de tecido no filtro de mangas.
R: Os padrões variam de acordo com a região, mas impõem limites rígidos para partículas, monóxido de carbono, cloreto de hidrogênio e metais pesados. Muitas jurisdições exigem sistemas de monitoramento contínuo de emissões (CEMS) para registrar a opacidade e os níveis de oxigênio para comprovar a conformidade.
R: Sim, máquinas de cremação mais antigas podem ser adaptadas. Isto requer uma engenharia cuidadosa para garantir que os novos ventiladores de tiragem induzida e sistemas de resfriamento superem a pressão estática adicional sem interromper a dinâmica de combustão ou a entrada de ar da retorta existente.
R: A vida útil da bolsa filtrante depende do volume da carga, das temperaturas operacionais e da frequência de limpeza por jato pulsado. Eles normalmente exigem substituição a cada 18 a 36 meses. A poeira perigosa coletada deve ser descartada regularmente de acordo com os regulamentos locais.
R: A injeção de sorvente seco utiliza pós químicos secos para neutralizar gases, capturando o subproduto em um filtro de tecido para produzir resíduos secos. Os lavadores úmidos usam sprays líquidos para lavar os poluentes do gás, exigindo um gerenciamento extensivo de águas residuais contaminadas.


