

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-08 Origine : Site


Les réglementations municipales croissantes, la surveillance environnementale et la demande d'opérations respectueuses de la communauté obligent les exploitants de crématoires à aller au-delà de la combustion secondaire de base. Les installations doivent mettre en œuvre des technologies avancées de traitement des gaz d’échappement pour rester conformes. Les opérateurs sont confrontés à un exercice d’équilibre strict. Ils doivent maintenir une efficacité opérationnelle à haut volume tout en respectant les limites d'émission locales de particules (PM), de métaux lourds et de composés organiques volatils (COV). Ils doivent également gérer l’efficacité énergétique et minimiser les temps d’arrêt pour maintenance. Comprendre les processus mécaniques et chimiques précis d'un Le système de filtre à émissions des machines de crémation est nécessaire pour les gestionnaires d’installations. Vous avez besoin de ces connaissances pour évaluer les mises à niveau de conformité, évaluer la logistique opérationnelle et présélectionner les fournisseurs d’équipements. Nous détaillerons les étapes exactes du contrôle des émissions, de l'oxydation thermique à la filtration physique des particules, en fournissant une perspective technique claire sur le fonctionnement de ces systèmes sur le terrain.
Le contrôle moderne des émissions de crémation repose sur un processus en plusieurs étapes : oxydation thermique, refroidissement rapide des gaz, injection de réactifs et filtration physique des particules.
Le respect des normes environnementales strictes des équipements de crémation nécessite d'adapter la technologie de filtration (par exemple, injection de absorbant sec ou épurateurs humides) aux seuils réglementaires locaux spécifiques et au nombre de cas des établissements.
La modernisation d'anciennes cornues comporte des risques techniques distincts ; L'évaluation d'un système de filtre de crémation personnalisé est souvent nécessaire pour tenir compte des contraintes spatiales existantes, de la dynamique de tirage et des profils d'échappement.
La sélection d'un fabricant de systèmes de filtres de crémation doit être basée sur ses capacités d'intégration, la compatibilité du système de surveillance continue des émissions (CEMS) et son support de maintenance à long terme plutôt que sur le seul coût d'investissement initial.
Définir une réussite La stratégie de contrôle des émissions des machines de crémation va bien au-delà de la simple installation d’un brûleur secondaire. Les installations modernes doivent atteindre zéro émission visible, éliminer complètement les odeurs et respecter strictement les lois locales sur la qualité de l’air. Ils doivent y parvenir tout en démontrant une bonne gestion de l'environnement à la communauté environnante et en s'assurant que l'équipement de filtration ne crée pas de goulots d'étranglement ayant un impact sur le débit quotidien. Lorsqu'un opérateur appuie sur le bouton de démarrage d'un cycle, l'équipement en aval doit automatiquement gérer des fluctuations massives de température, d'humidité et de composition chimique sans intervention manuelle.
Le processus de combustion génère un mélange complexe de gaz d’échappement et de particules solides. Des systèmes de filtration efficaces doivent être conçus pour traiter simultanément plusieurs catégories distinctes de polluants. La source de combustible dans une cornue est très variable. Les cercueils contiennent des vernis, des poignées en zinc et des tissus synthétiques. Les sacs mortuaires introduisent des plastiques lourds. Le système de filtration doit réagir à ces variables en temps réel.
Particules (PM) : Cela comprend les cendres, le carbone non brûlé et la poussière microscopique. Des particules sont générées lors de la phase de combustion primaire et lors du rassemblement physique des restes incinérés. Les opérations de tirage à grande vitesse attirent ces particules dans le flux d’échappement. Les particules submicroniques nécessitent des filtres en tissu hautement spécialisés pour être capturées, car les séparateurs cycloniques standard ne peuvent pas les piéger.
Métaux lourds : Le mercure (Hg) est la principale préoccupation, provenant presque entièrement des amalgames dentaires vaporisés. Le mercure se vaporisant à des températures relativement basses, il ne peut pas être détruit par la chaleur. Il reste un gaz tout au long du processus de combustion et doit être capté par adsorption chimique en aval.
Gaz acides et dioxines/furanes : La combustion des cercueils, des revêtements synthétiques et des plastiques produit du chlorure d'hydrogène (HCl), du dioxyde de soufre (SO2) et des composés organiques complexes. Les dioxines et les furanes sont des sous-produits hautement toxiques qui se forment dans des conditions de température spécifiques lorsque le chlore et la matière organique réagissent.
Oxydes d'azote (NOx) et oxydes de soufre (SOx) : Ce sont des sous-produits inhérents à la combustion à haute température. Ils contribuent au smog et aux pluies acides, nécessitant des techniques de neutralisation spécialisées avant que les gaz d'échappement n'atteignent l'atmosphère.
Les organismes de réglementation régionaux dictent l'efficacité requise du traitement des gaz d'échappement. Cette pression réglementaire fait évoluer la norme industrielle des simples post-combustion vers des suites de filtration complètes. Compréhension Les normes environnementales des équipements de crémation dictent la planification de vos installations. Les juridictions exigent de plus en plus une surveillance continue des niveaux d’opacité, de monoxyde de carbone et d’oxygène. Les installations qui ne respectent pas ces normes dynamiques s’exposent à des arrêts opérationnels, à de lourdes amendes et à de graves atteintes à leur réputation. La conformité nécessite un équipement capable de s'adapter à différentes charges de travail et à divers matériaux de cercueils sans dépasser les seuils d'émission autorisés. Les limites d'opacité dans de nombreuses zones urbaines sont désormais inférieures à 5 %, ce qui signifie que les gaz d'échappement doivent être entièrement invisibles à l'œil nu.
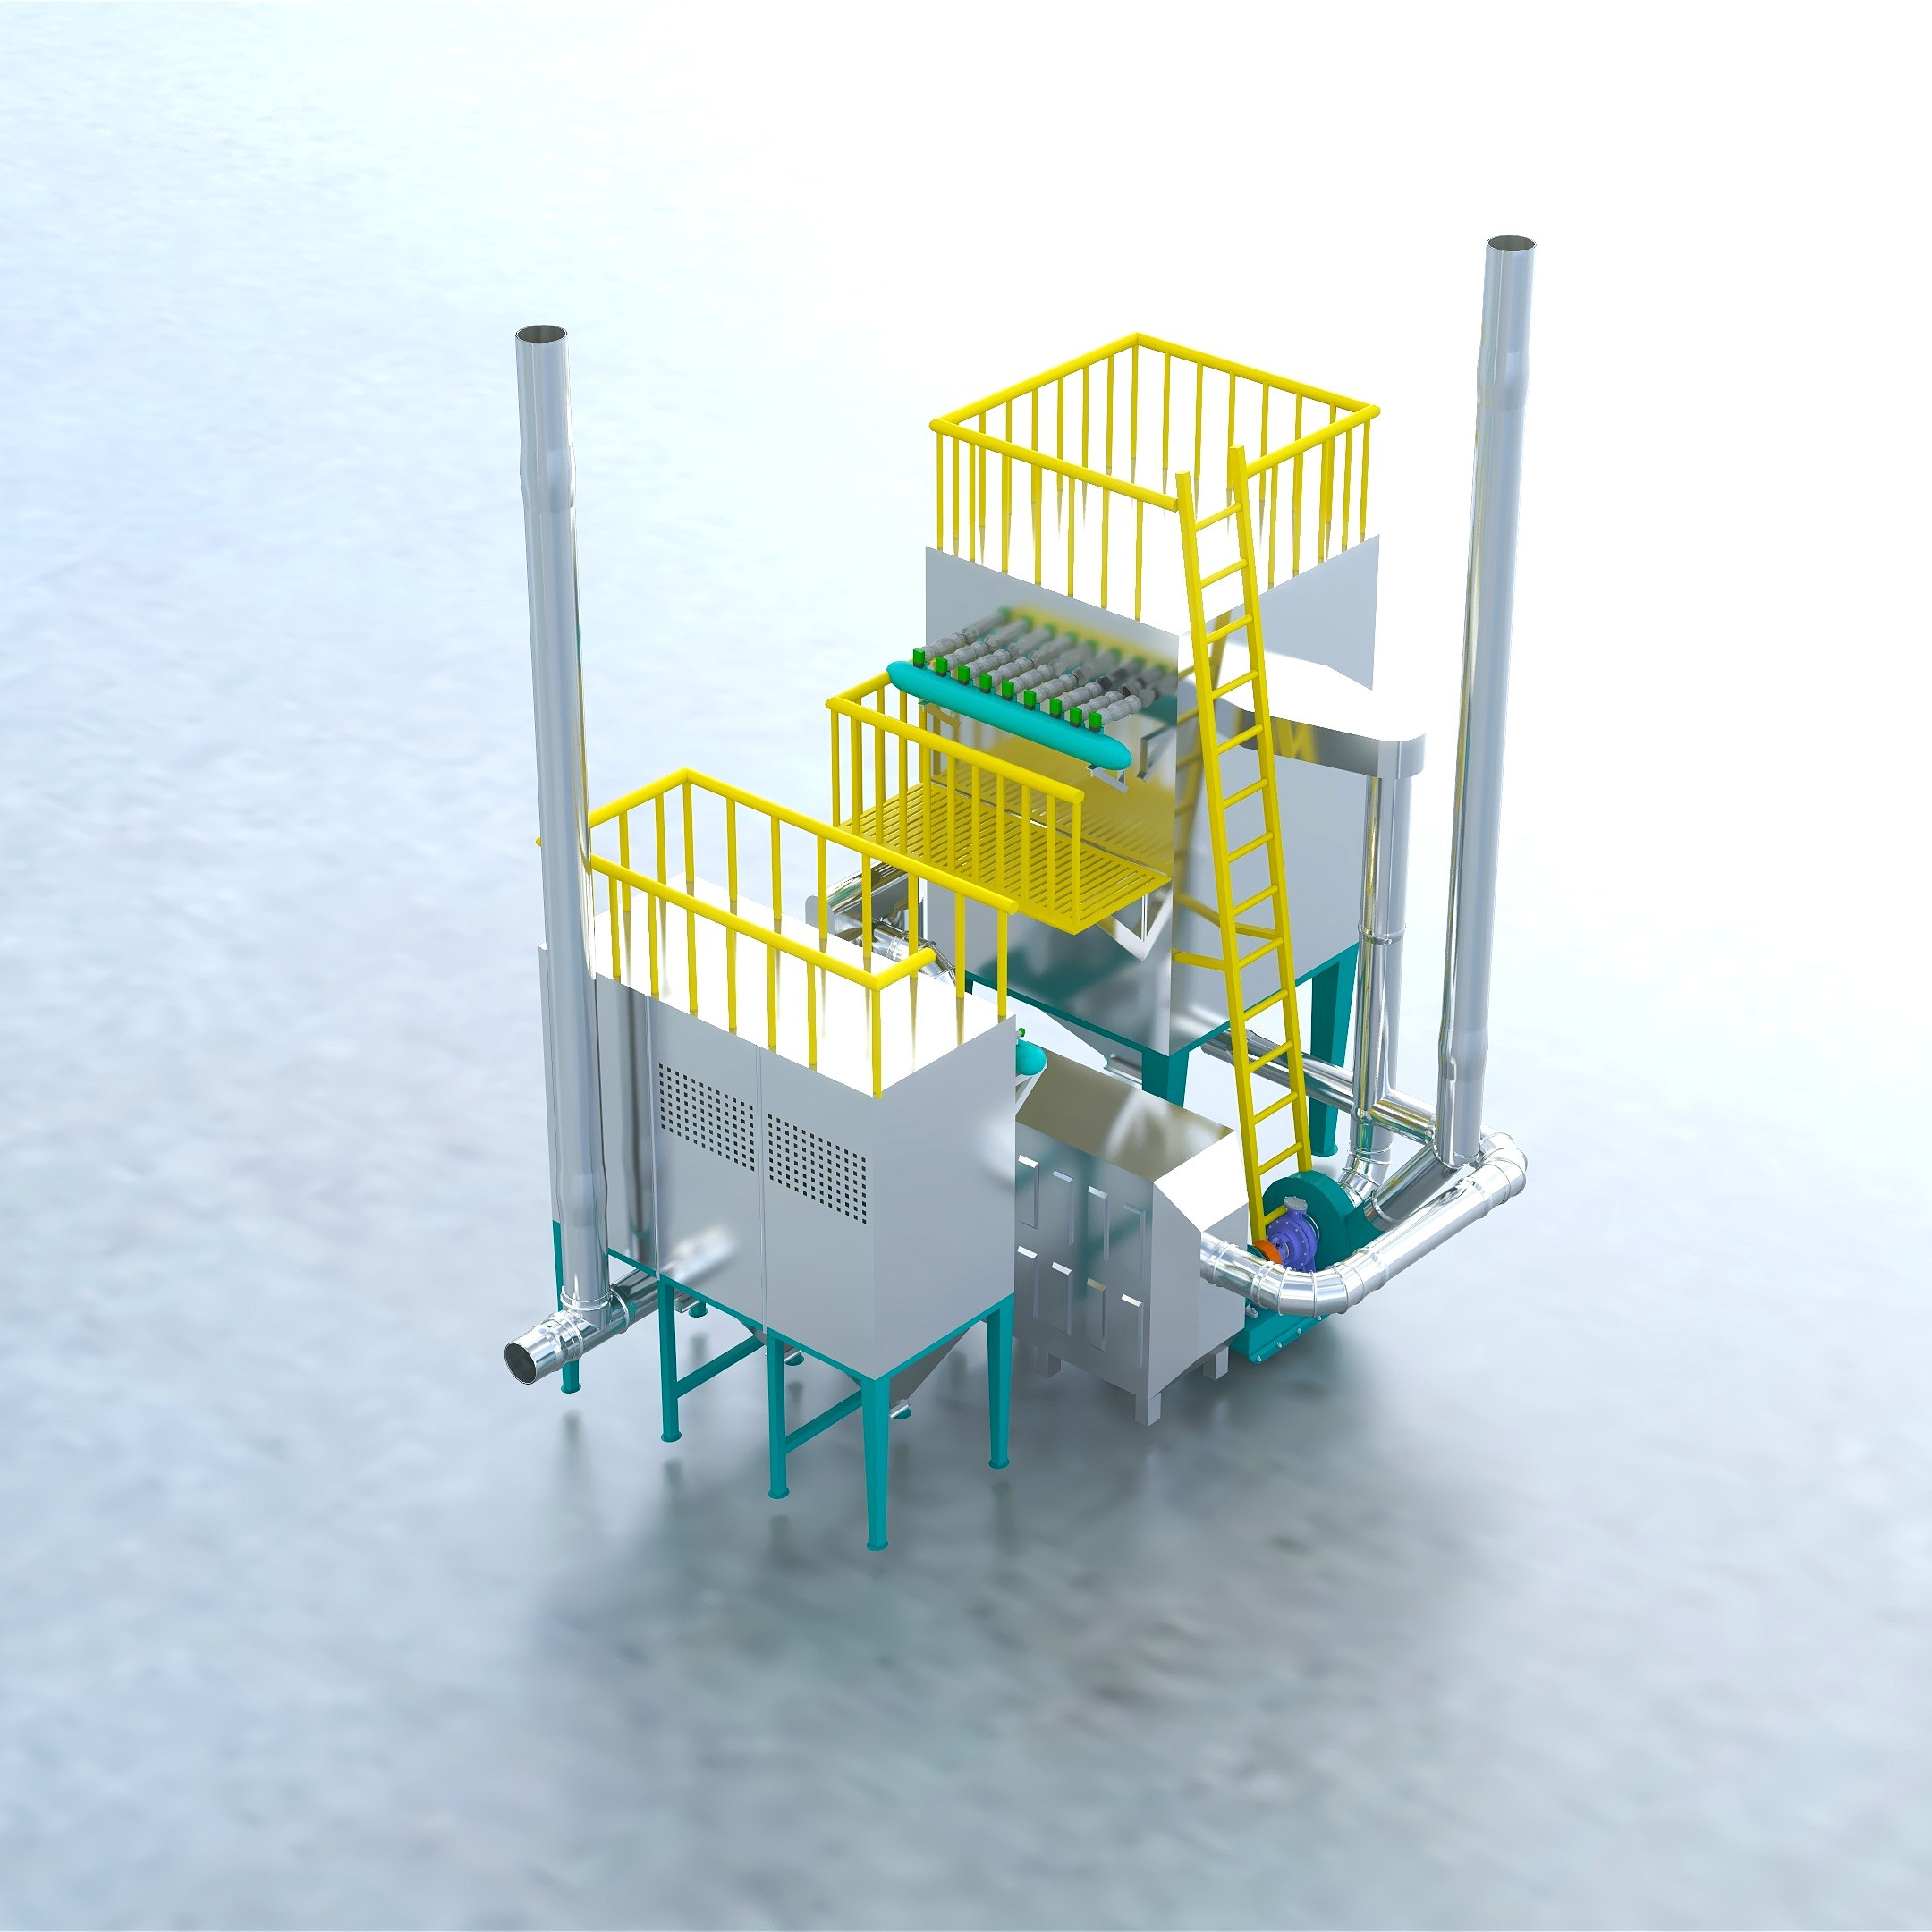
Un moderne Le système de filtre de crémation fonctionne comme une usine de traitement séquentiel à plusieurs étapes. Chaque étape remplit une fonction thermique, thermodynamique ou chimique spécifique pour éliminer les polluants du flux d'échappement avant qu'il ne quitte la cheminée. Sauter ou sous-dimensionner l’une de ces étapes entraîne des échecs de conformité immédiats.
La première ligne de défense est la chambre de combustion secondaire. Les gaz d'échappement de la chambre primaire transportent des hydrocarbures non brûlés, du monoxyde de carbone et des composés organiques volatils. La chambre secondaire retient ces gaz à des températures extrêmes, généralement entre 1 562°F et 1 832°F (850°C - 1 000°C). Les gaz doivent rester dans cette chambre pendant un temps de séjour spécifique, généralement une à deux secondes, pour garantir une oxydation thermique complète. De lourdes parois de déflecteurs réfractaires forcent le gaz à culbuter et à se mélanger à l'oxygène, décomposant les molécules organiques complexes en simple vapeur d'eau et en dioxyde de carbone.
La chaleur élevée gère également les charges biologiques et hydriques. Le corps humain contient entre 65 et 85 % d’eau en poids. La chambre secondaire doit gérer cet afflux massif de vapeur sans descendre en dessous du seuil de température critique nécessaire à une combustion complète. Les brûleurs modulants s’accélèrent automatiquement pour contrer l’effet refroidissant de la vapeur. Cet environnement thermique extrême détruit simultanément toutes les bactéries, virus et agents pathogènes, garantissant que les émissions qui en résultent sont totalement stériles.
Les gaz sortant de la chambre secondaire sont beaucoup trop chauds pour traverser les filtres physiques en tissu. Ils doivent être refroidis rapidement. Cette phase de refroidissement protège les équipements en aval et constitue une nécessité chimique. Si les gaz d'échappement refroidissent lentement à travers la fenêtre de température de 750°F jusqu'à 400°F (400°C à 200°C), un phénomène appelé synthèse de novo se produit. Cette réaction provoque la reformation des dioxines et des furanes détruits dans le flux d'échappement. Une trempe rapide pousse la température du gaz au-delà de cette zone dangereuse presque instantanément.
Les installations utilisent l’une des deux techniques de refroidissement. Les échangeurs de chaleur air-air utilisent l'air ambiant entraîné par de grands ventilateurs pour refroidir les gaz d'échappement à travers un réseau de tubes conducteurs en acier inoxydable. Cette méthode maintient le gaz sec mais nécessite un espace physique important et un nettoyage régulier pour éviter l'encrassement des tubes. Les tours de refroidissement par évaporation injectent un brouillard d'eau précis directement dans le flux de gaz à l'aide de buses d'atomisation à air comprimé. L'eau s'évapore instantanément, absorbant d'énormes quantités d'énergie thermique. Bien que très efficace et compact, le refroidissement par évaporation nécessite un contrôle minutieux de l’humidité. Si le système injecte trop d’eau, de la condensation se forme dans les conduits, entraînant une grave corrosion acide.
Une fois que le gaz est refroidi à une température de fonctionnement sûre (généralement entre 300°F et 350°F), il entre dans la phase de traitement chimique. Les systèmes d'injection de sorbant sec (DSI) introduisent des poudres alcalines hautement réactives directement dans le flux gazeux. Les installations utilisent généralement du bicarbonate de sodium ou de la chaux hydratée. Un sas rotatif alimente la poudre d'un silo de stockage dans une ligne de soufflage, qui la transporte jusqu'au port d'injection. Ces réactifs alcalins réagissent instantanément avec les gaz acides comme le chlorure d'hydrogène et le dioxyde de soufre, les neutralisant en sels solides inoffensifs.
Simultanément, le système injecte du charbon actif en poudre. Le charbon actif possède une immense surface microscopique. Lorsque les métaux lourds vaporisés, en particulier le mercure, traversent le nuage de carbone, ils sont piégés dans la structure poreuse des particules de carbone par adsorption. Ce procédé chimique sec est très efficace et élimine le besoin d’un traitement complexe des eaux usées. Les débits d'injection sont souvent liés au variateur de fréquence (VFD) du ventilateur d'extraction principal, garantissant que le dosage de produits chimiques correspond au volume de gaz traité.
La dernière étape est la filtration physique, communément appelée dépoussiéreur à manches. Le gaz conditionné, qui contient désormais des cendres, des sels neutralisés et du mercure lié au carbone, est aspiré à travers une série de dépoussiéreurs à filtres en tissu. Ces sacs sont généralement fabriqués à partir de matériaux synthétiques haute température tels que des membranes en polytétrafluoroéthylène (PTFE) laminées sur des substrats en fibre de verre. Les sacs sont tendus sur des cages métalliques et suspendus à une lourde plaque tubulaire en acier.
Lorsque le gaz traverse le tissu, les réactifs injectés et les particules s'accumulent à la surface des sacs. Cette accumulation forme un gâteau de filtration. Le gâteau de filtration agit comme un tamis microscopique très efficace, piégeant les particules submicroniques et fournissant une couche finale de réactivité chimique pour tous les gaz acides ou métaux lourds restants. L'air propre passe à travers le gâteau de filtration et le tissu, sortant de la pile, tandis que la poussière dangereuse reste emprisonnée à l'intérieur de la trémie du dépoussiéreur à manches. Des transmetteurs de pression différentielle surveillent la résistance à travers les sacs, déclenchant un cycle de nettoyage uniquement lorsque cela est nécessaire.
Lors de la modernisation d'une installation, les exploitants doivent choisir entre différentes technologies fondamentales pour leur traitement des gaz d'échappement des machines de crémation . La décision a un impact sur les opérations quotidiennes, les calendriers de maintenance et l'infrastructure des installations. Vous ne pouvez pas simplement acheter une unité sur une page de catalogue ; vous devez adapter la technologie aux contraintes spécifiques de votre site.
L'industrie divise le contrôle des émissions en systèmes secs et humides. Les systèmes de filtration sèche, utilisant des filtres à manches et l'injection de sorbants secs, représentent la norme industrielle actuelle en matière de capture à haute efficacité des particules et des métaux lourds. Ils produisent un déchet sec et solide qui est simple à gérer. Ils nécessitent cependant une gestion minutieuse de la température pour éviter que les filtres en tissu ne prennent feu ou ne s'aveuglent à cause de la condensation.
Les épurateurs humides offrent une approche alternative. Ces systèmes utilisent des pulvérisations de liquides pour éliminer physiquement les polluants du flux de gaz. Bien qu’efficaces pour capturer les gaz acides et refroidir simultanément les gaz d’échappement, les épurateurs humides créent un défi environnemental secondaire : les eaux usées contaminées. Les installations utilisant des épurateurs humides doivent mettre en œuvre des protocoles robustes de gestion et de traitement des eaux usées pour gérer les boues toxiques produites par le processus d’épuration. Cela nécessite souvent des clarificateurs secondaires, des réservoirs d'ajustement du pH et des contrats d'élimination spécialisés.
Fonctionnalité du système |
Filtration sèche (Baghouse + DSI) |
Épurateurs humides |
|---|---|---|
Mécanisme de capture primaire |
Filtres en tissu PTFE et adsorption chimique |
Absorption par pulvérisation de liquide et impact physique |
Déchets sous-produits |
Poussières dangereuses sèches et solides (gâteau de filtration) |
Eaux usées contaminées et boues toxiques |
Sensibilité à la température |
Élevé (nécessite un refroidissement strict pour protéger les sacs) |
Faible (l'eau refroidit intrinsèquement le flux de gaz) |
Objectif maintenance |
Remplacement des sacs filtrants, évacuation des trémies, vannes rotatives |
Entretien des pompes, nettoyage des buses, traitement de l'eau |
Exigences en matière d'infrastructure |
Grande empreinte au sol pour tour de refroidissement et dépoussiéreur à manches |
Plomberie, approvisionnement en eau et traitement des effluents étendus |
Risque de corrosion |
Faible (si maintenu au-dessus du point de rosée) |
Élevé (nécessite des alliages exotiques ou du plastique renforcé de fibre de verre) |
La filtration moderne repose en grande partie sur les systèmes de surveillance continue des émissions (CEMS). Ces réseaux de capteurs fournissent un enregistrement de données en temps réel sur les niveaux d'oxygène, le monoxyde de carbone, la température des gaz d'échappement et l'opacité. Les capteurs d'oxygène en zircone et les analyseurs de CO infrarouge se montent directement dans la pile, renvoyant des signaux continus de 4 à 20 mA au panneau de commande principal. Ces données constituent le cerveau de l’opération.
La gestion automatisée des projets utilise les données CEMS pour les renvoyer au contrôleur logique programmable (PLC). Si les niveaux d'oxygène chutent, indiquant une combustion incomplète, le PLC ajuste automatiquement le ventilateur à tirage induit (ID) via un variateur de fréquence. Cette automatisation garantit une combustion complète, évite les interférences de tirage entre les chambres primaire et secondaire et optimise le rendement énergétique en empêchant le surmenage des brûleurs. L'intégration transparente du CEMS et du contrôle de tirage sépare les équipements existants des systèmes modernes et hautes performances.
La mise en œuvre d’un système de contrôle des émissions nécessite une ingénierie précise. Un système qui fonctionne parfaitement pour un crématoire pour animaux de compagnie à faible volume échouera de manière catastrophique dans une installation municipale à volume élevé. Faire correspondre la capacité du système au débit des installations est une exigence technique non négociable. Les ingénieurs calculent le nombre maximal de pieds cubes par minute (CFM) de gaz d'échappement à des températures spécifiques pour dimensionner correctement les conduits et les ventilateurs ID.
Les installations à volume élevé nécessitent des mécanismes d'auto-nettoyage automatisés pour éviter les goulots d'étranglement opérationnels. À mesure que le gâteau de filtration s'accumule dans le dépoussiéreur à manches, il restreint le débit d'air, provoquant une chute de pression. Pour maintenir le tirage, le système doit nettoyer périodiquement les sacs. Les systèmes de nettoyage à jet pulsé utilisent de courtes rafales d'air comprimé à haute pression pour faire tomber l'excès de gâteau de filtration des sacs et dans la trémie de collecte. Les vannes à membrane se déclenchent selon une séquence spécifique, envoyant une onde de choc dans le sac filtrant. Cela permet à la machine de fonctionner en continu sur plusieurs cycles de crémation sans nécessiter un arrêt pour le nettoyage manuel du filtre.
L'installation d'un système dans une nouvelle construction permet un aménagement optimal de l'espace. La modernisation d'anciennes cornues présente des risques de mise en œuvre importants. Le risque le plus critique est celui des interférences avec les courants d’air. L'ajout d'un dépoussiéreur à manches massif et d'une tour de refroidissement introduit une forte résistance au flux d'air (pression statique). Si le ventilateur de tirage induit n'est pas correctement dimensionné, la cornue primaire perdra une pression négative, provoquant un reflux de fumée et de chaleur dans l'installation.
Les limitations spatiales des bâtiments crématoires existants nécessitent souvent une système de filtre de crémation personnalisé . Les considérations relatives aux charges structurelles sont vitales. Les unités de filtration et les tours de refroidissement lourdes nécessitent des socles en béton armé et des supports en acier robustes. L'accès par grue pour soulever les modules de dépoussiérage sur le toit doit être planifié des mois à l'avance. Pour atténuer ces risques, les ingénieurs effectuent des audits complets du site et utilisent la modélisation de la dynamique des fluides computationnelle (CFD) avant l'installation. La modélisation CFD simule les volumes exacts de vapeur et d'échappement générés par la cornue existante, garantissant ainsi que le nouvel équipement de filtration s'intégrera parfaitement sans perturber la dynamique de combustion.
Le succès d’une mise à niveau du contrôle des émissions dépend fortement de la sélection du fournisseur. Les installations n’achètent pas seulement un morceau d’acier ; ils s'engagent dans un partenariat opérationnel à long terme. L’évaluation de l’expertise en ingénierie est primordiale. Vous avez besoin d'un partenaire qui comprend les réalités de l'installation sur le terrain et de l'exploitation à long terme.
Évaluez les fournisseurs en fonction de leurs antécédents auprès des agences environnementales locales. Une réputation Le fabricant du système de filtre de crémation fournit des données de test d'émission vérifiables provenant d'installations actives fonctionnant dans des conditions réglementaires similaires. Ils doivent démontrer une compréhension approfondie de la dynamique des fluides, de la chimie de la combustion et des processus d'autorisation locaux. Recherchez des fabricants qui gèrent en interne l’ingénierie, la fabrication et la programmation des automates. Cela garantit un contrôle de qualité plus strict et une intégration plus fluide du système. Si le fournisseur sous-traite la programmation du panneau de commande, le dépannage des problèmes de brouillon devient un cauchemar logistique.
Le succès opérationnel dépend de pratiques de maintenance durables. Les gestionnaires d'installations doivent évaluer les exigences logistiques à long terme du système. Cela inclut la gestion des consommables réactifs comme le bicarbonate de sodium et le charbon actif. Vous devez planifier le remplacement régulier des sacs filtrants, qui nécessitent souvent des protocoles d'entrée dans des espaces confinés et un équipement de protection individuelle (EPI) spécialisé. Les poussières dangereuses collectées nécessitent une manipulation spécialisée et une élimination conformément à des réglementations environnementales strictes. Un partenariat avec un fabricant qui propose un entretien de routine complet, des diagnostics PLC à distance et une disponibilité fiable des pièces garantit que l'équipement reste conforme et opérationnel pendant des décennies.
Vérifiez les émissions de vos cheminées actuelles et comparez les performances de votre installation par rapport aux prochains seuils réglementaires locaux.
Cartographiez l'empreinte physique de votre installation pour identifier les contraintes spatiales, les limites de charge structurelle et les points d'accès aux grues pour des rénovations potentielles.
Consultez un ingénieur en environnement pour exécuter des modèles de dynamique des fluides informatiques (CFD) sur vos cornues existantes afin de déterminer la taille requise du ventilateur ID.
Mettez à niveau vos panneaux de contrôle pour garantir que vos machines de crémation existantes peuvent s'intégrer de manière transparente au CEMS moderne et à la logique de contrôle automatisé des tirages.
Établissez une chaîne d'approvisionnement sécurisée pour les réactifs chimiques et obtenez un contrat certifié d'élimination des déchets pour le gâteau de filtration usé.
R : Il s'agit d'une installation intégrée de traitement des gaz d'échappement qui refroidit, traite chimiquement et filtre les gaz produits pendant la crémation. Il élimine les particules, les métaux lourds et les composés chimiques nocifs avant qu’ils ne soient rejetés dans l’atmosphère.
R : Le mercure est éliminé en injectant du charbon actif en poudre dans le flux de gaz d'échappement refroidi. Le mercure vaporisé se lie au carbone par adsorption. Les particules de carbone sont ensuite physiquement capturées par des filtres en tissu dans le dépoussiéreur à manches.
R : Les normes varient selon les régions, mais imposent des limites strictes sur les particules, le monoxyde de carbone, le chlorure d'hydrogène et les métaux lourds. De nombreuses juridictions exigent des systèmes de surveillance continue des émissions (CEMS) pour enregistrer l'opacité et les niveaux d'oxygène afin de prouver leur conformité.
R : Oui, les anciennes machines de crémation peuvent être installées ultérieurement. Cela nécessite une ingénierie minutieuse pour garantir que les nouveaux ventilateurs à tirage induit et les nouveaux systèmes de refroidissement surmontent la pression statique supplémentaire sans perturber la dynamique de combustion ou l'admission d'air de la cornue existante.
R : La durée de vie du sac filtrant dépend du volume de travail, des températures de fonctionnement et de la fréquence de nettoyage par jet pulsé. Ils doivent généralement être remplacés tous les 18 à 36 mois. Les poussières dangereuses collectées doivent être éliminées régulièrement conformément aux réglementations locales.
R : L'injection de sorbant sec utilise des poudres chimiques sèches pour neutraliser les gaz, capturant le sous-produit dans un filtre en tissu pour produire des déchets secs. Les épurateurs humides utilisent des pulvérisations de liquide pour éliminer les polluants du gaz, ce qui nécessite une gestion approfondie des eaux usées contaminées.


