

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-08 Origen: Sitio


Las crecientes regulaciones municipales, el escrutinio ambiental y la demanda de operaciones amigables con la comunidad obligan a los operadores de crematorios a ir más allá de la combustión secundaria básica. Las instalaciones deben implementar tecnologías avanzadas de tratamiento de gases de escape para seguir cumpliendo. Los operadores se enfrentan a un estricto acto de equilibrio. Deben mantener una eficiencia operativa de alto volumen y al mismo tiempo cumplir con los límites de emisión locales de partículas (PM), metales pesados y compuestos orgánicos volátiles (COV). También necesitan gestionar la eficiencia del combustible y minimizar el tiempo de inactividad por mantenimiento. Comprender los procesos mecánicos y químicos precisos de un El sistema de filtro de emisiones de la máquina de cremación es necesario para los administradores de las instalaciones. Necesita este conocimiento al evaluar las actualizaciones de cumplimiento, evaluar la logística operativa y seleccionar proveedores de equipos. Desglosaremos las etapas exactas del control de emisiones, desde la oxidación térmica hasta la filtración física de partículas, brindando una perspectiva de ingeniería clara sobre cómo funcionan estos sistemas en el campo.
El control de emisiones de la cremación moderna se basa en un proceso de varias etapas: oxidación térmica, enfriamiento rápido del gas, inyección de reactivos y filtración física de partículas.
Cumplir con los estrictos estándares ambientales de los equipos de cremación requiere hacer coincidir la tecnología de filtración (por ejemplo, inyección de sorbente seco versus depuradores húmedos) con los umbrales regulatorios locales específicos y el número de casos de las instalaciones.
La modernización de retortas antiguas conlleva distintos riesgos de ingeniería; A menudo es necesario evaluar un sistema de filtro de cremación personalizado para adaptarse a las limitaciones espaciales existentes, la dinámica de corrientes de aire y los perfiles de escape.
La selección de un fabricante de sistemas de filtrado de cremación debe basarse en sus capacidades de integración, compatibilidad con el sistema de monitoreo continuo de emisiones (CEMS) y soporte de mantenimiento a largo plazo, en lugar del costo de capital inicial únicamente.
Definiendo un éxito La estrategia de control de emisiones de las máquinas crematorias va mucho más allá de la simple instalación de un quemador secundario. Las instalaciones modernas deben lograr cero emisiones visibles, eliminar los olores por completo y mantener un cumplimiento estricto de las leyes locales de aire limpio. Deben lograr esto mientras demuestran gestión ambiental a la comunidad circundante y garantizan que el equipo de filtración no cree cuellos de botella que afecten el rendimiento diario. Cuando un operador presiona el botón de inicio de un ciclo, el equipo posterior debe manejar automáticamente fluctuaciones masivas de temperatura, humedad y composición química sin intervención manual.
El proceso de combustión genera una mezcla compleja de gases de escape y partículas sólidas. Se deben diseñar sistemas de filtración eficaces para manejar varias categorías distintas de contaminantes simultáneamente. La fuente de combustible en una retorta es muy variable. Los ataúdes contienen barnices, asas de zinc y tejidos sintéticos. Las bolsas para cadáveres introducen plásticos pesados. El sistema de filtración debe reaccionar a estas variables en tiempo real.
Material particulado (PM): Esto incluye cenizas, carbón no quemado y polvo microscópico. Las partículas se generan durante la fase de combustión primaria y durante la recolección física de los restos cremados. Las operaciones de tiro a alta velocidad atraen estas partículas hacia la corriente de escape. Las partículas submicrónicas requieren filtros de tela altamente especializados para su captura, ya que los separadores ciclónicos estándar no pueden atraparlas.
Metales pesados: El mercurio (Hg) es la principal preocupación y se origina casi en su totalidad en las amalgamas dentales vaporizadas. Debido a que el mercurio se vaporiza a temperaturas relativamente bajas, el calor no puede destruirlo. Sigue siendo un gas durante todo el proceso de combustión y debe capturarse mediante adsorción química aguas abajo.
Gases ácidos y dioxinas/furanos: la combustión de ataúdes, revestimientos sintéticos y plásticos produce cloruro de hidrógeno (HCl), dióxido de azufre (SO2) y compuestos orgánicos complejos. Las dioxinas y los furanos son subproductos altamente tóxicos que se forman en condiciones de temperatura específicas cuando reaccionan el cloro y la materia orgánica.
Óxidos de nitrógeno (NOx) y óxidos de azufre (SOx): son subproductos inherentes de la combustión a alta temperatura. Contribuyen al smog y la lluvia ácida, lo que requiere técnicas de neutralización especializadas antes de que los gases de escape lleguen a la atmósfera.
Los organismos reguladores regionales dictan la eficiencia requerida del tratamiento de gases de escape. Esta presión regulatoria hace que el estándar de la industria pase de simples posquemadores a conjuntos de filtración integrales. Comprensión Los estándares ambientales de los equipos de cremación dictan la planificación de sus instalaciones. Las jurisdicciones exigen cada vez más un seguimiento continuo de los niveles de opacidad, monóxido de carbono y oxígeno. Las instalaciones que no cumplen con estos estándares dinámicos enfrentan cierres operativos, fuertes multas y graves daños a su reputación. El cumplimiento requiere equipos capaces de adaptarse a diferentes volúmenes de casos y diversos materiales de ataúd sin exceder los umbrales de emisiones permitidos. Los límites de opacidad en muchas áreas urbanas ahora están por debajo del 5%, lo que significa que el escape de la chimenea debe ser completamente invisible a simple vista.
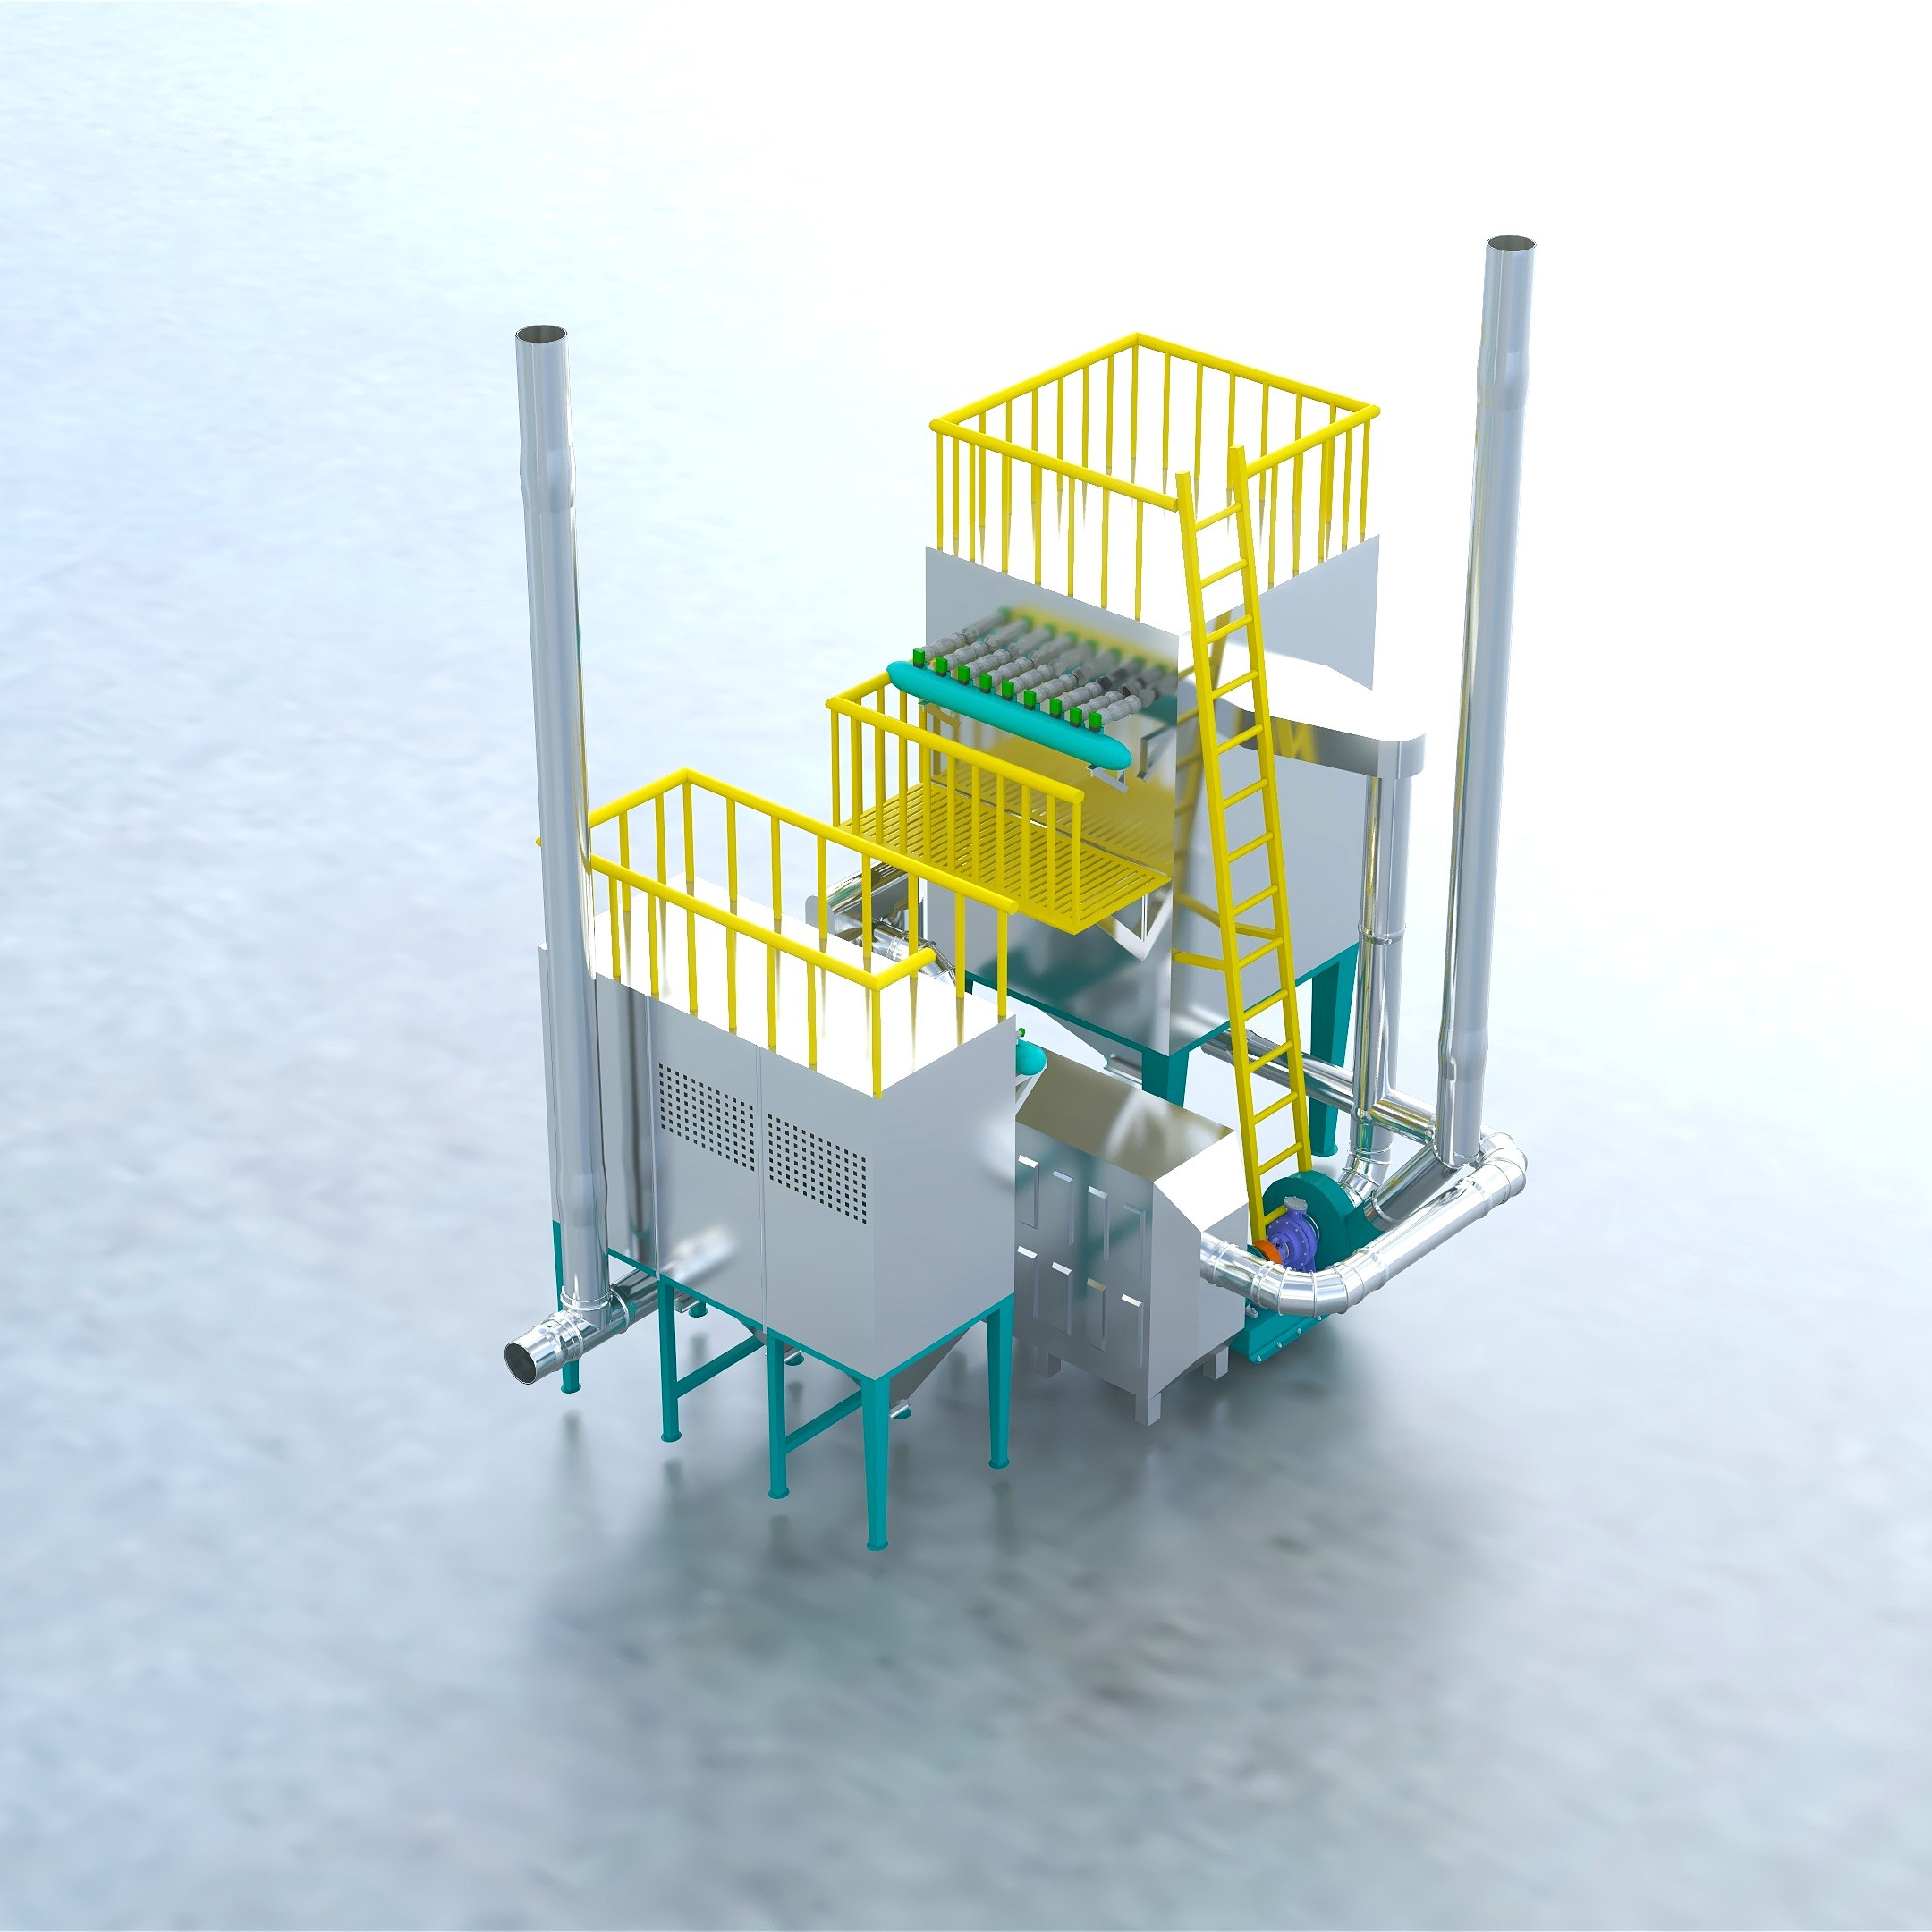
Un moderno El sistema de filtrado de cremación funciona como una planta de procesamiento secuencial de múltiples etapas. Cada etapa realiza una función térmica, termodinámica o química específica para eliminar los contaminantes de la corriente de escape antes de que salga de la chimenea. Saltarse o subestimar cualquiera de estas etapas resulta en fallas de cumplimiento inmediatas.
La primera línea de defensa es la cámara de combustión secundaria. Los gases de escape de la cámara primaria transportan hidrocarburos no quemados, monóxido de carbono y compuestos orgánicos volátiles. La cámara secundaria retiene estos gases a temperaturas extremas, típicamente entre 1562°F y 1832°F (850°C - 1000°C). Los gases deben permanecer en esta cámara durante un tiempo de residencia específico (normalmente uno o dos segundos) para garantizar una oxidación térmica completa. Las pesadas paredes refractarias deflectoras obligan al gas a girar y mezclarse con el oxígeno, descomponiendo moléculas orgánicas complejas en simples vapor de agua y dióxido de carbono.
Las altas temperaturas también controlan las cargas biológicas y de humedad. El cuerpo humano contiene entre un 65% y un 85% de agua en peso. La cámara secundaria debe gestionar esta entrada masiva de vapor sin caer por debajo del umbral de temperatura crítico necesario para una combustión completa. Los quemadores modulantes aumentan automáticamente para contrarrestar el efecto de enfriamiento del vapor. Este ambiente térmico extremo destruye simultáneamente todas las bacterias, virus y patógenos, garantizando que las emisiones resultantes sean completamente estériles.
Los gases que salen de la cámara secundaria están demasiado calientes para pasar a través de filtros de tela físicos. Deben enfriarse rápidamente. Esta fase de enfriamiento protege los equipos posteriores y sirve como una necesidad química. Si los gases de escape se enfrían lentamente a través de la ventana de temperatura de 750°F a 400°F (400°C a 200°C), se produce un fenómeno llamado síntesis de novo. Esta reacción hace que las dioxinas y furanos destruidos se vuelvan a formar en la corriente de escape. El enfriamiento rápido empuja la temperatura del gas más allá de esta zona de peligro casi instantáneamente.
Las instalaciones emplean una de dos técnicas de enfriamiento. Los intercambiadores de calor aire-aire utilizan aire ambiente impulsado por grandes ventiladores para enfriar el escape a través de una red de tubos conductores de acero inoxidable. Este método mantiene el gas seco pero requiere un espacio físico considerable y una limpieza regular para evitar la contaminación de los tubos. Las torres de enfriamiento evaporativo inyectan una neblina precisa de agua directamente en la corriente de gas mediante boquillas atomizadoras de aire comprimido. El agua se evapora instantáneamente, absorbiendo enormes cantidades de energía térmica. Si bien es altamente eficiente y compacto, el enfriamiento evaporativo requiere un control cuidadoso de la humedad. Si el sistema inyecta demasiada agua, se forma condensación en los conductos, lo que provoca una corrosión ácida grave.
Una vez que el gas se enfría a una temperatura de funcionamiento segura (generalmente entre 300 °F y 350 °F), ingresa a la fase de tratamiento químico. Los sistemas de inyección de sorbente seco (DSI) introducen polvos alcalinos altamente reactivos directamente en la corriente de gas. Las instalaciones suelen utilizar bicarbonato de sodio o cal hidratada. Una esclusa de aire giratoria alimenta el polvo desde un silo de almacenamiento a una línea de soplado, que lo transporta al puerto de inyección. Estos reactivos alcalinos reaccionan instantáneamente con gases ácidos como el cloruro de hidrógeno y el dióxido de azufre, neutralizándolos y transformándolos en sales sólidas inofensivas.
Simultáneamente, el sistema inyecta carbón activado en polvo. El carbón activado posee una enorme superficie microscópica. A medida que los metales pesados vaporizados, específicamente el mercurio, pasan a través de la nube de carbono, quedan atrapados dentro de la estructura porosa de las partículas de carbono mediante adsorción. Este proceso químico seco es muy eficaz y elimina la necesidad de un tratamiento complejo de aguas residuales. Las tasas de inyección a menudo están vinculadas al variador de frecuencia (VFD) del extractor de aire principal, lo que garantiza que la dosis química coincida con el volumen de gas que se procesa.
La etapa final es la filtración física, comúnmente conocida como cámara de filtros. El gas acondicionado, que ahora contiene cenizas, sales neutralizadas y mercurio unido a carbono, se aspira a través de una serie de colectores de polvo con filtros de tela. Estas bolsas suelen estar construidas con materiales sintéticos de alta temperatura, como membranas de politetrafluoroetileno (PTFE) laminadas sobre sustratos de fibra de vidrio. Las bolsas se estiran sobre jaulas de alambre y se suspenden de una pesada placa de tubo de acero.
A medida que el gas atraviesa la tela, los reactivos inyectados y las partículas se acumulan en la superficie de las bolsas. Esta acumulación forma una torta de filtración. La torta de filtración actúa como un tamiz microscópico altamente eficiente, atrapando partículas submicrónicas y proporcionando una capa final de reactividad química para los gases ácidos o metales pesados restantes. El aire limpio pasa a través de la torta de filtración y la tela, saliendo de la pila, mientras que el polvo peligroso permanece atrapado dentro de la tolva de la cámara de filtros. Los transmisores de presión diferencial monitorean la resistencia entre las bolsas y activan un ciclo de limpieza solo cuando es necesario.
Al actualizar una instalación, los operadores deben elegir entre diferentes tecnologías fundamentales para su Tratamiento de escape de la máquina de cremación . La decisión afecta las operaciones diarias, los programas de mantenimiento y la infraestructura de las instalaciones. No se puede simplemente comprar una unidad en una página de catálogo; debe hacer coincidir la tecnología con las limitaciones específicas de su sitio.
La industria divide el control de emisiones en sistemas secos y húmedos. Los sistemas de filtración en seco, que utilizan cámaras de filtros e inyección de sorbente seco, representan el estándar actual de la industria para la captura de partículas y metales pesados de alta eficiencia. Producen un producto de desecho sólido y seco que es fácil de gestionar. Sin embargo, requieren una gestión meticulosa de la temperatura para evitar que los filtros de tela se incendien o ceguen debido a la condensación.
Los depuradores húmedos ofrecen un enfoque alternativo. Estos sistemas utilizan aerosoles líquidos para eliminar físicamente los contaminantes de la corriente de gas. Si bien son eficaces para capturar gases ácidos y enfriar los gases de escape simultáneamente, los depuradores húmedos crean un desafío ambiental secundario: las aguas residuales contaminadas. Las instalaciones que utilizan depuradores húmedos deben implementar protocolos sólidos de gestión y tratamiento de aguas residuales para manejar los lodos tóxicos producidos por el proceso de depuración. Esto suele requerir clarificadores secundarios, tanques de ajuste de pH y contratos de eliminación especializados.
Característica del sistema |
Filtración en seco (casa de bolsas + DSI) |
Depuradores húmedos |
|---|---|---|
Mecanismo de captura primaria |
Filtros de tela de PTFE y adsorción química. |
Absorción de pulverización líquida e impacto físico. |
Subproducto de desecho |
Polvo seco, sólido y peligroso (torta de filtración) |
Aguas residuales contaminadas y lodos tóxicos |
Sensibilidad a la temperatura |
Alto (requiere enfriamiento estricto para proteger las bolsas) |
Bajo (el agua enfría inherentemente la corriente de gas) |
Enfoque de mantenimiento |
Reemplazo de bolsa de filtro, evacuación de tolva, válvulas rotativas. |
Mantenimiento de bombas, limpieza de boquillas, tratamiento de agua. |
Requisitos de infraestructura |
Gran espacio para torre de enfriamiento y cámara de filtros |
Amplia gama de fontanería, suministro de agua y procesamiento de efluentes. |
Riesgo de corrosión |
Bajo (si se mantiene por encima del punto de rocío) |
Alto (requiere aleaciones exóticas o plástico reforzado con fibra de vidrio) |
La filtración moderna depende en gran medida de los sistemas de monitoreo continuo de emisiones (CEMS). Estas redes de sensores proporcionan registro de datos en tiempo real para niveles de oxígeno, monóxido de carbono, temperatura de escape y opacidad. Los sensores de oxígeno de circonio y los analizadores de CO infrarrojos se montan directamente en la pila y envían señales continuas de 4-20 mA al panel de control principal. Estos datos sirven como cerebro de la operación.
La gestión de borradores automatizada utiliza datos CEMS para retroalimentarlos al controlador lógico programable (PLC). Si los niveles de oxígeno caen, lo que indica una combustión incompleta, el PLC ajusta automáticamente el ventilador de tiro inducido (ID) mediante un variador de frecuencia. Esta automatización asegura una combustión completa, evita la interferencia de tiro entre las cámaras primaria y secundaria y optimiza la eficiencia del combustible al evitar que los quemadores trabajen demasiado. La perfecta integración de CEMS y el control de tiro separa los equipos heredados de los sistemas modernos de alto rendimiento.
La implementación de un sistema de control de emisiones requiere una ingeniería precisa. Un sistema que funciona perfectamente para un crematorio de mascotas de bajo volumen fallará catastróficamente en una instalación municipal de gran volumen. Hacer coincidir la capacidad del sistema con el rendimiento de las instalaciones es un requisito de ingeniería no negociable. Los ingenieros calculan los pies cúbicos máximos por minuto (CFM) de gases de escape a temperaturas específicas para dimensionar correctamente los conductos y los ventiladores ID.
Las instalaciones de gran volumen requieren mecanismos de autolimpieza automatizados para evitar cuellos de botella operativos. A medida que la torta de filtración se acumula en la cámara de filtros, restringe el flujo de aire y provoca una caída de presión. Para mantener el tiro, el sistema debe limpiar periódicamente las bolsas. Los sistemas de limpieza por chorro de pulso utilizan ráfagas cortas de aire comprimido a alta presión para eliminar el exceso de torta de filtración de las bolsas y llevarlo a la tolva de recolección. Las válvulas de diafragma se activan en una secuencia específica, enviando una onda de choque a la bolsa del filtro. Esto permite que la máquina funcione continuamente durante múltiples ciclos de cremación sin necesidad de apagarla para la limpieza manual del filtro.
La instalación de un sistema en un edificio nuevo permite una planificación espacial óptima. La modernización de retortas antiguas introduce importantes riesgos de implementación. El riesgo más crítico es la interferencia de corrientes de aire. Agregar una enorme cámara de filtros y una torre de enfriamiento introduce una severa resistencia al flujo de aire (presión estática). Si el ventilador de tiro inducido no tiene el tamaño correcto, la retorta principal perderá presión negativa, lo que provocará que el humo y el calor regresen a la instalación.
Las limitaciones espaciales en los edificios crematorios existentes a menudo requieren una Sistema de filtro de cremación personalizado . Las consideraciones de carga estructural son vitales. Las unidades de filtración pesadas y las torres de enfriamiento requieren plataformas de hormigón armado y soportes de acero robustos. El acceso de la grúa para elevar los módulos de la cámara de filtros al techo debe planificarse con meses de antelación. Para mitigar estos riesgos, los ingenieros realizan auditorías integrales del sitio y utilizan modelos de dinámica de fluidos computacional (CFD) antes de la instalación. El modelado CFD simula los volúmenes exactos de vapor y escape generados por la retorta existente, lo que garantiza que el nuevo equipo de filtración se integrará perfectamente sin alterar la dinámica de combustión.
El éxito de una mejora del control de emisiones depende en gran medida de la selección del proveedor. Las instalaciones no se limitan a comprar una pieza de acero; están entrando en una asociación operativa a largo plazo. Evaluar la experiencia en ingeniería es primordial. Necesita un socio que comprenda las realidades de la instalación en campo y la operación a largo plazo.
Evalúe a los proveedores en función de su historial con las agencias ambientales locales. Un reputado El fabricante del sistema de filtro de cremación proporciona datos de pruebas de emisiones verificables de instalaciones activas que operan bajo condiciones regulatorias similares. Deben demostrar un conocimiento profundo de la dinámica de fluidos, la química de la combustión y los procesos de obtención de permisos locales. Busque fabricantes que se encarguen internamente de la ingeniería, la fabricación y la programación de PLC. Esto garantiza un control de calidad más estricto y una integración del sistema más fluida. Si el proveedor subcontrata la programación del panel de control, la resolución de problemas de borrador se convierte en una pesadilla logística.
El éxito operativo depende de prácticas de mantenimiento sostenibles. Los administradores de instalaciones deben evaluar los requisitos logísticos a largo plazo del sistema. Esto incluye la gestión de consumibles reactivos como bicarbonato de sodio y carbón activado. Debe programar reemplazos de bolsas de filtro de rutina, que a menudo requieren protocolos de entrada a espacios confinados y equipo de protección personal (EPP) especializado. El polvo peligroso recolectado requiere un manejo y eliminación especializados de acuerdo con estrictas regulaciones ambientales. Asociarse con un fabricante que ofrece servicio de rutina integral, diagnóstico remoto de PLC y disponibilidad confiable de piezas garantiza que el equipo siga cumpliendo con las normas y funcionando durante décadas.
Audite las emisiones actuales de su chimenea y compare el desempeño de sus instalaciones con los próximos umbrales regulatorios locales.
Mapee la huella física de sus instalaciones para identificar limitaciones espaciales, límites de carga estructural y puntos de acceso de grúas para posibles modificaciones.
Consulte con un ingeniero ambiental para ejecutar modelos de dinámica de fluidos computacional (CFD) en sus autoclaves existentes para determinar el tamaño requerido del ventilador de DI.
Actualice sus paneles de control para garantizar que sus máquinas de cremación existentes puedan integrarse perfectamente con CEMS modernos y lógica de control de tiro automatizado.
Establecer una cadena de suministro segura para reactivos químicos y asegurar un contrato certificado de eliminación de residuos para la torta de filtración gastada.
R: Es una configuración de tratamiento de gases de escape integrada que enfría, trata químicamente y filtra los gases producidos durante la cremación. Elimina partículas, metales pesados y compuestos químicos nocivos antes de que se liberen a la atmósfera.
R: El mercurio se elimina inyectando carbón activado en polvo en la corriente de gases de escape enfriados. El mercurio vaporizado se une al carbono mediante adsorción. Luego, las partículas de carbón son capturadas físicamente por filtros de tela en la cámara de bolsas.
R: Los estándares varían según la región, pero exigen límites estrictos sobre partículas, monóxido de carbono, cloruro de hidrógeno y metales pesados. Muchas jurisdicciones exigen sistemas de monitoreo continuo de emisiones (CEMS) para registrar los niveles de opacidad y oxígeno para demostrar el cumplimiento.
R: Sí, las máquinas de cremación más antiguas se pueden adaptar. Esto requiere una ingeniería cuidadosa para garantizar que los nuevos ventiladores de tiro inducido y los sistemas de enfriamiento superen la presión estática agregada sin alterar la dinámica de combustión o la entrada de aire de la retorta existente.
R: La vida útil de la bolsa de filtro depende del volumen de cajas, las temperaturas de funcionamiento y la frecuencia de limpieza del chorro de pulso. Por lo general, requieren reemplazo cada 18 a 36 meses. El polvo peligroso recogido debe eliminarse periódicamente según las normas locales.
R: La inyección de sorbente seco utiliza polvos químicos secos para neutralizar gases, capturando el subproducto en un filtro de tela para producir desechos secos. Los depuradores húmedos utilizan aerosoles líquidos para eliminar los contaminantes del gas, lo que requiere una gestión exhaustiva de las aguas residuales contaminadas.


