

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-08 Origine: Sito


L’aumento delle normative municipali, il controllo ambientale e la richiesta di operazioni rispettose della comunità costringono gli operatori dei crematori ad andare oltre la combustione secondaria di base. Le strutture devono implementare tecnologie avanzate di trattamento dei gas di scarico per rimanere conformi. Gli operatori devono affrontare un rigoroso atto di bilanciamento. Devono mantenere l'efficienza operativa di volumi elevati rispettando al tempo stesso i limiti di emissione locali di particolato (PM), metalli pesanti e composti organici volatili (COV). Devono inoltre gestire l'efficienza del carburante e ridurre al minimo i tempi di fermo macchina per la manutenzione. Comprendere i precisi processi meccanici e chimici di a Il sistema di filtraggio delle emissioni delle macchine per la cremazione è necessario per i gestori delle strutture. Queste conoscenze sono necessarie quando si valutano gli aggiornamenti di conformità, si valuta la logistica operativa e si selezionano i fornitori di apparecchiature. Analizzeremo le fasi esatte del controllo delle emissioni, dall'ossidazione termica alla filtrazione fisica del particolato, fornendo una chiara prospettiva ingegneristica su come questi sistemi funzionano sul campo.
Il moderno controllo delle emissioni della cremazione si basa su un processo a più fasi: ossidazione termica, raffreddamento rapido del gas, iniezione di reagenti e filtrazione fisica del particolato.
Per soddisfare i rigorosi standard ambientali delle apparecchiature di cremazione è necessario che la tecnologia di filtrazione (ad esempio, iniezione di assorbente a secco rispetto a scrubber a umido) corrisponda a soglie normative locali specifiche e al carico di lavoro della struttura.
L'adeguamento delle storte più vecchie comporta rischi tecnici distinti; La valutazione di un sistema di filtraggio per cremazione personalizzato è spesso necessaria per soddisfare i vincoli spaziali esistenti, le dinamiche del tiraggio e i profili di scarico.
La selezione di un produttore di sistemi di filtraggio per cremazione dovrebbe basarsi sulle sue capacità di integrazione, sulla compatibilità del sistema di monitoraggio continuo delle emissioni (CEMS) e sul supporto per la manutenzione a lungo termine piuttosto che sul solo costo di capitale iniziale.
Definire un successo La strategia di controllo delle emissioni delle macchine per la cremazione va ben oltre la semplice installazione di un bruciatore secondario. Le strutture moderne devono raggiungere zero emissioni visibili, eliminare completamente gli odori e mantenere una rigorosa conformità con le leggi locali sull’aria pulita. Devono raggiungere questo obiettivo dimostrando al tempo stesso la tutela dell’ambiente alla comunità circostante e garantendo che le apparecchiature di filtraggio non creino colli di bottiglia che incidono sulla produttività giornaliera. Quando un operatore preme il pulsante di avvio di un ciclo, l'attrezzatura a valle deve gestire automaticamente enormi fluttuazioni di temperatura, umidità e composizione chimica senza intervento manuale.
Il processo di combustione genera una complessa miscela di gas di scarico e particelle solide. Sistemi di filtraggio efficaci devono essere progettati per gestire contemporaneamente diverse categorie distinte di inquinanti. La fonte di carburante in una storta è molto variabile. I cofanetti contengono vernici, maniglie in zinco e tessuti sintetici. I sacchi per cadaveri introducono plastica pesante. Il sistema di filtrazione deve reagire a queste variabili in tempo reale.
Particolato (PM): include ceneri, carbonio incombusto e polvere microscopica. Il particolato viene generato durante la fase di combustione primaria e durante la raccolta fisica delle salme cremate. Le operazioni di tiraggio ad alta velocità attirano queste particelle nel flusso di scarico. Le particelle submicroniche richiedono filtri in tessuto altamente specializzati per la cattura, poiché i separatori a ciclone standard non possono intrappolarle.
Metalli pesanti: il mercurio (Hg) è la preoccupazione principale, proveniente quasi interamente da amalgami dentali vaporizzati. Poiché il mercurio vaporizza a temperature relativamente basse, non può essere distrutto dal calore. Rimane un gas durante tutto il processo di combustione e deve essere catturato tramite adsorbimento chimico a valle.
Gas acidi e diossine/furani: la combustione di bare, rivestimenti sintetici e plastica produce acido cloridrico (HCl), anidride solforosa (SO2) e composti organici complessi. Le diossine e i furani sono sottoprodotti altamente tossici che si formano in condizioni di temperatura specifiche quando il cloro e la materia organica reagiscono.
Ossidi di azoto (NOx) e ossidi di zolfo (SOx): sono sottoprodotti inerenti della combustione ad alta temperatura. Contribuiscono allo smog e alle piogge acide, richiedendo tecniche di neutralizzazione specializzate prima che i gas di scarico raggiungano l’atmosfera.
Gli organismi di regolamentazione regionali dettano l'efficienza richiesta del trattamento dei gas di scarico. Questa pressione normativa sposta lo standard del settore dai semplici postcombustori a suite di filtrazione complete. Comprensione Gli standard ambientali delle apparecchiature per la cremazione determinano la pianificazione della struttura. Le giurisdizioni richiedono sempre più un monitoraggio continuo dell’opacità, del monossido di carbonio e dei livelli di ossigeno. Le strutture che non riescono a soddisfare questi standard dinamici si trovano ad affrontare chiusure operative, pesanti multe e gravi danni alla reputazione. La conformità richiede apparecchiature in grado di adattarsi ai diversi carichi di casi e ai diversi materiali delle bare senza superare le soglie di emissione consentite. I limiti di opacità in molte aree urbane sono ora inferiori al 5%, il che significa che lo scarico del camino deve essere completamente invisibile a occhio nudo.
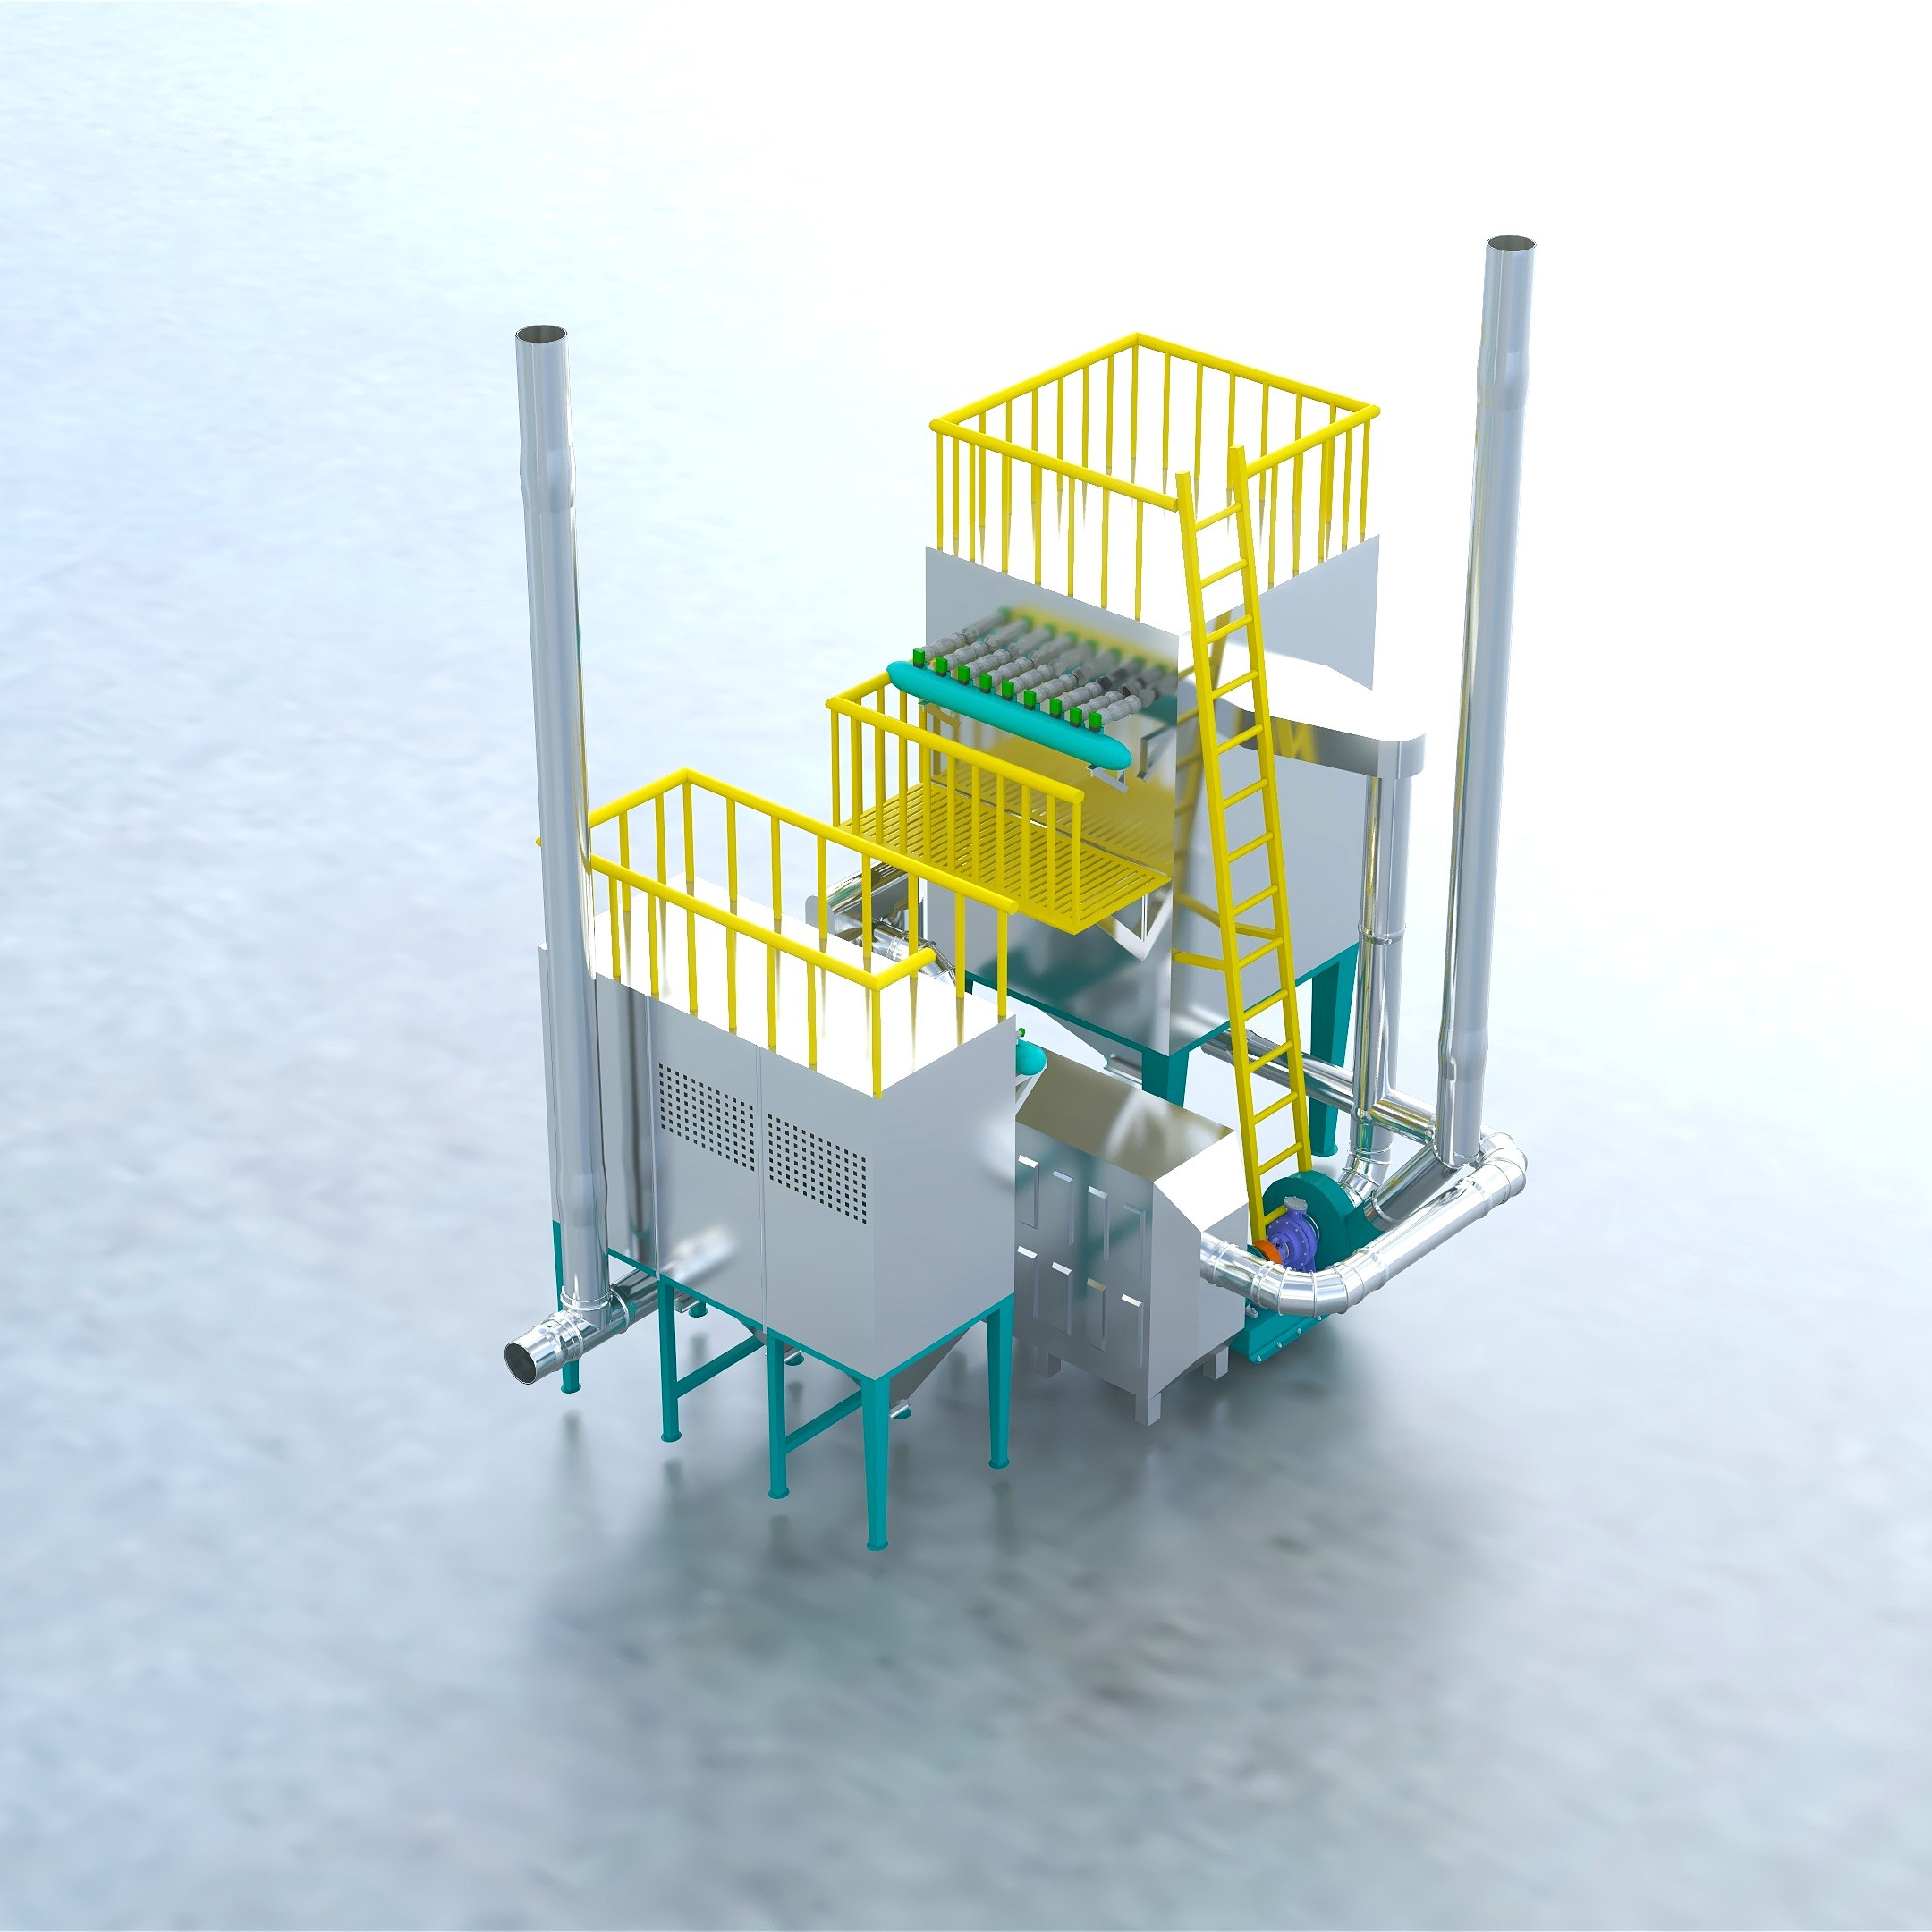
Un moderno Il sistema di filtraggio per cremazione funziona come un impianto di lavorazione sequenziale a più stadi. Ciascuno stadio svolge una specifica funzione termica, termodinamica o chimica per eliminare gli inquinanti dal flusso di scarico prima che esca dal camino. Saltare o sottodimensionare una qualsiasi di queste fasi si traduce in immediati fallimenti di conformità.
La prima linea di difesa è la camera di combustione secondaria. I gas di scarico della camera primaria trasportano idrocarburi incombusti, monossido di carbonio e composti organici volatili. La camera secondaria trattiene questi gas a temperature estreme, tipicamente tra 1562°F e 1832°F (850°C - 1000°C). I gas devono rimanere in questa camera per un tempo di permanenza specifico, solitamente da uno a due secondi, per garantire la completa ossidazione termica. Le pesanti pareti del deflettore refrattario costringono il gas a rotolare e a mescolarsi con l'ossigeno, scomponendo le molecole organiche complesse in semplice vapore acqueo e anidride carbonica.
Il calore elevato gestisce anche i carichi biologici e di umidità. Il corpo umano contiene tra il 65% e l'85% di acqua in peso. La camera secondaria deve gestire questo massiccio afflusso di vapore senza scendere al di sotto della soglia di temperatura critica richiesta per la combustione completa. I bruciatori modulanti aumentano automaticamente la potenza per contrastare l'effetto di raffreddamento del vapore. Questo ambiente termico estremo distrugge simultaneamente tutti i batteri, virus e agenti patogeni, garantendo che le emissioni risultanti siano completamente sterili.
I gas che escono dalla camera secondaria sono troppo caldi per passare attraverso i filtri fisici in tessuto. Devono raffreddarsi rapidamente. Questa fase di raffreddamento protegge le apparecchiature a valle e funge da necessità chimica. Se i gas di scarico si raffreddano lentamente attraverso la finestra di temperatura compresa tra 750 ° F e 400 ° F (da 400 ° C a 200 ° C), si verifica un fenomeno chiamato sintesi de novo. Questa reazione provoca la riformazione delle diossine e dei furani distrutti nel flusso di scarico. L'estinzione rapida spinge la temperatura del gas oltre questa zona pericolosa quasi istantaneamente.
Le strutture utilizzano una delle due tecniche di raffreddamento. Gli scambiatori di calore aria-aria utilizzano l'aria ambiente azionata da grandi ventilatori per raffreddare i gas di scarico attraverso una rete di tubi conduttivi in acciaio inossidabile. Questo metodo mantiene il gas asciutto ma richiede uno spazio fisico significativo e una pulizia regolare per evitare incrostazioni del tubo. Le torri di raffreddamento evaporative iniettano una precisa nebbia d'acqua direttamente nel flusso di gas utilizzando ugelli atomizzatori ad aria compressa. L'acqua evapora istantaneamente, assorbendo enormi quantità di energia termica. Pur essendo altamente efficiente e compatto, il raffreddamento evaporativo richiede un attento controllo dell'umidità. Se il sistema inietta troppa acqua, si forma condensa nelle condutture, causando una grave corrosione acida.
Una volta che il gas è stato raffreddato a una temperatura operativa sicura (solitamente tra 300°F e 350°F), entra nella fase di trattamento chimico. I sistemi di iniezione di sorbente a secco (DSI) introducono polveri alcaline altamente reattive direttamente nel flusso di gas. Gli impianti in genere utilizzano bicarbonato di sodio o calce idrata. Una camera d'equilibrio rotante alimenta la polvere da un silo di stoccaggio a una linea di soffiaggio, che la trasporta alla porta di iniezione. Questi reagenti alcalini reagiscono istantaneamente con i gas acidi come l'acido cloridrico e l'anidride solforosa, neutralizzandoli in sali solidi innocui.
Contemporaneamente, il sistema inietta carbone attivo in polvere. Il carbone attivo possiede un'enorme superficie microscopica. Quando i metalli pesanti vaporizzati, in particolare il mercurio, passano attraverso la nube di carbonio, rimangono intrappolati nella struttura porosa delle particelle di carbonio attraverso l'adsorbimento. Questo processo chimico secco è altamente efficace ed elimina la necessità di complessi trattamenti delle acque reflue. Le velocità di iniezione sono spesso legate al comando a frequenza variabile (VFD) della ventola di scarico principale, garantendo che il dosaggio chimico corrisponda al volume di gas da trattare.
Lo stadio finale è la filtrazione fisica, comunemente chiamata filtro a maniche. Il gas condizionato, che ora trasporta ceneri, sali neutralizzati e mercurio legato al carbonio, viene aspirato attraverso una serie di collettori di polveri con filtro in tessuto. Questi sacchetti sono generalmente realizzati con materiali sintetici ad alta temperatura come membrane di politetrafluoroetilene (PTFE) laminate su substrati in fibra di vetro. I sacchi sono tesi su gabbie metalliche e sospesi a una pesante lamiera tubolare d'acciaio.
Mentre il gas passa attraverso il tessuto, i reagenti iniettati e il particolato si accumulano sulla superficie dei sacchetti. Questo accumulo forma una torta filtrante. Il pannello filtrante agisce come un setaccio microscopico altamente efficiente, intrappolando le particelle submicroniche e fornendo uno strato finale di reattività chimica per eventuali gas acidi o metalli pesanti rimanenti. L'aria pulita passa attraverso il pannello filtrante e il tessuto, uscendo dal camino, mentre la polvere pericolosa rimane intrappolata all'interno della tramoggia del filtro a maniche. I trasmettitori di pressione differenziale monitorano la resistenza dei sacchetti, attivando un ciclo di pulizia solo quando necessario.
Quando si aggiorna una struttura, gli operatori devono scegliere tra diverse tecnologie fondamentali per la loro trattamento dei gas di scarico delle macchine per la cremazione . La decisione ha un impatto sulle operazioni quotidiane, sui programmi di manutenzione e sull'infrastruttura della struttura. Non puoi semplicemente acquistare un'unità da una pagina di catalogo; è necessario abbinare la tecnologia ai vincoli specifici del sito.
L’industria divide il controllo delle emissioni in sistemi a secco e a umido. I sistemi di filtrazione a secco, che utilizzano filtri a maniche e iniezione di assorbente secco, rappresentano l'attuale standard industriale per la cattura ad alta efficienza di particolato e metalli pesanti. Producono un prodotto di rifiuto solido e secco che è semplice da gestire. Richiedono però una meticolosa gestione della temperatura per evitare che i filtri in tessuto prendano fuoco o accechino a causa della condensa.
Gli scrubber a umido offrono un approccio alternativo. Questi sistemi utilizzano spray liquidi per eliminare fisicamente gli inquinanti dal flusso di gas. Sebbene siano efficaci nel catturare i gas acidi e nel raffreddare contemporaneamente i gas di scarico, gli scrubber a umido creano una sfida ambientale secondaria: le acque reflue contaminate. Gli impianti che utilizzano depuratori a umido devono implementare solidi protocolli di gestione e trattamento delle acque reflue per gestire i fanghi tossici prodotti dal processo di depurazione. Ciò spesso richiede chiarificatori secondari, serbatoi di regolazione del pH e contratti di smaltimento specializzati.
Caratteristica del sistema |
Filtrazione a secco (baghouse + DSI) |
Scrubber ad umido |
|---|---|---|
Meccanismo di cattura primario |
Filtri in tessuto PTFE e adsorbimento chimico |
Assorbimento dello spray liquido e impatto fisico |
Sottoprodotto di scarto |
Polvere secca, solida e pericolosa (pannelli di filtraggio) |
Acque reflue contaminate e fanghi tossici |
Sensibilità alla temperatura |
Alto (richiede un raffreddamento rigoroso per proteggere le borse) |
Basso (l'acqua raffredda intrinsecamente il flusso di gas) |
Focus sulla manutenzione |
Sostituzione sacco filtro, evacuazione tramoggia, valvole stellari |
Manutenzione pompe, pulizia ugelli, trattamento acqua |
Requisiti infrastrutturali |
Ampio ingombro per torre di raffreddamento e filtro a maniche |
Impianti idraulici estesi, approvvigionamento idrico e trattamento degli effluenti |
Rischio di corrosione |
Basso (se mantenuto al di sopra del punto di rugiada) |
Alto (richiede leghe esotiche o plastica rinforzata con fibra di vetro) |
La filtrazione moderna fa molto affidamento sui sistemi di monitoraggio continuo delle emissioni (CEMS). Queste reti di sensori forniscono la registrazione dei dati in tempo reale per i livelli di ossigeno, monossido di carbonio, temperatura di scarico e opacità. I sensori di ossigeno allo zirconio e gli analizzatori di CO a infrarossi sono montati direttamente nello stack, inviando segnali continui da 4-20 mA al pannello di controllo principale. Questi dati fungono da cervello dell’operazione.
La gestione automatizzata delle bozze utilizza i dati CEMS per alimentare il controllore logico programmabile (PLC). Se i livelli di ossigeno diminuiscono, indicando una combustione incompleta, il PLC regola automaticamente il ventilatore a tiraggio indotto (ID) tramite un convertitore di frequenza. Questa automazione garantisce una combustione completa, previene l'interferenza del tiraggio tra le camere primaria e secondaria e ottimizza l'efficienza del carburante evitando il sovraccarico dei bruciatori. La perfetta integrazione di CEMS e controllo dello sforzo separa le apparecchiature legacy dai sistemi moderni e ad alte prestazioni.
L’implementazione di un sistema di controllo delle emissioni richiede un’ingegneria precisa. Un sistema che funziona perfettamente per un crematorio per animali domestici a basso volume fallirà catastroficamente in una struttura municipale ad alto volume. Far corrispondere la capacità del sistema alla produttività della struttura è un requisito tecnico non negoziabile. Gli ingegneri calcolano i piedi cubi massimi al minuto (CFM) di gas di scarico a temperature specifiche per dimensionare correttamente le condutture e le ventole ID.
Le strutture ad alto volume richiedono meccanismi di autopulizia automatizzati per evitare colli di bottiglia operativi. Man mano che il residuo del filtro si accumula nel filtro a maniche, limita il flusso d'aria, provocando una caduta di pressione. Per mantenere il tiraggio, il sistema deve pulire periodicamente i sacchi. I sistemi di pulizia a getto di impulsi utilizzano brevi getti di aria compressa ad alta pressione per far cadere il pannello filtrante in eccesso dai sacchetti e nella tramoggia di raccolta. Le valvole a membrana si attivano in una sequenza specifica, inviando un'onda d'urto lungo il sacco filtrante. Ciò consente alla macchina di funzionare ininterrottamente su più cicli di cremazione senza richiedere l'arresto per la pulizia manuale del filtro.
L'installazione di un sistema in una nuova costruzione consente una pianificazione spaziale ottimale. L'adeguamento delle storte più vecchie introduce notevoli rischi di implementazione. Il rischio più critico è l’interferenza delle correnti d’aria. L'aggiunta di un massiccio filtro a maniche e di una torre di raffreddamento introduce una forte resistenza al flusso d'aria (pressione statica). Se il ventilatore a tiraggio indotto non è dimensionato correttamente, la storta primaria perderà la pressione negativa, provocando il ritorno di fumo e calore nell'impianto.
Le limitazioni spaziali negli edifici crematori esistenti spesso richiedono a sistema di filtraggio per cremazione personalizzato . Le considerazioni sul carico strutturale sono vitali. Le unità di filtrazione pesanti e le torri di raffreddamento richiedono piastre in cemento armato e robusti supporti in acciaio. L'accesso della gru per il sollevamento dei moduli del filtro a maniche sul tetto deve essere pianificato con mesi di anticipo. Per mitigare questi rischi, gli ingegneri conducono controlli completi del sito e utilizzano la modellazione fluidodinamica computazionale (CFD) prima dell'installazione. La modellazione CFD simula gli esatti volumi di vapore e scarico generati dalla storta esistente, garantendo che la nuova attrezzatura di filtrazione si integrerà perfettamente senza interrompere la dinamica di combustione.
Il successo di un aggiornamento del controllo delle emissioni dipende in larga misura dalla selezione del fornitore. Le strutture non si limitano ad acquistare un pezzo di acciaio; stanno entrando in una partnership operativa a lungo termine. Valutare le competenze ingegneristiche è fondamentale. Avete bisogno di un partner che comprenda la realtà dell'installazione sul campo e del funzionamento a lungo termine.
Valutare i fornitori in base alla loro esperienza con le agenzie ambientali locali. Un rispettabile Il produttore del sistema di filtraggio per cremazione fornisce dati verificabili dei test sulle emissioni provenienti da installazioni attive che operano in condizioni normative simili. Devono dimostrare una profonda conoscenza della dinamica dei fluidi, della chimica della combustione e dei processi di autorizzazione locali. Cerca produttori che gestiscano internamente l'ingegneria, la fabbricazione e la programmazione del PLC. Ciò garantisce un controllo di qualità più rigoroso e un'integrazione del sistema più fluida. Se il fornitore esternalizza la programmazione della centrale di controllo, la risoluzione dei problemi relativi alle bozze diventa un incubo logistico.
Il successo operativo dipende da pratiche di manutenzione sostenibili. I gestori delle strutture devono valutare i requisiti logistici a lungo termine del sistema. Ciò include la gestione dei materiali di consumo dei reagenti come il bicarbonato di sodio e il carbone attivo. È necessario pianificare le sostituzioni di routine dei sacchetti filtro, che spesso richiedono protocolli per l'ingresso in spazi confinati e dispositivi di protezione individuale (DPI) specializzati. La polvere pericolosa raccolta richiede una gestione e uno smaltimento specializzati secondo rigorose normative ambientali. La collaborazione con un produttore che offre assistenza di routine completa, diagnostica PLC remota e disponibilità affidabile dei componenti garantisce che l'apparecchiatura rimanga conforme e operativa per decenni.
Controlla le tue attuali emissioni di ciminiera e confronta le prestazioni della tua struttura con le future soglie normative locali.
Mappa l'impronta fisica della tua struttura per identificare i vincoli spaziali, i limiti di carico strutturale e i punti di accesso delle gru per potenziali ammodernamenti.
Consultare un ingegnere ambientale per eseguire modelli di fluidodinamica computazionale (CFD) sulle storte esistenti per determinare il dimensionamento della ventola ID richiesto.
Aggiorna i tuoi pannelli di controllo per garantire che le tue macchine di cremazione esistenti possano integrarsi perfettamente con i moderni CEMS e la logica di controllo automatizzato del tiraggio.
Stabilire una catena di approvvigionamento sicura per i reagenti chimici e garantire un contratto certificato per lo smaltimento dei rifiuti per il pannello di filtraggio esaurito.
R: Si tratta di un sistema integrato di trattamento dei gas di scarico che raffredda, tratta chimicamente e filtra i gas prodotti durante la cremazione. Rimuove il particolato, i metalli pesanti e i composti chimici dannosi prima che vengano rilasciati nell'atmosfera.
R: Il mercurio viene rimosso iniettando carbone attivo in polvere nel flusso di gas di scarico raffreddato. Il mercurio vaporizzato si lega al carbonio mediante adsorbimento. Le particelle di carbonio vengono poi catturate fisicamente dai filtri in tessuto nel filtro a maniche.
R: Gli standard variano in base alla regione, ma impongono limiti rigorosi su particolato, monossido di carbonio, acido cloridrico e metalli pesanti. Molte giurisdizioni richiedono sistemi di monitoraggio continuo delle emissioni (CEMS) per registrare i livelli di opacità e ossigeno per dimostrare la conformità.
R: Sì, le macchine per cremazione più vecchie possono essere adattate. Ciò richiede un’attenta progettazione per garantire che i nuovi ventilatori a tiraggio indotto e i sistemi di raffreddamento superino la pressione statica aggiuntiva senza interrompere le dinamiche di combustione o l’aspirazione dell’aria della storta esistente.
R: La durata del sacchetto filtro dipende dal volume del carico, dalle temperature di esercizio e dalla frequenza di pulizia con getto a impulsi. In genere richiedono la sostituzione ogni 18-36 mesi. La polvere pericolosa raccolta deve essere smaltita regolarmente secondo le normative locali.
R: L'iniezione di assorbente secco utilizza polveri chimiche secche per neutralizzare i gas, catturando il sottoprodotto in un filtro in tessuto per produrre rifiuti secchi. Gli scrubber a umido utilizzano spray liquidi per eliminare gli inquinanti dal gas, richiedendo una gestione approfondita delle acque reflue contaminate.


