

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-09-08 Opprinnelse: nettsted


Økende kommunale forskrifter, miljøtilsyn og etterspørselen etter samfunnsvennlige operasjoner tvinger krematorieoperatører til å gå utover grunnleggende sekundærforbrenning. Fasilitetene må implementere avanserte eksosbehandlingsteknologier for å forbli kompatible. Operatører står overfor en streng balansegang. De må opprettholde høyvolums driftseffektivitet samtidig som de oppfyller lokale utslippsgrenser for partikler (PM), tungmetaller og flyktige organiske forbindelser (VOC). De må også administrere drivstoffeffektivitet og minimere nedetid for vedlikehold. Forstå de nøyaktige mekaniske og kjemiske prosessene til en kremasjonsmaskin-utslippsfiltersystem er nødvendig for anleggsledere. Du trenger denne kunnskapen når du evaluerer samsvarsoppgraderinger, vurderer driftslogistikk og shortlisting av utstyrsleverandører. Vi vil bryte ned de nøyaktige stadiene av utslippskontroll, fra termisk oksidasjon til fysisk partikkelfiltrering, og gir et klart ingeniørperspektiv på hvordan disse systemene fungerer i felten.
Moderne kremasjonsutslippskontroll er avhengig av en flertrinnsprosess: termisk oksidasjon, rask gasskjøling, reagensinjeksjon og fysisk partikkelfiltrering.
Oppfylling av strenge miljøstandarder for kremasjonsutstyr krever at filtreringsteknologien (f.eks. tørr sorbentinjeksjon kontra våtskrubber) matches til spesifikke lokale regulatoriske terskler og anleggsmengder.
Ettermontering av eldre replikker medfører distinkte tekniske risikoer; å evaluere et tilpasset kremasjonsfiltersystem er ofte nødvendig for å imøtekomme eksisterende romlige begrensninger, trekkdynamikk og eksosprofiler.
Å velge en kremasjonsfiltersystemprodusent bør være basert på deres integreringsevner, kompatibilitet med kontinuerlig utslippsovervåkingssystem (CEMS) og langsiktig vedlikeholdsstøtte i stedet for startkapitalkostnad alene.
Definere en vellykket kremasjonsmaskinens utslippskontrollstrategi går langt utover bare å installere en sekundær brenner. Moderne anlegg må oppnå null synlige utslipp, eliminere lukt helt og opprettholde streng overholdelse av lokale lover om ren luft. De må oppnå dette samtidig som de viser miljøforvaltning til det omkringliggende samfunnet og sikrer at filtreringsutstyret ikke skaper flaskehalser som påvirker daglig gjennomstrømning. Når en operatør trykker på startknappen på en syklus, må nedstrømsutstyret automatisk håndtere massive svingninger i temperatur, fuktighet og kjemisk sammensetning uten manuell inngripen.
Forbrenningsprosessen genererer en kompleks blanding av avgasser og faste partikler. Effektive filtreringssystemer må konstrueres for å håndtere flere forskjellige kategorier av forurensninger samtidig. Drivstoffkilden i en retort er svært variabel. Kister inneholder lakk, sinkhåndtak og syntetiske stoffer. Kroppsposer introduserer tung plast. Filtreringssystemet må reagere på disse variablene i sanntid.
Partikulært materiale (PM): Dette inkluderer aske, uforbrent karbon og mikroskopisk støv. Det dannes svevestøv i den primære forbrenningsfasen og under fysisk oppsamling av kremerte rester. Høyhastighets trekkoperasjoner trekker disse partiklene inn i eksosstrømmen. Sub-mikron partikler krever høyt spesialiserte stofffiltre for fangst, da standard syklonseparatorer ikke kan fange dem.
Tungmetaller: Kvikksølv (Hg) er den primære bekymringen, og stammer nesten utelukkende fra fordampede dentale amalgamer. Fordi kvikksølv fordamper ved relativt lave temperaturer, kan det ikke ødelegges av varme. Den forblir en gass gjennom hele forbrenningsprosessen og må fanges opp gjennom kjemisk adsorpsjon nedstrøms.
Sure gasser og dioksiner/furaner: Forbrenning av kasser, syntetiske foringer og plast produserer hydrogenklorid (HCl), svoveldioksid (SO2) og komplekse organiske forbindelser. Dioksiner og furaner er svært giftige biprodukter som dannes under spesifikke temperaturforhold når klor og organisk materiale reagerer.
Nitrogenoksider (NOx) og svoveloksider (SOx): Disse er iboende biprodukter av høytemperaturforbrenning. De bidrar til smog og sur nedbør, og krever spesialiserte nøytraliseringsteknikker før eksosen når atmosfæren.
Regionale reguleringsorganer dikterer den nødvendige effektiviteten av eksosbehandling. Dette regulatoriske trykket flytter industristandarden bort fra enkle etterbrennere til omfattende filtreringssuiter. Forståelse miljøstandarder for kremasjonsutstyr dikterer planleggingen av anlegget. Jurisdiksjoner krever i økende grad kontinuerlig overvåking av opasitet, karbonmonoksid og oksygennivåer. Anlegg som ikke oppfyller disse dynamiske standardene, står overfor driftsstans, store bøter og alvorlig skade på omdømmet. Samsvar krever utstyr som er i stand til å tilpasse seg varierende kassemengder og forskjellige kistematerialer uten å overskride tillatte utslippsgrenser. Opasitetsgrensene i mange byområder er nå under 5 %, noe som betyr at stabeleksosen må være helt usynlig for det blotte øye.
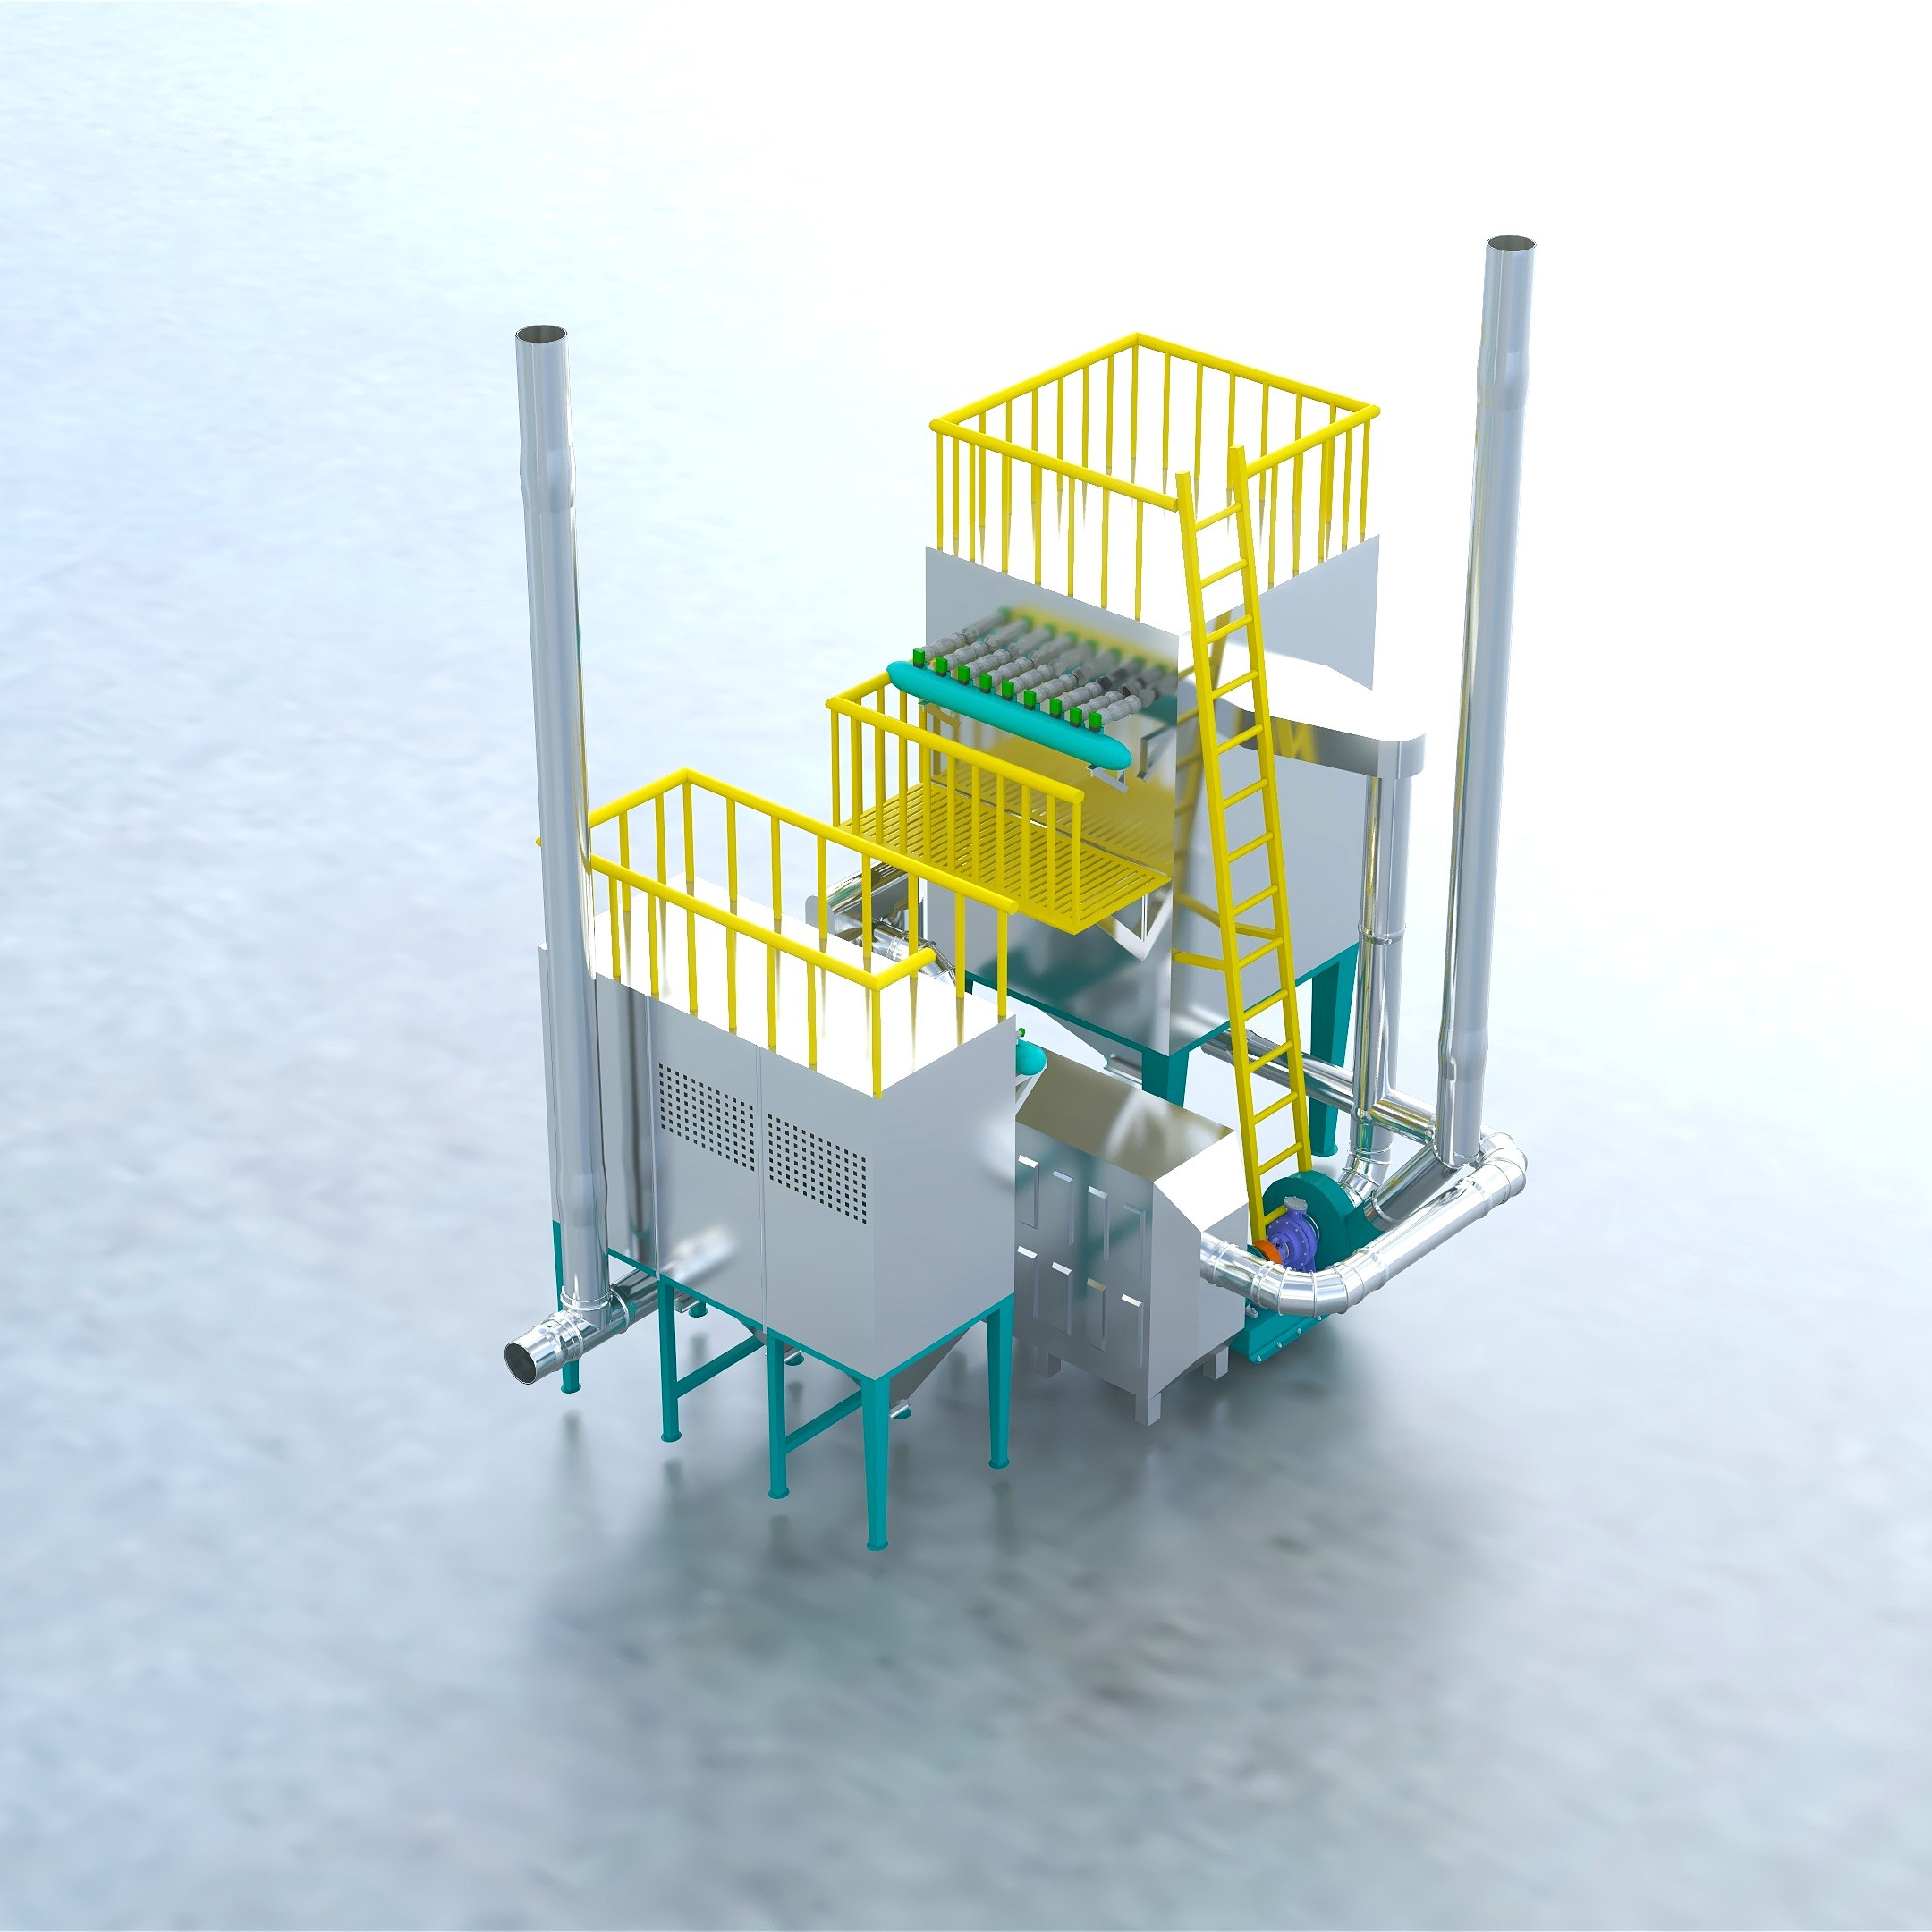
En moderne kremasjonsfiltersystem fungerer som et sekvensielt, flertrinns prosessanlegg. Hvert trinn utfører en spesifikk termisk, termodynamisk eller kjemisk funksjon for å fjerne forurensninger fra eksosstrømmen før den går ut av stabelen. Å hoppe over eller underdimensjonere noen av disse stadiene resulterer i umiddelbare samsvarsfeil.
Den første forsvarslinjen er det sekundære forbrenningskammeret. Avgasser fra primærkammeret bærer uforbrente hydrokarboner, karbonmonoksid og flyktige organiske forbindelser. Det sekundære kammeret holder på disse gassene ved ekstreme temperaturer, vanligvis mellom 1562°F og 1832°F (850°C - 1000°C). Gassene må forbli i dette kammeret i en spesifikk oppholdstid - vanligvis ett til to sekunder - for å sikre fullstendig termisk oksidasjon. Tunge ildfaste baffelvegger tvinger gassen til å falle og blandes med oksygen, og bryter ned komplekse organiske molekyler til enkel vanndamp og karbondioksid.
Høy varme håndterer også biologiske belastninger og fuktbelastninger. Menneskekroppen inneholder mellom 65 og 85 vektprosent vann. Sekundærkammeret må håndtere denne massive tilstrømningen av damp uten å falle under den kritiske temperaturterskelen som kreves for fullstendig forbrenning. Modulerende brennere øker automatisk for å motvirke kjøleeffekten av dampen. Dette ekstreme termiske miljøet ødelegger samtidig alle bakterier, virus og patogener, og garanterer at de resulterende utslippene er fullstendig sterile.
Gasser som kommer ut av sekundærkammeret er altfor varme til å passere gjennom fysiske stofffiltre. De må avkjøles raskt. Denne kjølefasen beskytter nedstrømsutstyr og fungerer som en kjemisk nødvendighet. Hvis eksosgassene avkjøles sakte gjennom temperaturvinduet på 750°F ned til 400°F (400°C til 200°C), oppstår et fenomen som kalles de novo-syntese. Denne reaksjonen fører til at ødelagte dioksiner og furaner reformeres i eksosstrømmen. Rask bråkjøling presser gasstemperaturen forbi denne faresonen nesten umiddelbart.
Fasilitetene bruker en av to kjøleteknikker. Luft-til-luft varmevekslere bruker omgivelsesluft drevet av store vifter for å kjøle ned eksosen gjennom et nettverk av ledende rustfrie stålrør. Denne metoden holder gassen tørr, men krever betydelig fysisk plass og regelmessig rengjøring for å forhindre tilsmussing av rør. Fordampende kjøletårn injiserer en presis vanntåke direkte inn i gasstrømmen ved hjelp av trykkluftforstøvningsdyser. Vannet fordamper øyeblikkelig, og absorberer enorme mengder varmeenergi. Selv om den er svært effektiv og kompakt, krever fordampningskjøling nøye fuktighetskontroll. Hvis systemet injiserer for mye vann, dannes det kondens i kanalnettet, noe som fører til alvorlig syrekorrosjon.
Når gassen er avkjølt til en sikker driftstemperatur (vanligvis rundt 300°F til 350°F), går den inn i den kjemiske behandlingsfasen. Dry sorbent injection-systemer (DSI) introduserer svært reaktive alkaliske pulvere direkte inn i gasstrømmen. Fasiliteter bruker vanligvis natriumbikarbonat eller hydrert kalk. En roterende luftsluse mater pulveret fra en lagringssilo inn i en blåselinje, som transporterer det til injeksjonsporten. Disse alkaliske reagensene reagerer umiddelbart med sure gasser som hydrogenklorid og svoveldioksid, og nøytraliserer dem til ufarlige faste salter.
Samtidig injiserer systemet pulverisert aktivert kull. Aktivt karbon har et enormt mikroskopisk overflateareal. Når fordampede tungmetaller, spesielt kvikksølv, passerer gjennom karbonskyen, blir de fanget i den porøse strukturen til karbonpartiklene gjennom adsorpsjon. Denne tørre kjemiske prosessen er svært effektiv og eliminerer behovet for kompleks avløpsvannbehandling. Injeksjonshastighetene er ofte knyttet til frekvensomformeren (VFD) til hovedeksosviften, noe som sikrer at den kjemiske doseringen samsvarer med volumet av gass som behandles.
Det siste trinnet er fysisk filtrering, ofte referert til som baghouse. Den kondisjonerte gassen, som nå bærer aske, nøytraliserte salter og karbonbundet kvikksølv, blir trukket gjennom en serie stofffilterstøvsamlere. Disse posene er vanligvis laget av høytemperatur syntetiske materialer som polytetrafluoretylen (PTFE) membraner laminert til glassfiber underlag. Posene er strukket over trådbur og hengt opp i en tung stålrørplate.
Når gassen passerer gjennom stoffet, bygges de injiserte reagensene og partikler opp på overflaten av posene. Denne opphopningen danner en filterkake. Filterkaken fungerer som en svært effektiv, mikroskopisk sil, som fanger opp sub-mikron partikler og gir et siste lag med kjemisk reaktivitet for eventuelle resterende sure gasser eller tungmetaller. Ren luft passerer gjennom filterkaken og stoffet og kommer ut av stabelen, mens det farlige støvet forblir fanget inne i baghouse-beholderen. Differensialtrykktransmittere overvåker motstanden over posene, og utløser en rensesyklus bare når det er nødvendig.
Ved oppgradering av et anlegg må operatørene velge mellom ulike grunnleggende teknologier for deres kremasjonsmaskin eksosbehandling . Beslutningen påvirker daglig drift, vedlikeholdsplaner og anleggsinfrastruktur. Du kan ikke bare kjøpe en enhet fra en katalogside; du må matche teknologien til dine spesifikke sidebegrensninger.
Industrien deler utslippskontroll i tørre og våte systemer. Tørre filtreringssystemer, som bruker baghouses og tørr sorbentinjeksjon, representerer gjeldende industristandard for høyeffektiv partikkel- og tungmetallfangst. De produserer et tørt, solid avfallsprodukt som er enkelt å håndtere. De krever imidlertid omhyggelig temperaturstyring for å forhindre at stofffiltrene tar fyr eller blender på grunn av kondens.
Våtskrubbere tilbyr en alternativ tilnærming. Disse systemene bruker flytende spray for å fysisk vaske forurensninger ut av gasstrømmen. Mens de er effektive til å fange opp sure gasser og kjøle ned eksosen samtidig, skaper våtskrubbere en sekundær miljøutfordring: forurenset avløpsvann. Anlegg som bruker våtskrubbere må implementere robuste protokoller for håndtering av avløpsvann og behandling for å håndtere det giftige slammet som produseres av skrubbeprosessen. Dette krever ofte sekundære klaringsmidler, pH-justeringstanker og spesialiserte deponeringskontrakter.
Systemfunksjon |
Tørrfiltrering (baghus + DSI) |
Våte skrubbere |
|---|---|---|
Primær fangstmekanisme |
PTFE stofffiltre og kjemisk adsorpsjon |
Absorpsjon av væskespray og fysisk påvirkning |
Avfallsbiprodukt |
Tørt, fast, farlig støv (filterkake) |
Forurenset avløpsvann og giftig slam |
Temperaturfølsomhet |
Høy (krever streng kjøling for å beskytte poser) |
Lav (vann kjøler iboende gasstrømmen) |
Vedlikeholdsfokus |
Utskifting av filterpose, evakuering av beholder, roterende ventiler |
Pumpevedlikehold, munnstykkerengjøring, vannbehandling |
Krav til infrastruktur |
Stort fotavtrykk for kjøletårn og baghus |
Omfattende rørleggerarbeid, vannforsyning og avløpsbehandling |
Korrosjonsrisiko |
Lav (hvis holdt over duggpunktet) |
Høy (krever eksotiske legeringer eller glassfiberarmert plast) |
Moderne filtrering er sterkt avhengig av Continuous Emission Monitoring Systems (CEMS). Disse sensornettverkene gir sanntidsdatalogging for oksygennivåer, karbonmonoksid, eksostemperatur og opasitet. Zirconia oksygensensorer og infrarøde CO-analysatorer monteres direkte i stabelen, og sender kontinuerlige 4-20mA-signaler tilbake til hovedkontrollpanelet. Disse dataene fungerer som hjernen i operasjonen.
Automatisert utkastbehandling bruker CEMS-data for å sende tilbake til den programmerbare logiske kontrolleren (PLC). Hvis oksygennivået faller, noe som indikerer ufullstendig forbrenning, justerer PLS-en automatisk viften med indusert trekk (ID) via en variabel frekvensomformer. Denne automatiseringen sikrer fullstendig forbrenning, forhindrer trekkinterferens mellom primær- og sekundærkammeret, og optimerer drivstoffeffektiviteten ved å forhindre at brennerne overarbeides. Den sømløse integrasjonen av CEMS og trekkkontroll skiller eldre utstyr fra moderne, høyytelsessystemer.
Implementering av et utslippskontrollsystem krever nøyaktig konstruksjon. Et system som fungerer perfekt for et lavvolums krematorium for kjæledyr vil mislykkes katastrofalt i et kommunalt anlegg med høyt volum. Å matche systemkapasiteten til anleggets gjennomstrømning er et ikke-omsettelig ingeniørkrav. Ingeniører beregner maksimal kubikkfot per minutt (CFM) av eksosgass ved spesifikke temperaturer for å dimensjonere kanalnettet og ID-viftene riktig.
Høyvolumsanlegg krever automatiserte selvrensende mekanismer for å forhindre operasjonelle flaskehalser. Ettersom filterkaken bygger seg opp i posehuset, begrenser den luftstrømmen og forårsaker trykkfall. For å opprettholde trekk må systemet med jevne mellomrom rengjøre posene. Pulse-jet-rensesystemer bruker korte høytrykksstøt med trykkluft for å slå overflødig filterkake av posene og inn i oppsamlingsbeholderen. Membranventiler avfyrer i en bestemt sekvens, og sender en sjokkbølge nedover filterposen. Dette gjør at maskinen kan kjøre kontinuerlig over flere kremeringssykluser uten at det kreves en avstengning for manuell filterrengjøring.
Installasjon av et system i et nybygg gir optimal arealplanlegging. Ettermontering av eldre replikker introduserer betydelige implementeringsrisikoer. Den mest kritiske risikoen er trekkinterferens. Å legge til et massivt baghus og kjøletårn introduserer alvorlig luftstrømmotstand (statisk trykk). Hvis den induserte trekkviften ikke er riktig dimensjonert, vil primærretorten miste undertrykk, noe som fører til at røyk og varme kommer tilbake inn i anlegget.
Romlige begrensninger i eksisterende krematoriebygg krever ofte en tilpasset kremasjonsfiltersystem . Strukturelle belastningshensyn er avgjørende. Tunge filtreringsenheter og kjøletårn krever armerte betongputer og robuste stålstøtter. Krantilgang for å løfte baghusmodulene opp på taket må planlegges måneder i forveien. For å redusere disse risikoene gjennomfører ingeniører omfattende revisjoner på stedet og bruker beregningsbasert fluiddynamikk (CFD)-modellering før installasjon. CFD-modellering simulerer de nøyaktige damp- og eksosvolumene generert av den eksisterende retorten, og sikrer at det nye filtreringsutstyret vil integreres feilfritt uten å forstyrre forbrenningsdynamikken.
Suksessen til en utslippskontrolloppgradering avhenger i stor grad av leverandørvalg. Anlegg er ikke bare å kjøpe et stykke stål; de inngår et langsiktig operasjonelt partnerskap. Vurdering av ingeniørkompetanse er avgjørende. Du trenger en partner som forstår realitetene ved feltinstallasjon og langsiktig drift.
Evaluer leverandører basert på deres resultater med lokale miljøbyråer. En anerkjent Produsenten av kremasjonsfiltersystem gir verifiserbare utslippstestdata fra aktive installasjoner som opererer under lignende regulatoriske forhold. De må demonstrere en dyp forståelse av væskedynamikk, forbrenningskjemi og lokale tillatelsesprosesser. Se etter produsenter som håndterer engineering, fabrikasjon og PLS-programmering internt. Dette sikrer tettere kvalitetskontroll og jevnere systemintegrasjon. Hvis leverandøren outsourcer kontrollpanelprogrammeringen, blir feilsøking av kladdeproblemer et logistisk mareritt.
Operasjonell suksess avhenger av bærekraftig vedlikeholdspraksis. Anleggsledere må evaluere de langsiktige logistiske kravene til systemet. Dette inkluderer håndtering av reagensforbruksvarer som natriumbikarbonat og aktivert karbon. Du må planlegge rutinemessig utskifting av filterpose, som ofte krever protokoller for trange rom og spesialisert personlig verneutstyr (PPE). Det oppsamlede farlige støvet krever spesialisert håndtering og avhending i henhold til strenge miljøbestemmelser. Samarbeid med en produsent som tilbyr omfattende rutinemessig service, ekstern PLS-diagnostikk og pålitelig tilgjengelighet av deler sikrer at utstyret forblir kompatibelt og operativt i flere tiår.
Revider de nåværende stabelutslippene dine og basere anleggets ytelse mot kommende lokale regulatoriske terskler.
Kartlegg anleggets fysiske fotavtrykk for å identifisere romlige begrensninger, strukturelle belastningsgrenser og krantilgangspunkter for potensielle ettermonteringer.
Rådfør deg med en miljøingeniør for å kjøre CFD-modeller (Computational Fluid Dynamics) på dine eksisterende retorter for å bestemme den nødvendige ID-viftestørrelsen.
Oppgrader kontrollpanelene dine for å sikre at de eksisterende kremasjonsmaskinene dine kan integreres sømløst med moderne CEMS og automatisert trekkkontrolllogikk.
Etabler en sikker forsyningskjede for kjemiske reagenser og sikre en sertifisert avfallshåndteringskontrakt for den brukte filterkaken.
A: Det er et integrert eksosbehandlingsoppsett som kjøler, behandler kjemisk og filtrerer gassene som produseres under kremering. Det fjerner partikler, tungmetaller og skadelige kjemiske forbindelser før de slippes ut i atmosfæren.
A: Kvikksølv fjernes ved å injisere pulverisert aktivert karbon i den avkjølte eksosstrømmen. Det fordampede kvikksølvet binder seg til karbonet gjennom adsorpsjon. Karbonpartiklene fanges deretter fysisk opp av stofffiltre i baghuset.
Svar: Standarder varierer etter region, men krever strenge grenser for partikler, karbonmonoksid, hydrogenklorid og tungmetaller. Mange jurisdiksjoner krever kontinuerlige utslippsovervåkingssystemer (CEMS) for å logge opasitet og oksygennivåer for å bevise samsvar.
A: Ja, eldre kremasjonsmaskiner kan ettermonteres. Dette krever nøye konstruksjon for å sikre at de nye induserte trekkviftene og kjølesystemene overvinner det ekstra statiske trykket uten å forstyrre forbrenningsdynamikken eller luftinntaket til den eksisterende retorten.
A: Filterposens levetid avhenger av kassevolum, driftstemperaturer og pulsstrålerengjøringsfrekvens. De krever vanligvis utskifting hver 18. til 36. måned. Det oppsamlede farlige støvet må destrueres regelmessig i henhold til lokale forskrifter.
A: Injeksjon av tørr sorbent bruker tørt kjemisk pulver for å nøytralisere gasser, og fanger opp biproduktet i et stofffilter for å produsere tørt avfall. Våtskrubbere bruker flytende spray for å vaske forurensninger fra gassen, noe som krever omfattende håndtering av forurenset avløpsvann.


